


Rebarbação de aço inoxidável sem riscos: métodos especializados e seleção de máquinas
20 de março de 2026
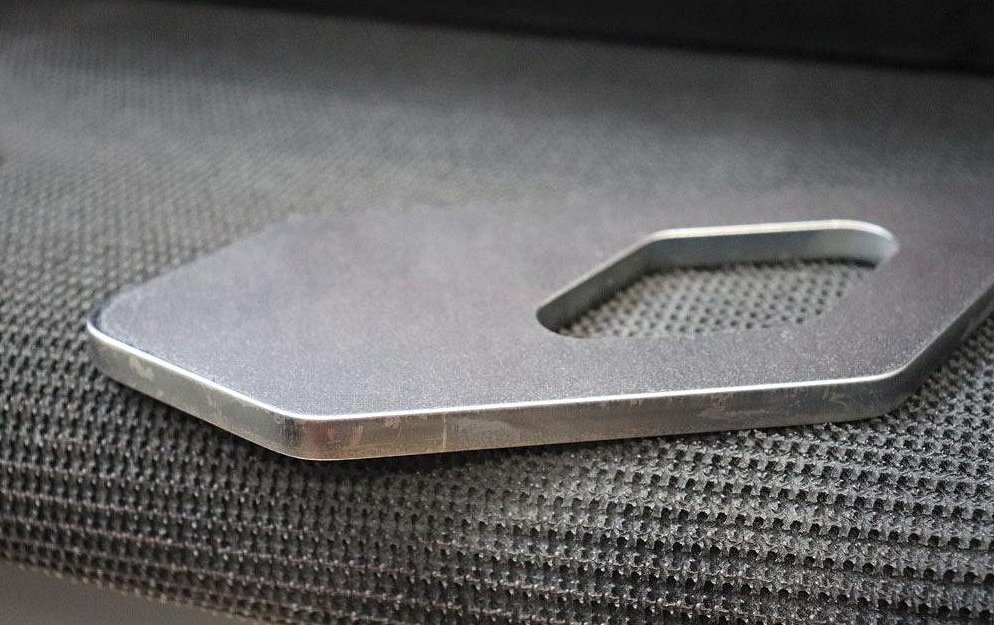
Por que o aço inoxidável risca facilmente durante o processo de rebarbação?
- Sensibilidade da superfície: As superfícies expostas do aço inoxidável exigem um acabamento impecável; qualquer arranhão fica imediatamente visível.
- Rebarbas agressivas: Operações de corte produzem rebarbas duras e irregulares que exigem remoção cuidadosa — uma técnica inadequada pode danificar rapidamente superfícies decorativas.
- Abrasivos incorretos: O uso de lixas grossas ou produtos químicos inadequados deixa marcas profundas e desagradáveis.
- Variabilidade humana: A remoção manual de rebarbas produz resultados inconsistentes e aumenta o risco de "riscos" brunidos.
Ferramentas ou técnicas inadequadas resultam em mais polimento, ciclos de produção mais longos e custos mais elevados para oficinas que visam altos padrões de qualidade.
Métodos comuns de rebarbação e suas desvantagens
Retificação manual
Esmerilhadeiras manuais e discos de lixa são os preferidos para pequenas produções e formatos complexos. No entanto, a pressão manual e a inconsistência de movimento frequentemente resultam em acabamentos irregulares e arranhões na superfície, especialmente em aço inoxidável.
Escovas de arame
Escovas de arame são eficazes para remover rebarbas leves e resíduos de tinta, mas o contato das cerdas pode danificar a superfície, e partículas incrustadas podem oxidar, comprometendo a aparência e a durabilidade.
Lixadeiras de cinta
Lixadeiras de cinta padrão oferecem velocidade, mas taxas de avanço inadequadas, pressão excessiva ou cintas abrasivas mal escolhidas podem danificar rapidamente superfícies planas ou remover material em excesso.
Para indústrias que exigem acabamentos impecáveis, os métodos tradicionais geralmente impõem etapas adicionais — polimento, passivação ou até mesmo retrabalho dispendioso.
Rebarbação vs. Arredondamento de Bordas: Diferenças
Rebarbagem
Rebarbagem Remove rebarbas afiadas ou salientes de bordas cortadas, perfuradas ou cisalhadas, garantindo segurança e montagem funcional. O objetivo: bordas que não cortem as mãos, sem partículas soltas que possam interferir.
Arredondamento de arestas
Arredondamento de arestas A técnica de rebarbação vai além, formando um raio suave e regular — geralmente de 2 mm — ao redor da periferia da peça. Isso melhora a adesão do revestimento, reduz o risco de corrosão e aprimora a aparência e a segurança.
Para setores como o de equipamentos de cozinha e painéis de eletrodomésticos, o arredondamento das bordas é um requisito padrão — não apenas por segurança, mas também por apelo visual e durabilidade.
As oficinas modernas estão adotando cada vez mais máquinas de arredondamento de bordas específicas para obter resultados consistentes e sem arranhões.
Máquinas de arredondamento de bordas: Transformando a qualidade
- Raios de borda consistentes: As máquinas proporcionam arredondamento de bordas repetível em todos os lotes.
- Ação abrasiva direcionada: As configurações garantem que apenas as bordas — e não as superfícies planas — sejam afetadas.
- Prevenção de arranhões: O contato abrasivo guiado protege a superfície da folha.
- Eficiência de produção: Os processos automatizados superam o trabalho manual e proporcionam uma estética uniforme.
Máquinas como sistemas de rebarbação e arredondamento de bordas em aço inoxidável permitem tratamentos "em uma única passada", removendo rebarbas e obtendo bordas arredondadas visualmente agradáveis com risco mínimo.
Como escolher a granulometria correta da lixa para aço inoxidável
| Faixa de Granulometria | Aplicação |
|---|---|
| 60–80 | Remoção de rebarbas grossas; primeira passada após corte ou punção a laser. Controle a alimentação e a pressão para evitar danos ao material. |
| 120–180 | Rebarbação padrão e arredondamento inicial das arestas; equilibra a remoção de material com a qualidade da superfície. |
| 220–320 | Acabamento fino para superfícies visíveis; proporciona um raio suave e refinado, sem riscos grosseiros. |
Utilize uma abordagem sequencial (grossa → média → fina) para obter resultados ótimos. A composição adequada da lixa — óxido de alumínio, zircônia ou abrasivos cerâmicos — e designs que minimizem o calor são cruciais para o aço inoxidável.
Documente as sequências de correias para cada tarefa, a fim de garantir a repetibilidade e reduzir as tentativas e erros na produção.
Máquinas de rebarbação a seco versus a úmido: o que você precisa saber
Seco Máquinas de Rebarbação
- Funcionamento sem líquido refrigerante — menor manutenção, sem necessidade de descarte de fluidos.
- Ideal para diversos trabalhos em aço inoxidável, desde que a extração de poeira seja controlada.
- Menor custo de capital, implantação mais rápida na maioria das lojas.
Máquinas de rebarbação úmida
- Utilize líquido refrigerante ou lubrificantes; reduza o calor e a poeira.
- Produz acabamentos de superfície mais lisos e reduz o risco de descoloração.
- Requerem gestão de fluidos e manutenção mais complexa.
A escolha deve ser feita com base no volume de produção, nos requisitos de acabamento superficial e na infraestrutura da fábrica. Tanto os métodos a seco quanto os úmidos podem alcançar resultados sem riscos com o controle adequado do processo.
Explicação dos códigos de modelo de máquinas ADV
- Valores de largura (ex.: 300/1000/1500): Indique o tamanho máximo de processamento.
- C: Sistema úmido (ex.: modelos RW).
- S: Configuração de cinta de lixa larga.
- R: Estágio de rolos ou rotativo.
Exemplos de detalhamento:
- SÉRIE 508 RW: Sistema a seco com correia larga e rolo para acabamento de painéis.
- 1000 RR: Sistema de rolo úmido ideal para chapas de aço inoxidável e acabamentos de alta qualidade.
- 1500 RS: Linhas de produção amplas e de alta capacidade para produção de painéis de grande porte.
É possível configurar várias estações para combinar a remoção de rebarbas pesadas, o arredondamento de bordas e o acabamento fino, proporcionando resultados integrados e automatizados.
Dicas práticas para rebarbar sem riscos
- Fixe e proteja as superfícies: Utilize dispositivos de fixação ou proteções para que as correias entrem em contato apenas com as bordas.
- Sequência abrasiva: Passe do lixamento grosso para o fino em um fluxo de trabalho controlado.
- Ajuste a alimentação e a pressão: Avanços mais lentos e pressão adequada proporcionam raios mais suaves e minimizam as marcas.
- Escolha a química da correia: Selecione abrasivos projetados para aço inoxidável — resistentes ao entupimento e ao calor.
- Processamento úmido para grandes volumes: Melhora a aparência e reduz o risco de problemas relacionados ao calor.
- Teste com peças reais: Valide sempre as máquinas e as sequências de correias nas peças de produção — a geometria dos furos, as flanges e a consistência do raio são importantes.
Conclusão
Obter bordas sem rebarbas e sem riscos em aço inoxidável exige mais do que habilidade do operador — requer máquinas bem projetadas, seleção correta de abrasivos e disciplina de processo. Métodos manuais podem ser suficientes para baixos volumes, mas para uma qualidade estética consistente, as máquinas modernas são essenciais. sistemas de arredondamento de bordas e rebarbação são essenciais.
Ao sequenciar os abrasivos, escolher a máquina certa (a seco ou a úmido) e proteger as superfícies planas, os fabricantes conseguem maior produtividade, reduzem o pós-processamento e agregam valor superior ao produto. Para quem considera novas soluções de rebarbação, testes e configurações documentadas são essenciais para resultados consistentes e de alta qualidade.
Ponto-chave: Invista nos equipamentos e processos certos — suas peças de aço inoxidável se destacarão tanto pelo desempenho quanto pela aparência.