


Desbarbado de acero inoxidable sin rayarlo: métodos expertos y selección de máquinas
20 de marzo de 2026
¿Por qué el acero inoxidable se raya fácilmente durante el desbarbado?
- Sensibilidad de la superficie: Las superficies expuestas del acero inoxidable exigen un acabado impecable; cualquier arañazo es inmediatamente visible.
- Rebabas agresivas: Las operaciones de corte producen rebabas duras e irregulares que requieren una eliminación cuidadosa; una mala técnica daña rápidamente las superficies decorativas.
- Abrasivos incorrectos: El uso de bandas abrasivas o productos químicos inadecuados deja marcas profundas y antiestéticas.
- Variabilidad humana: El desbarbado manual produce resultados inconsistentes y aumenta el riesgo de que aparezcan "arañazos" bruñidos.
Un uso inadecuado de las herramientas o de la técnica implica más pulido, tiempos de ciclo más largos y mayores costes para los talleres que aspiran a alcanzar altos estándares de calidad.
Métodos comunes de desbarbado y sus inconvenientes
Rectificado manual
Las amoladoras manuales y las muelas abrasivas son las preferidas para tiradas cortas y formas complejas. Sin embargo, la presión manual y la inconsistencia en el movimiento suelen provocar acabados irregulares y arañazos en la superficie, especialmente en acero inoxidable.
Cepillos de alambre
Los cepillos de alambre son eficaces para eliminar rebabas leves y residuos de pintura, pero el contacto de las cerdas puede dañar la superficie y las partículas incrustadas pueden oxidarse, lo que compromete la apariencia y la durabilidad.
Lijadoras de banda
Las lijadoras de banda estándar ofrecen velocidad, pero una velocidad de avance inadecuada, una presión excesiva o unas bandas abrasivas mal elegidas pueden dañar rápidamente las superficies planas o eliminar demasiado material.
Para las industrias que requieren acabados impecables, los métodos tradicionales generalmente obligan a realizar pasos adicionales: pulido, pasivación o incluso costosos trabajos de reelaboración.
Desbarbado vs. Redondeo de bordes: Diferencias
Desbarbado
Desbarbado Elimina las rebabas afiladas o sobresalientes de los bordes cortados, perforados o rebanados, garantizando un montaje seguro y funcional. El objetivo: bordes que no corten las manos y sin partículas sueltas que puedan interferir.
Redondeo de bordes
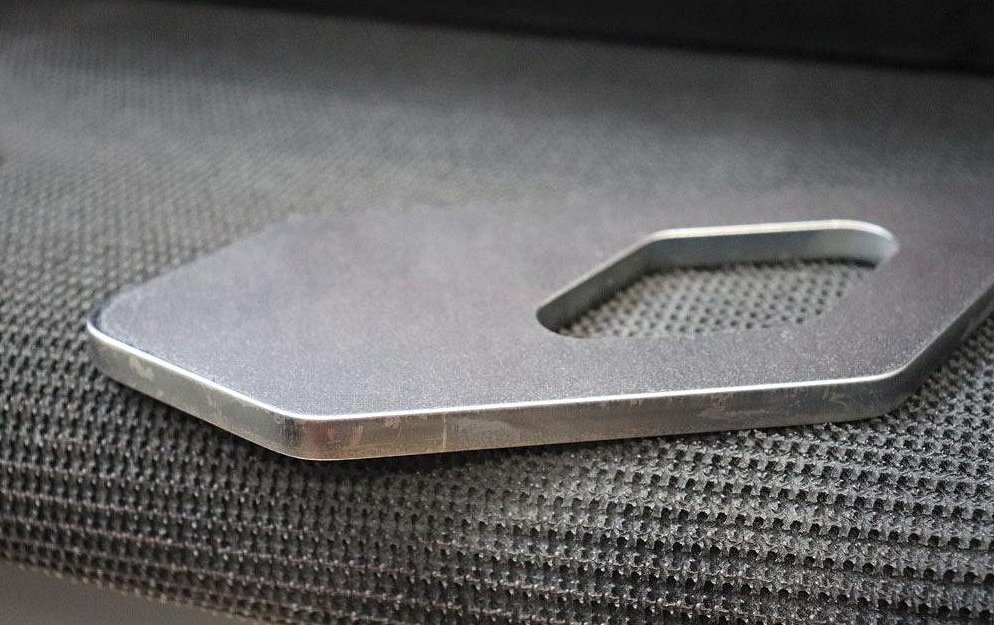
Redondeo de bordes Este proceso lleva el desbarbado un paso más allá. Crea un radio liso y regular —a menudo de 2 mm— alrededor del perímetro de la pieza. Esto mejora la adherencia del recubrimiento, reduce el riesgo de corrosión y optimiza la apariencia y la seguridad.
En sectores como el de los equipos de cocina y los paneles para electrodomésticos, el redondeo de los bordes es un requisito estándar, no solo por seguridad, sino también por estética y durabilidad.
Los talleres modernos están adoptando cada vez más máquinas específicas para redondear los bordes, con el fin de lograr resultados uniformes y sin arañazos.
Máquinas redondeadoras de cantos: Transformando la calidad
- Radios de borde uniformes: Las máquinas ofrecen un redondeo de bordes uniforme y repetible en todos los lotes.
- Acción abrasiva selectiva: La configuración garantiza que solo se vean afectados los bordes, no las superficies planas.
- Prevención de arañazos: El proceso de abrasión guiada protege la superficie de la lámina.
- Eficiencia de producción: Los procesos automatizados superan el trabajo manual y dan como resultado una estética uniforme.
Máquinas como los sistemas de desbarbado y redondeo de bordes de acero inoxidable permiten tratamientos de "una sola pasada", eliminando las rebabas y logrando bordes redondeados visualmente agradables con un riesgo mínimo.
Cómo elegir el grano adecuado para la banda abrasiva en acero inoxidable
| Gama de granos | Aplicación |
|---|---|
| 60–80 | Eliminación de rebabas gruesas; primera pasada después del corte o punzonado láser. Controle la alimentación y la presión para evitar daños en la superficie. |
| 120–180 | Desbarbado estándar y redondeo inicial de los bordes; equilibra la eliminación de material con la calidad de la superficie. |
| 220–320 | Acabado fino para superficies visibles; proporciona un radio suave y refinado sin arañazos profundos. |
Para obtener resultados óptimos, utilice un método secuencial (grueso → medio → fino). La composición adecuada de la banda abrasiva (óxido de aluminio, circonia o cerámica) y los diseños que minimizan el calor son cruciales para el acero inoxidable.
Documentar las secuencias de las cintas transportadoras para cada trabajo a fin de garantizar la repetibilidad y reducir el método de prueba y error en la producción.
Máquinas de desbarbado en seco vs. en húmedo: lo que necesita saber
Seco Máquinas desbarbadoras
- Funciona sin refrigerante: menor mantenimiento, sin necesidad de desechar el fluido.
- Ideal para muchos trabajos con acero inoxidable si se gestiona adecuadamente la extracción de polvo.
- Menor coste de capital y despliegue más rápido en la mayoría de los comercios.
Máquinas de desbarbado húmedo
- Utilice refrigerantes o lubricantes; reduzca el calor y el polvo.
- Consigue acabados superficiales más lisos y reduce el riesgo de decoloración.
- Requieren una gestión de fluidos y un mantenimiento más complejo.
La elección dependerá del volumen de producción, los requisitos de acabado superficial y la infraestructura del taller. Tanto los procesos en seco como en húmedo permiten obtener resultados sin arañazos con el control de proceso adecuado.
Explicación de los códigos de modelo de maquinaria ADV
- Números de ancho (por ejemplo, 300/1000/1500): Indique el tamaño máximo de procesamiento.
- W: Sistema húmedo (por ejemplo, modelos RW).
- S: Configuración de banda de lijado ancha.
- R: Plataforma giratoria o de rodillos.
Ejemplos de desgloses:
- SERIE 508 RW: Sistema en seco con banda ancha y rodillo para el acabado de paneles.
- 1000 RR: Sistema de rodillos húmedos ideal para chapas de acero inoxidable y acabados de primera calidad.
- 1500 rupias: Líneas amplias y de alta capacidad para la producción de paneles de gran tamaño.
Se pueden configurar varias estaciones para combinar la eliminación de rebabas gruesas, el redondeo de bordes y el acabado fino, lo que permite obtener resultados integrados y automatizados.
Consejos prácticos para desbarbar sin rayar
- Sujeta y protege las superficies: Utilice fijaciones o protectores para que las correas solo entren en contacto con los bordes.
- Secuencia abrasiva: Pase de lo grueso a lo fino en un flujo de trabajo controlado.
- Ajustar la alimentación y la presión: Una alimentación más lenta y una presión adecuada dan como resultado radios más suaves y marcas mínimas.
- Seleccione la composición química de la correa: Seleccione abrasivos diseñados específicamente para acero inoxidable: resisten la acumulación de residuos y el calor.
- Procesamiento en húmedo para grandes volúmenes: Mejora la apariencia y reduce el riesgo de sobrecalentamiento.
- Pruebe piezas reales: Siempre se deben validar las máquinas y las secuencias de las cintas transportadoras en las piezas de producción: la geometría de los orificios, las bridas y la consistencia del radio son importantes.
Conclusión
Lograr bordes sin rebabas ni rayones en acero inoxidable requiere más que habilidad del operario: exige máquinas bien diseñadas, la selección correcta del abrasivo y disciplina en el proceso. Los métodos manuales pueden ser suficientes para volúmenes bajos, pero para una calidad cosmética uniforme, se necesitan máquinas modernas. Sistemas de redondeo y desbarbado de bordes son esenciales.
Al secuenciar los abrasivos, elegir la máquina adecuada (en seco o en húmedo) y proteger las superficies planas, los fabricantes logran mayor productividad, menor posprocesamiento y un valor superior del producto. Para quienes consideran nuevas soluciones de desbarbado, las pruebas y la configuración documentada son clave para obtener resultados repetibles y de alta calidad.
Conclusión principal: Invierta en el equipo y el proceso adecuados: sus piezas de acero inoxidable destacarán tanto por su rendimiento como por su apariencia.