


Edelstahl entgraten ohne Kratzer: Expertenmethoden & Maschinenauswahl
20. März 2026
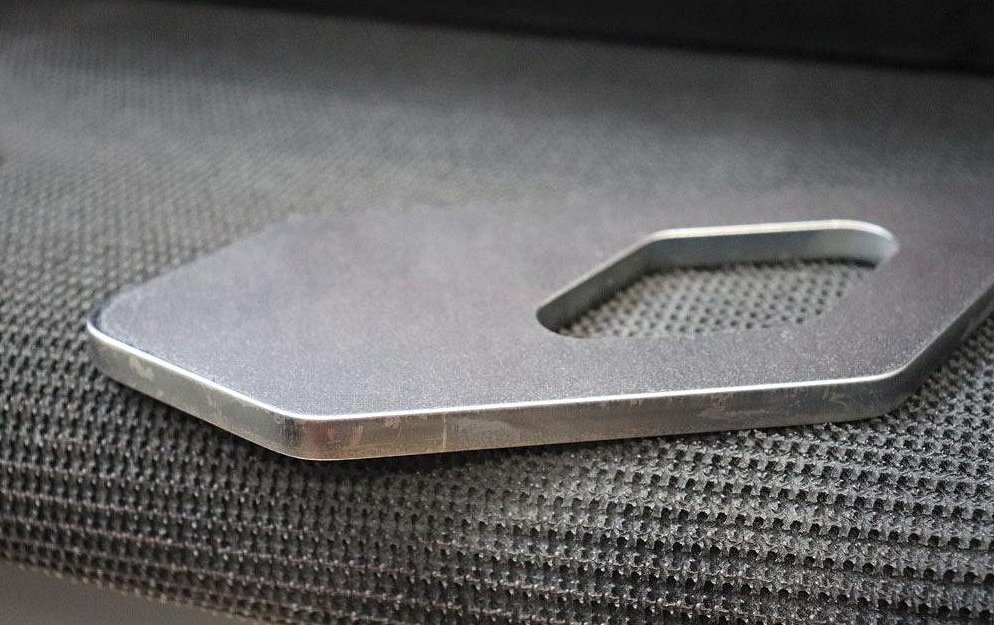
Warum Edelstahl beim Entgraten leicht verkratzt
- Oberflächenempfindlichkeit: Die sichtbaren Oberflächen von Edelstahl erfordern eine makellose Verarbeitung; jeder Kratzer ist sofort sichtbar.
- Aggressive Kletten: Beim Zerspanen entstehen harte, ungleichmäßige Grate, die sorgfältig entfernt werden müssen – eine mangelhafte Technik kann dekorative Oberflächen schnell beschädigen.
- Falsche Schleifmittel: Die Verwendung grober Schleifbänder oder ungeeigneter Chemikalien hinterlässt tiefe, unansehnliche Spuren.
- Menschliche Variabilität: Manuelles Entgraten führt zu uneinheitlichen Ergebnissen und einem erhöhten Risiko von polierten „Kratzern“.
Ungeeignete Werkzeuge oder Techniken bedeuten mehr Nachbearbeitung, längere Zykluszeiten und höhere Kosten für Betriebe, die hohe Qualitätsstandards anstreben.
Gängige Entgratungsmethoden und ihre Fallstricke
Manuelles Schleifen
Handschleifmaschinen und Lamellenschleifscheiben sind für Kleinserien und komplexe Formen beliebt. Allerdings führen Handdruck und ungleichmäßige Bewegungen oft zu unebenen Oberflächen und Kratzern, insbesondere auf Edelstahl.
Drahtbürsten
Drahtbürsten eignen sich gut zum Entfernen von leichten Graten und Farbresten, allerdings können die Borsten die Oberfläche beschädigen, und eingebettete Partikel können oxidieren, was das Aussehen und die Haltbarkeit beeinträchtigt.
Bandschleifer
Standard-Bandschleifmaschinen bieten zwar Geschwindigkeit, aber falsche Vorschubgeschwindigkeiten, zu hoher Druck oder schlecht gewählte Schleifbänder können flache Blechoberflächen schnell beschädigen oder zu viel Material abtragen.
Für Branchen, die makellose Oberflächen erfordern, sind bei herkömmlichen Methoden in der Regel zusätzliche Arbeitsschritte notwendig – Polieren, Passivieren oder sogar kostspielige Nacharbeiten.
Entgraten vs. Kantenverrunden: Unterschiede
Entgraten
Entgraten Entfernt scharfe oder abstehende Grate an Schnitt-, Stanz- oder Scherkanten und gewährleistet so Sicherheit und einwandfreie Funktion. Ziel: Kanten, an denen man sich nicht schneiden kann und die keine losen Partikel aufweisen.
Kantenabrundung
Kantenabrundung Das Entgraten wird dadurch noch weiter optimiert. Es entsteht ein glatter, gleichmäßiger Radius – oft 2 mm – um den Umfang des Bauteils. Dies verbessert die Haftung der Beschichtung, reduziert das Korrosionsrisiko und erhöht Aussehen und Sicherheit.
In Branchen wie der Küchengeräte- und Gerätefrontplattenherstellung ist das Abrunden von Kanten eine Standardanforderung – nicht nur aus Sicherheitsgründen, sondern auch im Hinblick auf die Optik und die Langlebigkeit.
Moderne Werkstätten setzen zunehmend auf spezielle Kantenrundungsmaschinen, um gleichmäßige, kratzfreie Ergebnisse zu erzielen.
Kantenrundungsmaschinen: Transformation der Qualität
- Einheitliche Kantenradien: Die Maschinen gewährleisten eine wiederholbare Kantenverrundung über mehrere Chargen hinweg.
- Gezielte abrasive Wirkung: Die Einstellungen gewährleisten, dass nur Kanten – und nicht ebene Flächen – betroffen sind.
- Kratzschutz: Gezielter Schleifmitteleinsatz schützt die Oberfläche des Blechs.
- Produktionseffizienz: Automatisierte Passiervorgänge sind schneller als manuelle Arbeit und führen zu einem einheitlichen Erscheinungsbild.
Maschinen wie Edelstahl-Entgratungs- und Kantenverrundungssysteme ermöglichen „Ein-Pass“-Behandlungen – das Entfernen von Graten und das Erreichen optisch ansprechender, abgerundeter Kanten bei minimalem Risiko.
Die richtige Schleifbandkörnung für Edelstahl auswählen
| Körnung | Anmeldung |
|---|---|
| 60–80 | Starke Gratentfernung; erster Durchgang nach dem Laserschneiden oder Stanzen. Vorschub und Druck kontrollieren, um Riefenbildung zu vermeiden. |
| 120–180 | Standardmäßiges Entgraten und anfängliches Kantenverrunden; gleicht Materialabtrag und Oberflächenqualität aus. |
| 220–320 | Feinbearbeitung für sichtbare Oberflächen; ergibt glatte, feine Radien ohne grobe Kratzer. |
Für optimale Ergebnisse empfiehlt sich ein sequenzielles Schleifverfahren (grob → mittel → fein). Die richtige Bandzusammensetzung – Aluminiumoxid, Zirkonoxid oder Keramikschleifmittel – und eine wärmeminimierende Konstruktion sind für Edelstahl unerlässlich.
Dokumentieren Sie die Bandabläufe für jeden Arbeitsgang, um die Wiederholbarkeit zu gewährleisten und das Ausprobieren in der Produktion zu reduzieren.
Trocken- vs. Nassentgratungsmaschinen: Was Sie wissen müssen
Trocken Entgratungsmaschinen
- Betrieb ohne Kühlmittel – geringerer Wartungsaufwand, keine Entsorgungspflicht für Flüssigkeiten.
- Ideal für viele Edelstahlarbeiten, sofern eine Staubabsaugung gewährleistet ist.
- Geringere Kapitalkosten, schnellere Implementierung in den meisten Betrieben.
Nassentgratmaschinen
- Kühlmittel oder Schmierstoffe verwenden; Hitze und Staub reduzieren.
- Erzeugt glattere Oberflächen und verringert das Risiko von Verfärbungen.
- Erfordern Flüssigkeitsmanagement und komplexere Wartung.
Die Wahl des Verfahrens richtet sich nach Produktionsvolumen, Anforderungen an die Oberflächenbeschaffenheit und der vorhandenen Werkstattinfrastruktur. Sowohl Trocken- als auch Nassverfahren ermöglichen bei korrekter Prozesssteuerung kratzfreie Ergebnisse.
Erläuterung der ADV-Maschinenmodellcodes
- Breitenangaben (z. B. 300/1000/1500): Maximale Verarbeitungsgröße angeben.
- W: Nasssystem (z. B. RW-Modelle).
- S: Konfiguration mit breitem Schleifband.
- R: Rollen- oder Drehtisch.
Beispielhafte Aufschlüsselungen:
- 508 RW-SERIE: Trockensystem mit breitem Band und Walze für die Plattenbearbeitung.
- 1000 RR: Nasswalzensystem, ideal für Edelstahlbleche und erstklassige Oberflächen.
- 1500RS: Breite, leistungsstarke Produktionslinien für die Herstellung großer Paneele.
Mehrere Stationen können so konfiguriert werden, dass sie das Entfernen grober Grate, das Abrunden von Kanten und das Feinschleifen kombinieren – und so integrierte, automatisierte Ergebnisse liefern.
Praktische Tipps für kratzfreies Entgraten
- Klemmen und schützen Sie Oberflächen: Verwenden Sie Vorrichtungen oder Abdeckungen, damit die Riemen nur die Kanten berühren.
- Schleifsequenz: In einem kontrollierten Arbeitsablauf von grob zu fein vorgehen.
- Vorschub und Druck einstellen: Langsamere Vorschübe und der richtige Druck sorgen für gleichmäßigere Radien und minimierte Markierungen.
- Wählen Sie die Bandchemie: Wählen Sie Schleifmittel, die speziell für Edelstahl entwickelt wurden – sie sind beständig gegen Zusetzen und Hitze.
- Nassverarbeitung für große Mengen: Verbessert das Aussehen und reduziert das Hitzerisiko.
- Testen Sie echte Teile: Die Maschinen und Bandabläufe müssen stets an Serienteilen überprüft werden – Lochgeometrie, Flansche und Radiuskonsistenz sind entscheidend.
Schlussfolgerung
Um grat- und kratzfreie Kanten an Edelstahl zu erzielen, ist mehr als nur handwerkliches Geschick erforderlich – es bedarf ausgereifter Maschinen, der richtigen Wahl des Schleifmittels und präziser Prozesskontrolle. Manuelle Verfahren mögen für geringe Stückzahlen ausreichen, doch für eine gleichbleibend hohe Oberflächenqualität sind moderne Maschinen unerlässlich. Kantenverrundungs- und Entgratungssysteme sind unerlässlich.
Durch die richtige Reihenfolge der Schleifmittel, die Wahl der passenden Maschine (trocken oder nass) und den Schutz ebener Oberflächen erzielen Hersteller höhere Produktivität, weniger Nachbearbeitung und einen besseren Produktwert. Für alle, die neue Entgratungslösungen in Betracht ziehen, sind Testläufe und dokumentierte Einstellungen entscheidend für reproduzierbare, hochwertige Ergebnisse.
Wichtigste Erkenntnis: Investieren Sie in die richtige Ausrüstung und die richtigen Verfahren – Ihre Edelstahlteile werden sich sowohl durch Leistung als auch durch Aussehen auszeichnen.