

Entgraten von lasergeschnittenem Blech: Wie man die richtige Methode und Maschine auswählt
30. Oktober 2026
Wie man die richtige Methode und Maschine auswählt
Kurze Antwort: Lasergeschnittene Teile benötigen fast immer einen Nachbearbeitungsgang. Kleine Teile in großen Mengen werden üblicherweise in einem Vibrationstrommelreiniger bearbeitet. Flache Teile und Platten durchlaufen eine Bürsten- oder Breitbandreinigung. EntgratmaschineTeile mit engen Toleranzen und komplexen Konturen können den Einsatz von Laserentgratung rechtfertigen. Bei der Serienfertigung amortisiert sich eine automatisierte Maschine durch die höhere Fertigungsgenauigkeit und den geringeren Arbeitsaufwand.
Warum ein sauberer Laserschnitt noch nicht fertig ist
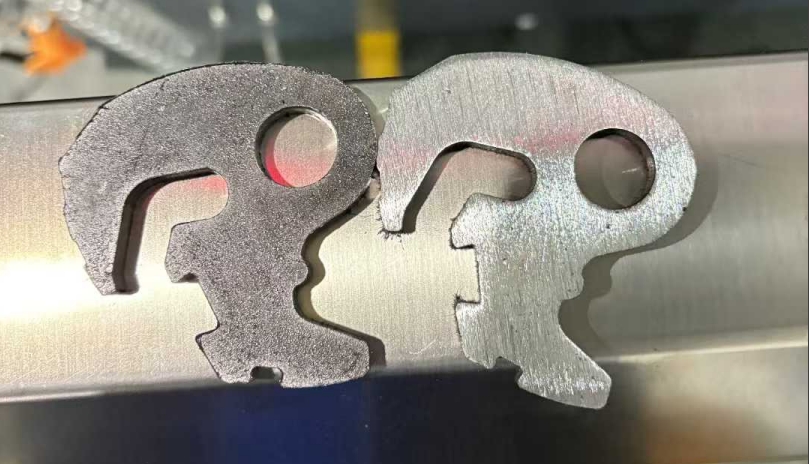
Ein Laser erzeugt eine sauber aussehende Schnittkante, aber „sauber aussehend“ ist nicht dasselbe wie „fertig“. Je nach Schneidgas, Schnittgeschwindigkeit, Material und Materialstärke kann das Ergebnis folgendes sein:
- Kletten: kleine, erhabene Metalllippen entlang des Schnitts
- Schlacke und Krätze: geschmolzenes Metall, das an der Unterseite wieder erstarrte
- Oxid: eine harte, dunkle Schicht, die häufig auftritt, wenn Sauerstoff als Hilfsgas verwendet wird
- Rasiermesserscharfe Kanten: Selbst ein perfekter Schnitt ist scharf genug, um einen Handschuh zu durchtrennen.
Jedes dieser Probleme verursacht andere Schwierigkeiten. Scharfe Kanten verletzen Menschen und beschädigen Kabel. Schlacke und Oxide beeinträchtigen die Haftung der Beschichtung. Grate stören die Passgenauigkeit und die Schweißnähte. Nichts davon ist rein kosmetischer Natur.
Informieren Sie sich über die Funktionsweise Ihrer Maschine, bevor Sie sie kaufen.
Maschinen werden angeschafft, um einen bestimmten Defekt zu beheben, daher sollte man zuerst den eigenen Defekt identifizieren.
| Defekt | Was verursacht es? | Was es zerstört |
|---|---|---|
| Ausbruchsgrat | Das Material wird beim Schneiden ungleichmäßig zerkleinert. | Handhabungssicherheit, Griffigkeit der Beschichtung |
| Roll- oder Reißgrat | Das Material verformt sich oder reißt an der Kante. | Passform und Oberflächenkonsistenz |
| Schlacke / Spritzer | Geschmolzenes Metall erstarrt am Rand oder an der Unterseite | Oberflächenqualität, Beschichtung |
| Oxidschicht | Oxidationshilfsgas | Haftung der Beschichtung, Schweißen |
| Scharfe Ecken | Das liegt einfach in der Natur einer Schnittkante. | Sicherheit, Farbabdeckung |
Wenn in Ihrer Werkstatt hauptsächlich leichte Grate vorkommen, benötigen Sie etwas ganz anderes als in einer Werkstatt, die mit starker Schlacke zu kämpfen hat.
Die wichtigsten Entgratungsmethoden im Vergleich
Manuelle Werkzeuge (Feilen, Schleifmaschinen, Schleifscheiben). Für Prototypen und Einzelstücke ist es gut geeignet und an schwer zugänglichen Stellen die einzige Option. Die Probleme beginnen bei größeren Stückzahlen: Es ist langsam, die Ergebnisse variieren von Person zu Person, und man kann sich die Hände verletzen.
Vibrations- oder Trommelpolieren. Die Werkstücke und das Schleifmittel werden in einem Behälter gemeinsam vibriert. Das Verfahren eignet sich für die gleichzeitige Bearbeitung vieler kleiner und mittelgroßer Teile, erreicht Bohrungen und Innenkanten und hält die Kosten pro Werkstück niedrig. Für große, flache Platten ist es weniger geeignet, und die Kantenform lässt sich weniger präzise steuern.
Breitbandmaschinen. Flache Werkstücke laufen unter einem Schleifband hindurch, das Grate entfernt und die Kanten bearbeitet. Diese Maschine ist ein Arbeitstier für Bleche und Platten.
Rotationsbürstenmaschinen. Draht-, Nylon- oder Schleifbürsten reinigen Kanten und Oberflächen. Sie entfernen Grate, runden Kanten ab und beseitigen Oxid- und Schlackenrückstände. Gut geeignet für Bleche im Allgemeinen.
Laserentgratung. Ein fokussierter Strahl schmilzt oder verdampft den Grat und kann die Kante zu einem glatten Profil verschmelzen. Man erzielt Präzision und sehr geringe mechanische Spannungen, was sich für komplexe oder eng tolerierte Teile eignet. Die Nachteile sind die Kosten, der Bedarf an einer speziellen Anlage, der geringere Durchsatz im Vergleich zur Massenbearbeitung und Probleme mit starker Schlackebildung.
Kombinierte Linien. Viele Betriebe wenden mehrere Arbeitsschritte an, wie z. B. das Abrunden von Kanten mit der Bürste, das anschließende Schleifen der Oberfläche mit dem Band und das Trommelpolieren. Ein einziger Durchgang durch eine Mehrstationenmaschine kann entgraten, abrunden, Oxide entfernen und die Oberfläche fertigstellen.
Die Methode an Ihre Teile anpassen
- Kleine Teile, hohe Stückzahl: Vibrations- oder Trommelpolieren
- Flache Platten und große Paneele: Breitband- oder Bürstenmaschinen
- Viele Schlitze und Löcher: Vibrations-, Bürsten- oder Laserentgratung
- Stahl und Edelstahl: Bürste oder Riemen funktionieren beide gut
- Aluminium und Weichmetalle: Verwenden Sie schonendere Schleifmittel und ein kontrolliertes Verfahren, da dünnes oder weiches Blech leicht überschliffen oder verformt werden kann.
- Enge Toleranzen, minimale Verzerrung: Laserentgratung
- Prototypen und Kleinserien: manuell oder vibrierend
- Mittlere bis große Produktionsserien: eine automatisierte Entgratungslinie
Kantenverrundung ist eine eigene Anforderung
Beim Entgraten wird Material abgetragen. Beim Kantenverrunden wird die Kante auf einen definierten Radius geformt. Die beiden Verfahren überschneiden sich, sind aber nicht dasselbe.
Die Rundung ist besonders wichtig bei der Beschichtung von Teilen. Lack und Pulverbeschichtung haften an scharfen Kanten nicht richtig und hinterlassen dort dünne Schichten, wo Korrosion entsteht. Eine abgerundete Kante sorgt für einen gleichmäßigen Beschichtungsfilm. Der R2-Radius ist in Europa ein weit verbreiteter Richtwert für Sicherheit und Haftung der Pulverbeschichtung. Der optimale Radius hängt jedoch von Ihrer Branche und der jeweiligen Funktion des Teils ab. Falls eine Kundenspezifikation einen bestimmten Radius vorschreibt, stellen Sie sicher, dass Ihre Maschine diesen reproduzierbar erreicht.
Ein praktischer Arbeitsablauf
- Die Teile werden per Laser zugeschnitten.
- Auf Grate, Schlacke und Oxide prüfen.
- Entgraten und runden Sie die Kanten mit der für das Bauteil geeigneten Methode ab.
- Die Oberfläche gegebenenfalls nachbearbeiten (Entfernen von Oxidschichten, Glätten für Beschichtung oder Schweißung).
- Überprüfen Sie erneut auf gratfreie Kanten, Oberflächenbeschaffenheit und Abmessungen.
- Beschichten, schweißen oder montieren.
Das Auslassen der zweiten Inspektion ist der kostspieligste Fehler. Verbliebene Schlacke oder Oxide zeigen sich meist erst lange nach Verlassen des Werks als Beschichtungsfehler oder mangelhafte Schweißnaht.
Warum Produktionsbetriebe auf automatisierte Maschinen umsteigen
- Wiederholbarkeit: Der zehntausendste Teil hat die gleiche Kante wie der erste.
- Arbeit: An Schleifmaschinen ersetzen ein Bediener und eine Maschine mehrere Personen.
- Sicherheit: Weniger direkter Kontakt der Hände mit scharfen Teilen, Staub und Spänen.
- Flexibilität: Moderne Maschinen kombinieren Bürsten, Schleifbänder, Vakuum und magnetische Werkstückaufnahme, sodass eine Maschine viele verschiedene Werkstücktypen abdecken kann.
- Verarbeitungsqualität: Sie liefern Teile, die gratfrei, kantenverrundet und bereit zum Beschichten sind, nicht nur „gut genug“.
Fehler, die man vermeiden sollte
- Bei der Serienfertigung wird auf manuelles Entgraten gesetzt.
- Die Verwendung von Schleifmitteln oder einer für das Material ungeeigneten Maschine, insbesondere bei Aluminium und dünnen Blechen, ist zu vermeiden.
- Auslassen der Inspektion nach dem Entgraten
- Die Kantenrauheit vor dem Schweißen oder Beschichten wird vernachlässigt.
Fragen, die Sie vor dem Kauf stellen sollten
Halten Sie diese Antworten bereit, bevor Sie mit einem Maschinenlieferanten sprechen:
- Welche Materialien und Dickenbereiche bearbeiten Sie?
- Handelt es sich bei dem Problem um leichte Grate, starke Schlacke oder Oxide?
- Was ist dein größter und dein kleinster Teil?
- Wie viele Teile pro Schicht?
- Benötigen Sie einen bestimmten Kantenradius?
- Was passiert als Nächstes: Pulverbeschichtung, Lackierung, Schweißen oder Montage?
Ein Lieferant, der nach Angabe der Antworten keine konkreten Angaben machen kann, ist nicht der richtige. Verlangen Sie, eigene Musterteile anzufertigen, bevor Sie sich festlegen.
Häufig gestellte Fragen
Warum müssen lasergeschnittene Teile entgratet werden?
Beim Laserschneiden können Mikrograte, Oxidschichten und scharfe Kanten entstehen. Durch deren Entfernung werden die Teile sicherer zu handhaben, Beschichtungen haften besser und die Passgenauigkeit bei der Montage gewährleistet.
Worin besteht der Unterschied zwischen Entgraten und Kantenverrunden?
Durch das Entgraten wird unerwünschtes Material entfernt. Das Abrunden der Kanten formt die Kante auf einen festgelegten Radius, was die Sicherheit und die Haftung der Beschichtung verbessert.
Kann manuelles Entgraten eine Maschine ersetzen?
Bei sehr kleinen Chargen ja. Bei größeren Produktionsmengen ist es langsam und unbeständig, und es hängt stark davon ab, wer es durchführt.
Welches ist die beste Methode zum Laserschneiden von Edelstahl?
Rotationsbürsten oder Breitbandschleifen, je nach Materialstärke und gewünschter Oberflächengüte.
Wie entferne ich starke Schlacke von plasmageschnittenen Teilen?
Grobe Schlackenablagerungen erfordern zunächst eine aggressive mechanische Entfernung, typischerweise mit einem Schlackenhammer oder einem Hochdrucktrommelsystem, gefolgt von einer sekundären Nachbearbeitung.
Warum muss das Oxid entfernt werden?
Bei der Verwendung von Sauerstoff als Schneidgas bildet sich Oxid. Es hinterlässt eine harte, spröde Schnittkantenschicht, die das Beschichten, Schweißen und die Oberflächenbearbeitung beeinträchtigt.
Verbessert das Abrunden von Kanten die Pulverbeschichtung?
Ja. Abgerundete Kanten sorgen für eine gleichmäßige Verteilung der Beschichtung, was die Korrosionsbeständigkeit verbessert und dünne Stellen an den Ecken reduziert.
Kann eine Maschine Grate, Schlacke und die Endbearbeitung bewältigen?
Mehrstationenmaschinen mit Trommelköpfen, Bürsten und Schleifbändern können mehrere davon in einem Arbeitsgang bearbeiten.