

Desbarbado de chapa metálica cortada con láser: Cómo elegir el método y la máquina adecuados.
30 de octubre de 2026
Cómo elegir el método y la máquina adecuados.
Respuesta corta: Las piezas cortadas con láser casi siempre necesitan un acabado. Las piezas pequeñas en volumen suelen pasar por un tambor vibratorio. Las piezas planas y los paneles pasan por un cepillo o una cinta ancha. máquina desbarbadoraLas piezas con tolerancias estrictas y contornos complejos pueden justificar el desbarbado láser. Si se trata de producción en serie, una máquina automatizada se amortiza gracias a la uniformidad y el ahorro en mano de obra.
Por qué un corte láser limpio aún no está terminado
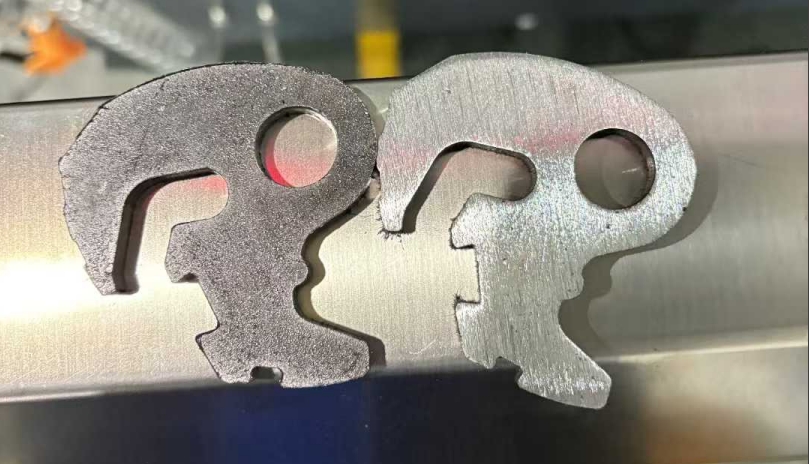
Un láser deja un borde de aspecto limpio, pero "de aspecto limpio" no es lo mismo que "listo". Dependiendo del gas de corte, la velocidad, el material y el grosor, el resultado final puede ser:
- Rebabas: pequeños labios metálicos elevados a lo largo del corte
- Escoria y desechos: metal fundido que se volvió a solidificar en la parte inferior
- Óxido: una capa dura y oscura, común cuando el oxígeno es el gas auxiliar
- Filos afilados: Incluso un corte perfecto es lo suficientemente afilado como para rebanar un guante.
Cada uno causa un problema diferente. Los bordes afilados lastiman a las personas y dañan los cables. La escoria y el óxido arruinan la adherencia del recubrimiento. Las rebabas dificultan el ajuste y las soldaduras. Nada de esto es meramente estético.
Conoce bien tus necesidades antes de comprar una máquina.
Las máquinas se compran para solucionar un defecto específico, así que primero identifique el suyo.
| Defecto | ¿Qué lo causa? | Lo que arruina |
|---|---|---|
| Rebaba de brote | El material se corta de forma desigual durante el corte. | Seguridad en el manejo, agarre del revestimiento |
| Rebaba de enrollamiento o desgarro | El material se deforma o se rasga en el borde. | Ajuste y consistencia de la superficie |
| Escoria / salpicaduras | Metal fundido solidificado en el borde o en la parte inferior. | Calidad del acabado, recubrimiento |
| capa de óxido | gas auxiliar oxidante | Adhesión del recubrimiento, soldadura |
| esquinas afiladas | Simplemente la naturaleza de un borde cortado | Seguridad, cobertura de pintura |
Si en tu taller se ven principalmente rebabas ligeras, necesitas algo muy diferente a lo que necesita un taller que lucha contra la escoria pesada.
Los principales métodos de desbarbado, comparados
Manual (limas, amoladoras, discos abrasivos). Ideal para prototipos y piezas únicas, y la única opción para lugares de difícil acceso. El problema surge con el volumen de impresión: es lenta, los resultados varían de persona a persona y las manos se lastiman.
Acabado por vibración o tambor. Las piezas y el material abrasivo vibran juntos en una cuba. Permite procesar muchas piezas pequeñas y medianas a la vez, llega a orificios y bordes internos, y mantiene bajo el costo por pieza. No es adecuada para paneles planos grandes, y ofrece menos control sobre la forma del borde.
Máquinas de cinta ancha. Las piezas planas pasan por debajo de una banda abrasiva que elimina las rebabas y trabaja los bordes. Es una máquina muy eficaz para chapas y planchas.
Máquinas de cepillo rotatorio. Los cepillos de alambre, nailon o abrasivos limpian los bordes y las superficies. Eliminan rebabas, redondean los bordes y limpian los residuos de óxido y escoria. Son ideales para chapa metálica en general.
Desbarbado láser. Un haz concentrado funde o vaporiza la rebaba y puede volver a moldear el borde para obtener un perfil liso. Se logra precisión y muy poca tensión mecánica, lo que resulta ideal para piezas complejas o con tolerancias muy ajustadas. Las desventajas son el costo, la necesidad de una configuración especializada, una menor productividad que el acabado en masa y problemas con la escoria abundante.
Líneas combinadas. Muchos talleres encadenan varios pasos, como el redondeo de bordes con cepillo, el acabado superficial con banda y el pulido por vibración. Una sola pasada por una máquina multiestación permite desbarbar, redondear, eliminar el óxido y dar el acabado final a la superficie.
Adaptar el método a sus piezas
- Piezas pequeñas, gran volumen: acabado vibratorio o por volteo
- Láminas planas y paneles grandes: máquinas de banda ancha o de cepillo
- Muchas ranuras y agujeros: Desbarbado por vibración, cepillo o láser
- Acero y acero inoxidable: Tanto el cepillo como la correa funcionan bien.
- Aluminio y metales blandos: Utilice abrasivos más suaves y un proceso controlado, ya que las láminas delgadas o blandas son fáciles de sobre-lijar o deformar.
- Tolerancias estrictas, mínima distorsión: desbarbado láser
- Prototipos y lotes pequeños: manual o vibratorio
- Series de producción medianas a grandes: una línea de desbarbado automatizada
El redondeo de bordes es un requisito en sí mismo.
El desbarbado elimina material. El redondeo de bordes da forma al borde con un radio definido. Son procesos que se superponen, pero no son lo mismo.
El redondeo es fundamental al recubrir piezas. La pintura y el recubrimiento en polvo se desprenden de las esquinas afiladas, dejando capas delgadas, lo que precisamente inicia la corrosión. Un borde redondeado permite una aplicación uniforme del recubrimiento. El radio R2 es un estándar ampliamente utilizado en Europa para garantizar la seguridad y la adherencia del recubrimiento en polvo, aunque el radio adecuado depende del sector y la aplicación de la pieza. Si las especificaciones del cliente lo requieren, asegúrese de que su máquina pueda alcanzarlo de forma consistente.
Un flujo de trabajo práctico
- Cortar las piezas con láser.
- Inspeccione la zona en busca de rebabas, escoria y óxido.
- Elimine las rebabas y redondee los bordes con el método que mejor se adapte a la pieza.
- Si es necesario, aplique el acabado a la superficie (eliminación de óxido, alisado para recubrimiento o soldadura).
- Vuelva a inspeccionar que no haya rebabas en los bordes, que el acabado sea correcto y que las dimensiones sean las adecuadas.
- Recubrir, soldar o ensamblar.
Saltarse la segunda inspección es el error más costoso. Los restos de escoria u óxido suelen manifestarse como un fallo en el recubrimiento o una soldadura defectuosa, mucho después de que la pieza haya salido de la planta.
¿Por qué las plantas de producción optan por máquinas automatizadas?
- Repetibilidad: La pieza número diez mil tiene el mismo borde que la primera.
- Mano de obra: Un operario y una máquina sustituyen a varias personas en las rectificadoras.
- Seguridad: Menor contacto de las manos con piezas afiladas, polvo y virutas.
- Flexibilidad: Las máquinas modernas combinan cepillos, bandas abrasivas, vacío y sujeción magnética de las piezas, por lo que una sola máquina sirve para muchos tipos de piezas.
- Calidad del acabado: Usted envía piezas sin rebabas, con los bordes redondeados y listas para el recubrimiento, no solo "suficientemente buenas".
Errores que conviene evitar
- Dependencia del desbarbado manual para volúmenes de producción
- Utilizar abrasivos o una máquina inadecuada para el material, especialmente en aluminio y chapas finas.
- Omitir la inspección después del desbarbado
- Ignorar la rugosidad de los bordes antes de soldar o recubrir.
Qué preguntar antes de comprar
Tenga preparadas estas respuestas antes de hablar con cualquier proveedor de maquinaria:
- ¿Qué tipo de material y grosores corta?
- ¿El problema se debe a rebabas ligeras, escoria gruesa u óxido?
- ¿Cuál es tu parte más grande y más pequeña?
- ¿Cuántas piezas por turno?
- ¿Necesitas un radio de borde específico?
- ¿Qué sucede a continuación: recubrimiento en polvo, pintura, soldadura o ensamblaje?
Un proveedor que no puede ser específico una vez que le proporcionas esas respuestas no es el adecuado. Solicita probar tus propias piezas de muestra antes de comprometerte.
Preguntas frecuentes
¿Por qué es necesario desbarbar las piezas cortadas con láser?
El corte por láser puede dejar microrebabas, óxido y bordes afilados. Eliminarlos hace que las piezas sean más seguras de manipular, ayuda a que los recubrimientos se adhieran y mantiene un ajuste preciso durante el ensamblaje.
¿Cuál es la diferencia entre desbarbar y redondear los bordes?
El desbarbado elimina el material no deseado. El redondeo de bordes da forma al borde con un radio determinado, lo que mejora la seguridad y la adherencia del recubrimiento.
¿Puede el desbarbado manual sustituir a una máquina?
Para lotes muy pequeños, sí. Para volúmenes de producción es lento e inconsistente, y depende mucho de quién lo haga.
¿Cuál es el mejor método para cortar acero inoxidable con láser?
Se pueden utilizar cepillos rotativos o lijadoras de banda ancha, según el grosor y el acabado que se necesite.
¿Cómo puedo eliminar la escoria gruesa de las piezas cortadas con plasma?
La escoria densa requiere primero una eliminación mecánica agresiva, normalmente mediante un martillo de escoria o un sistema de tambor de alta presión, seguida de un acabado secundario.
¿Por qué es necesario eliminar el óxido?
Se forma óxido cuando el oxígeno es el gas de corte. Deja una capa dura y quebradiza en el borde que interfiere con el recubrimiento, la soldadura y el acabado de la superficie.
¿El redondeo de bordes ayuda al recubrimiento en polvo?
Sí. Los bordes redondeados permiten que el recubrimiento se extienda de manera uniforme, lo que mejora la resistencia a la corrosión y reduce las zonas delgadas en las esquinas.
¿Puede una sola máquina eliminar rebabas, escoria y realizar el acabado?
Las máquinas multiestación con cabezales de tambor, cepillos y bandas abrasivas pueden cubrir varias de estas áreas en una sola pasada.