

Sbavatura di lamiere tagliate al laser: come scegliere il metodo e la macchina giusti
30 ottobre 2026
Come scegliere il metodo e la macchina giusti
Risposta breve: I pezzi tagliati al laser necessitano quasi sempre di una passata di finitura. I pezzi piccoli prodotti in grandi quantità di solito passano attraverso un buratto vibrante. I pezzi piatti e i pannelli passano attraverso una spazzola o un nastro largo macchina sbavatricePer i pezzi con tolleranze ristrette e contorni complessi, la sbavatura laser è una soluzione ideale. In un'azienda di produzione, una macchina automatizzata si ripaga da sola in termini di uniformità e risparmio di manodopera.
Perché un taglio laser pulito non è ancora finito
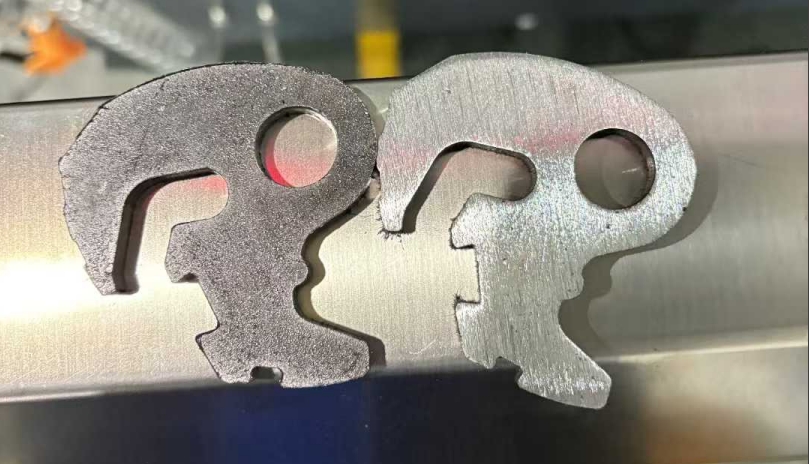
Un taglio laser lascia un bordo dall'aspetto pulito, ma "pulito" non è sinonimo di "pronto". A seconda del gas di taglio, della velocità, del materiale e dello spessore, si possono ottenere i seguenti risultati:
- Ricciole: piccole sporgenze metalliche rialzate lungo il taglio
- Scorie e impurità: metallo fuso che si è solidificato nuovamente sul lato inferiore
- Ossido: uno strato duro e scuro, comune quando l'ossigeno è il gas di assistenza
- Lame di rasoio: anche un taglio perfetto è abbastanza affilato da tagliare un guanto
Ognuno di questi problemi causa un mal di testa diverso. I bordi taglienti feriscono le persone e danneggiano i cavi. Scorie e ossidi compromettono l'adesione del rivestimento. Le bave di saldatura rovinano l'assemblaggio e le saldature. Nessuno di questi problemi è di natura estetica.
Conosci le tue macine prima di acquistare una macchina
Le macchine vengono acquistate per risolvere un difetto specifico, quindi individua prima il tuo.
| Difetto | Quali sono le cause? | Ciò che rovina |
|---|---|---|
| Sfogo di rabbia | Il materiale si taglia in modo non uniforme durante il taglio | Maneggevolezza sicura, rivestimento antiscivolo |
| Rotolamento o strappo | Il materiale si deforma o si lacera sul bordo | Consistenza della superficie e dell'aderenza |
| Scorie/schizzi | Il metallo fuso si solidifica sul bordo o sul lato inferiore | Qualità della finitura, rivestimento |
| Strato di ossido | Gas di assistenza ossidante | Adesione del rivestimento, saldatura |
| angoli acuti | Proprio la natura di un bordo tagliato | Sicurezza, copertura della vernice |
Se nella tua officina si riscontrano principalmente bave leggere, hai bisogno di un approccio molto diverso rispetto a un'officina che deve combattere scorie pesanti.
I principali metodi di sbavatura, a confronto
Manuale (lime, smerigliatrici, dischi abrasivi). Va bene per prototipi e pezzi unici, ed è l'unica opzione per i punti difficili da raggiungere. I problemi iniziano con i grandi volumi: è lento, i risultati variano da persona a persona e le mani si fanno male.
Finitura vibratoria o a burattatura. I pezzi e i materiali abrasivi vibrano insieme all'interno di una vasca. Questo sistema permette di lavorare contemporaneamente molti pezzi di piccole e medie dimensioni, di raggiungere fori e bordi interni e di mantenere basso il costo per pezzo. Non è adatto per pannelli piatti di grandi dimensioni e offre un controllo minore sulla forma dei bordi.
Macchine a cinghia larga. I pezzi piani passano sotto un nastro abrasivo che rimuove le bave e rifinisce i bordi. Questa macchina è un vero e proprio cavallo di battaglia per lamiere e piastre.
Macchine con spazzole rotanti. Le spazzole in filo metallico, nylon o abrasive puliscono i bordi e le superfici. Rimuovono le bave, arrotondano i bordi e puliscono i residui di ossido e scorie. Adatte alla lamiera in generale.
Sbavatura laser. Un fascio focalizzato fonde o vaporizza la bava e può rifondere il bordo, ottenendo un profilo liscio. Si ottiene precisione e uno stress meccanico minimo, il che lo rende adatto a pezzi complessi o con tolleranze ristrette. Gli svantaggi sono il costo, la necessità di un'attrezzatura specializzata, la minore produttività rispetto alla finitura di massa e la difficoltà con le scorie dense.
Linee combinate. Molte officine concatenano diverse fasi, come l'arrotondamento dei bordi con spazzole, la finitura superficiale a nastro e infine la burattatura. Un singolo passaggio attraverso una macchina multistazione può sbavare, arrotondare, rimuovere l'ossido e rifinire la superficie.
Adattare il metodo alle proprie parti
- Componenti di piccole dimensioni, in grandi volumi: finitura vibratoria o burattatura
- Lastre piane e pannelli di grandi dimensioni: macchine a cinghia larga o a spazzole
- Tantissime fessure e fori: sbavatura vibratoria, a spazzola o laser
- Acciaio e acciaio inossidabile: Sia la spazzola che la cinghia funzionano bene
- Alluminio e metalli teneri: Utilizzare abrasivi più delicati e un processo controllato, poiché le lamiere sottili o morbide si rischia di levigarle eccessivamente o di deformarle facilmente.
- Tolleranze ristrette, distorsione minima: sbavatura laser
- Prototipi e piccole serie: manuale o vibratorio
- Produzioni di medie e grandi dimensioni: una linea di sbavatura automatizzata
L'arrotondamento dei bordi è un requisito a sé stante
La sbavatura rimuove il materiale. L'arrotondamento dei bordi modella il bordo secondo un raggio definito. Si sovrappongono, ma non sono la stessa cosa.
L'arrotondamento è fondamentale soprattutto quando i pezzi devono essere verniciati. La vernice e la polvere tendono a staccarsi dagli angoli vivi, lasciandoli sottili, ed è proprio lì che inizia la corrosione. Un bordo arrotondato trattiene una pellicola uniforme. Il raggio R2 è un parametro di riferimento ampiamente utilizzato in Europa per la sicurezza e l'adesione della verniciatura a polvere, sebbene il raggio corretto dipenda dal settore e dalla funzione del pezzo. Se una specifica del cliente lo richiede, verificate che la vostra macchina sia in grado di raggiungerlo in modo ripetibile.
Un flusso di lavoro pratico
- I pezzi sono stati tagliati al laser.
- Verificare la presenza di bave, scorie e ossido.
- Sbavare e arrotondare i bordi con il metodo più adatto al pezzo.
- Se necessario, rifinire la superficie (rimozione dell'ossido, levigatura per la verniciatura o la saldatura).
- Verificare nuovamente che i bordi siano privi di sbavature, la finitura e le dimensioni siano corrette.
- Rivestire, saldare o assemblare.
Saltare la seconda ispezione è l'errore che costa di più. Residui di scorie o ossido si manifestano solitamente come difetti di rivestimento o saldature difettose, molto tempo dopo che il pezzo ha lasciato il vostro stabilimento.
Perché le officine di produzione passano alle macchine automatizzate
- Ripetibilità: la diecimillesima parte ha lo stesso bordo della prima.
- Lavoro: Un operatore e una macchina sostituiscono diverse persone nelle macchine per la macinazione.
- Sicurezza: Minore contatto delle mani con parti taglienti, polvere e trucioli.
- Flessibilità: Le macchine moderne combinano spazzole, nastri abrasivi, aspirazione e fissaggio magnetico dei pezzi, in modo che un'unica macchina sia adatta a molteplici tipologie di componenti.
- Qualità della finitura: Devi spedire pezzi privi di sbavature, con bordi arrotondati e pronti per la verniciatura, non solo "sufficientemente buoni".
Errori da evitare
- Affidarsi alla sbavatura manuale per i volumi di produzione
- Utilizzare abrasivi o una macchina non adatta al materiale, soprattutto su alluminio e lamiere sottili.
- Saltare l'ispezione dopo la sbavatura
- Ignorare la rugosità dei bordi prima della saldatura o del rivestimento
Cosa chiedere prima di acquistare
Prima di contattare qualsiasi fornitore di macchinari, tenete pronte queste risposte:
- Quali materiali e spessori tagliate?
- Il problema è dovuto a bave leggere, scorie dense o ossido?
- Qual è la parte più grande e quella più piccola del tuo corpo?
- Quanti pezzi per turno?
- Hai bisogno di un raggio di curvatura specifico per il bordo?
- Cosa succede dopo: verniciatura a polvere, verniciatura a liquido, saldatura o assemblaggio?
Un fornitore che non è in grado di fornire dettagli specifici una volta ricevute le risposte richieste non è quello giusto. Chiedete di poter realizzare dei campioni prima di impegnarvi.
Domande frequenti
Perché i pezzi tagliati al laser necessitano di sbavatura?
Il taglio laser può lasciare micro-bave, ossido e spigoli vivi. La loro rimozione rende i pezzi più sicuri da maneggiare, favorisce l'adesione dei rivestimenti e garantisce un assemblaggio preciso.
Qual è la differenza tra sbavatura e arrotondamento dei bordi?
La sbavatura rimuove il materiale indesiderato. L'arrotondamento dei bordi modella il bordo secondo un raggio predefinito, migliorando la sicurezza e l'adesione del rivestimento.
La sbavatura manuale può sostituire una macchina?
Per lotti molto piccoli, sì. Per volumi di produzione elevati è lento e incostante, e dipende molto da chi lo esegue.
Qual è il metodo migliore per tagliare l'acciaio inossidabile al laser?
Spazzole rotative o levigatrici a nastro largo, a seconda dello spessore e della finitura desiderata.
Come posso rimuovere le scorie più ostinate dai pezzi tagliati al plasma?
Le scorie dense richiedono innanzitutto una rimozione meccanica aggressiva, in genere tramite un martello per scorie o un sistema a tamburo ad alta pressione, seguita da una finitura secondaria.
Perché è necessario rimuovere l'ossido?
Quando l'ossigeno viene utilizzato come gas di taglio, si forma un ossido. Questo ossido lascia uno strato superficiale duro e fragile che interferisce con i processi di rivestimento, saldatura e finitura della superficie.
L'arrotondamento dei bordi è utile per la verniciatura a polvere?
Sì. I bordi arrotondati consentono al rivestimento di distribuirsi uniformemente, migliorando la resistenza alla corrosione e riducendo la formazione di zone sottili sugli angoli.
Una sola macchina può gestire sbavature, scorie e finitura?
Le macchine multistazione con testine a tamburo, spazzole e nastri abrasivi possono coprire diverse di queste superfici in un unico passaggio.