

Lazer Kesim Sac Levhaların Çapak Alma İşlemi: Doğru Yöntem ve Makineyi Seçme
Eki 30, 2026
Doğru Yöntem ve Makine Nasıl Seçilir?
Kısa cevap: Lazer kesim parçaları neredeyse her zaman son işlemden geçirilmelidir. Seri üretimdeki küçük parçalar genellikle titreşimli tamburdan geçirilir. Düz parçalar ve paneller ise fırça veya geniş bantlı bir yüzeyden geçirilir. çapak alma makinesiSıkı toleranslara ve karmaşık konturlara sahip parçalar, lazerle çapak alma işlemini haklı çıkarabilir. Üretim yapıyorsanız, otomatik bir makine tutarlılık ve işçilik açısından kendini amorti eder.
Lazer kesim işleminin neden hala tamamlanmadığı
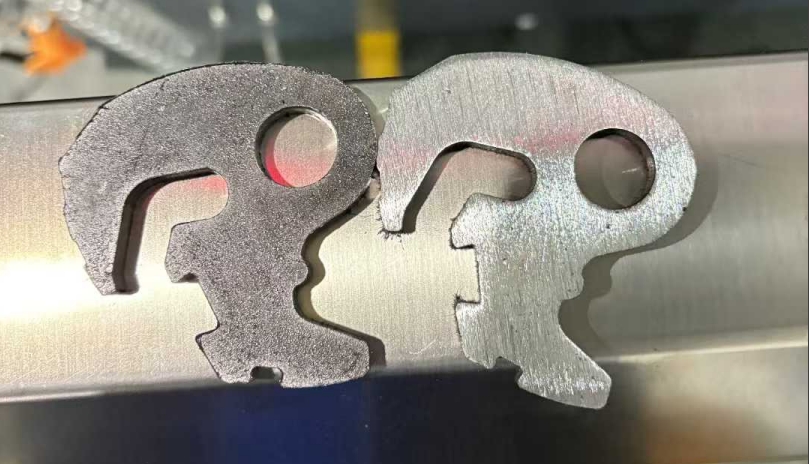
Lazer kesiminde düzgün görünümlü bir kenar elde edilir, ancak "düzenli görünüm" "hazır" anlamına gelmez. Kullanılan kesme gazına, hıza, malzemeye ve kalınlığa bağlı olarak, sonuç şu olabilir:
- Dikenli otlar: Kesik boyunca metalden yapılmış küçük, kabarık dudaklar.
- Cüruf ve tortu: Alt kısımda tekrar katılaşan erimiş metal
- Oksit: Oksijenin yardımcı gaz olarak kullanıldığı durumlarda yaygın olarak görülen sert, koyu bir tabaka.
- Keskin kenarlar: Mükemmel bir kesim bile eldiveni kesebilecek kadar keskindir.
Her biri farklı bir baş ağrısına neden olur. Keskin kenarlar insanlara zarar verir ve kabloları aşındırır. Cüruf ve oksit, kaplama yapışmasını bozar. Çapaklar, montajı ve kaynak dikişlerini bozar. Bunların hiçbiri kozmetik bir sorun değildir.
Makine satın almadan önce freze bıçağınızı tanıyın.
Makineler belirli bir sorunu çözmek için satın alınır, bu nedenle öncelikle kendi sorununuzu belirleyin.
| Kusur | Bunun sebebi nedir? | Neyi mahvediyor? |
|---|---|---|
| Çatlak çapak | Kesim sırasında malzeme düzensiz bir şekilde kırılır. | Kullanım güvenliği, kaplama kavrama |
| Yuvarlanma veya yırtılma çapağı | Malzeme kenarından deforme olur veya yırtılır. | Uygunluk ve yüzey tutarlılığı |
| Cüruf / sıçrama | Erimiş metalin kenarında veya alt tarafında donması. | Yüzey kalitesi, kaplama |
| Oksit tabakası | Oksitleyici yardımcı gaz | Kaplama yapışması, kaynak |
| Keskin köşeler | Kesik kenarın doğası gereği | Güvenlik, boya kaplaması |
Atölyenizde çoğunlukla hafif çapaklarla karşılaşıyorsanız, ağır cüruflarla mücadele eden bir atölyeden çok farklı bir şeye ihtiyacınız var demektir.
Çapak alma yöntemlerinin ana örnekleri karşılaştırıldığında
Manuel aletler (eğeler, taşlama makineleri, aşındırıcı tekerlekler). Prototip ve tek seferlik üretimler için uygundur ve zorlu yerler için tek seçenektir. Sorun seri üretimde başlar: yavaştır, sonuçlar kişiden kişiye değişir ve eller incinir.
Titreşimli veya tamburlu yüzey işleme. Parçalar ve aşındırıcı malzeme bir küvet içinde birlikte titreşir. Birçok küçük ve orta boy parçayı aynı anda işleyebilir, deliklere ve iç kenarlara ulaşabilir ve parça başına maliyeti düşük tutar. Büyük düz paneller için uygun değildir ve kenar şekli üzerinde daha az kontrol sağlar.
Geniş bantlı makineler. Düz parçalar, çapakları temizleyen ve kenarları işleyen aşındırıcı bir bantın altından geçer. Bu, sac ve levhalar için çok yönlü bir makinedir.
Döner fırça makineleri. Tel, naylon veya aşındırıcı fırçalar kenarları ve yüzeyleri süpürür. Çapakları giderir, kenarları yuvarlar ve oksit ve cüruf kalıntılarını temizler. Genel olarak sac metal için uygundur.
Lazerle çapak alma. Odaklanmış bir ışın, çapakları eritir veya buharlaştırır ve kenarı pürüzsüz bir profile yeniden işleyebilir. Hassasiyet ve çok az mekanik gerilim elde edersiniz, bu da karmaşık veya dar toleranslı parçalar için uygundur. Dezavantajları ise maliyet, özel bir kurulum, seri işlemeye göre daha düşük verimlilik ve ağır cüruf sorunlarıdır.
Birleştirilmiş hatlar. Birçok atölye, fırça ile kenar yuvarlama, ardından bantlı yüzey işleme ve son olarak tamburlama gibi birkaç adımı bir arada uygular. Çok istasyonlu bir makineden tek bir geçişle çapak alma, yuvarlama, oksit giderme ve yüzey işlemesi yapılabilir.
Yöntemi parçalarınıza uygun hale getirmek
- Küçük parçalar, yüksek hacim: titreşimli veya tamburlu son işlem
- Düz levha ve büyük paneller: geniş bantlı veya fırçalı makineler
- Bir sürü yuva ve delik: titreşimli, fırçalı veya lazerli çapak alma
- Çelik ve paslanmaz çelik: Hem fırça hem de kayış iyi sonuç verir.
- Alüminyum ve yumuşak metaller: İnce veya yumuşak levhaların aşırı öğütülmesi veya deforme olması kolay olduğundan, daha nazik aşındırıcılar ve kontrollü bir işlem kullanın.
- Sıkı toleranslar, minimum bozulma: lazer çapak alma
- Prototip ve küçük partiler: manuel veya titreşimli
- Orta ve büyük ölçekli üretimler: otomatik çapak alma hattı
Kenar yuvarlama kendi başına bir gerekliliktir.
Çapak alma işlemi, yüzeyden malzeme çıkarır. Kenar yuvarlama ise kenarı belirli bir yarıçapa göre şekillendirir. Bu iki işlem örtüşür, ancak aynı iş değildirler.
Parçaların kaplanması söz konusu olduğunda yuvarlatma en önemli faktördür. Boya ve toz boya keskin köşelerden uzaklaşır ve ince bir tabaka bırakır; korozyon da tam olarak bu noktalarda başlar. Yuvarlak bir kenar, düzgün bir film tabakası tutar. R2, Avrupa'da güvenlik ve toz boya yapışması için yaygın olarak kullanılan bir ölçüttür, ancak doğru yarıçap sektörünüze ve parçanın işlevine bağlıdır. Müşteri spesifikasyonunda bir değer belirtilmişse, makinenizin bunu tekrarlanabilir şekilde sağlayabildiğinden emin olun.
Pratik bir iş akışı
- Parçaları lazerle kesin.
- Çapak, cüruf ve oksit olup olmadığını kontrol edin.
- Parçaya uygun yöntemle çapakları temizleyin ve kenarları yuvarlayın.
- Gerekirse yüzey işlemini tamamlayın (oksit giderme, kaplama veya kaynak için düzleştirme).
- Kenarların çapaksız olup olmadığını, yüzey kalitesini ve boyutlarını tekrar kontrol edin.
- Kaplama, kaynak veya montaj.
İkinci denetimi atlamak en pahalıya mal olan hatadır. Kalan cüruf veya oksit genellikle parça üretim hattınızdan çıktıktan çok sonra kaplama arızası veya kötü kaynak olarak kendini gösterir.
Üretim atölyeleri neden otomatik makinelere geçiyor?
- Tekrarlanabilirlik: On bininci parçanın kenarı, birinci parçayla aynıdır.
- İş gücü: Öğütücülerde birkaç kişinin yerini bir operatör ve bir makine alıyor.
- Emniyet: Keskin parçalar, toz ve talaşla el temasının azalması.
- Esneklik: Modern makineler fırçaları, aşındırıcı bantları, vakumu ve manyetik iş parçası tutma sistemlerini bir araya getirerek birçok parça türünü tek bir makinede işleme olanağı sunar.
- Yüzey kalitesi: Sadece "yeterince iyi" değil, çapaksız, kenarları yuvarlatılmış ve kaplamaya hazır parçalar gönderiyorsunuz.
Kaçınılması gereken hatalar
- Üretim hacimleri için elle çapak alma yöntemine güvenmek
- Özellikle alüminyum ve ince sac levhalarda, malzeme için uygun olmayan aşındırıcılar veya makineler kullanmak;
- Çapak alma işleminden sonra muayeneyi atlamak
- Kaynak veya kaplama işleminden önce kenar pürüzlülüğünü göz ardı etmek
Satın almadan önce ne sormalısınız?
Herhangi bir makine tedarikçisiyle görüşmeden önce bu cevapları hazır bulundurun:
- Hangi malzeme ve kalınlık aralığında kesim yapıyorsunuz?
- Sorun ince çapak mı, kalın cüruf mu yoksa oksit mi?
- En büyük ve en küçük parçanız nedir?
- Vardiya başına kaç parça?
- Belirli bir kenar yarıçapına mı ihtiyacınız var?
- Sonra ne olacak: toz boya, boyama, kaynak veya montaj?
Verdiğiniz cevaplardan sonra bile spesifik bilgi veremeyen bir tedarikçi doğru tedarikçi değildir. Sipariş vermeden önce kendi örnek parçalarınızı üretmeyi talep edin.
SSS
Lazer kesim parçalarının çapak alma işlemine neden ihtiyacı vardır?
Lazer kesim, mikro çapaklar, oksitlenme ve keskin kenarlar bırakabilir. Bunların giderilmesi, parçaların daha güvenli bir şekilde işlenmesini sağlar, kaplamaların yapışmasına yardımcı olur ve montaj uyumlarının doğru olmasını sağlar.
Çapak alma ve kenar yuvarlama arasındaki fark nedir?
Çapak alma işlemi istenmeyen malzemeyi uzaklaştırır. Kenar yuvarlama ise kenarı belirli bir yarıçapa getirir; bu da güvenliği ve kaplama yapışmasını iyileştirir.
Elle çapak alma işlemi, makineyle yapılan çapak alma işleminin yerini alabilir mi?
Çok küçük miktarlar için evet. Üretim hacimleri için ise yavaş ve tutarsızdır ve büyük ölçüde kimin yaptığına bağlıdır.
Paslanmaz çeliği lazerle kesmek için en iyi yöntem nedir?
Kalınlığa ve elde etmek istediğiniz sonuca bağlı olarak döner fırçalar veya geniş bantlı taşlama kullanılabilir.
Plazma kesim parçalarından yoğun cürufu nasıl temizlerim?
Ağır cüruf, öncelikle agresif mekanik yöntemlerle (genellikle cüruf çekici veya yüksek basınçlı tambur sistemi) uzaklaştırılmalı, ardından ikincil son işlem uygulanmalıdır.
Oksit neden uzaklaştırılmalıdır?
Oksijen kesme gazı olarak kullanıldığında oksit oluşur. Bu oksit, kaplama, kaynak ve yüzey işlemesini engelleyen sert ve kırılgan bir kenar tabakası bırakır.
Kenar yuvarlama işlemi toz boya kaplamaya yardımcı olur mu?
Evet. Yuvarlak kenarlar, kaplamanın eşit şekilde yayılmasını sağlar, bu da korozyon direncini artırır ve köşelerdeki ince noktaları azaltır.
Tek bir makine çapakları, cürufu ve son işlemeyi aynı anda yapabilir mi?
Tambur başlıkları, fırçalar ve aşındırıcı bantlara sahip çok istasyonlu makineler, bunların birkaçını tek geçişte işleyebilir.