

پلیسهگیری ورق فلزی برش لیزری: چگونه روش و دستگاه مناسب را انتخاب کنیم
۳۰ اکتبر ۲۰۲۶
چگونه روش و دستگاه مناسب را انتخاب کنیم
پاسخ کوتاه: قطعات برش لیزری تقریباً همیشه به یک مرحله پرداخت نیاز دارند. قطعات کوچک از نظر حجم معمولاً از یک غلتک ارتعاشی عبور میکنند. قطعات و پنلهای تخت از یک برس یا تسمه پهن عبور میکنند. دستگاه گود زداییقطعاتی با تلرانسهای کم و خطوط پیچیده میتوانند پلیسهگیری لیزری را توجیه کنند. اگر در حال تولید هستید، یک دستگاه خودکار با ثبات و کار، هزینه خود را جبران میکند.
چرا یک برش لیزری تمیز هنوز تمام نشده است؟
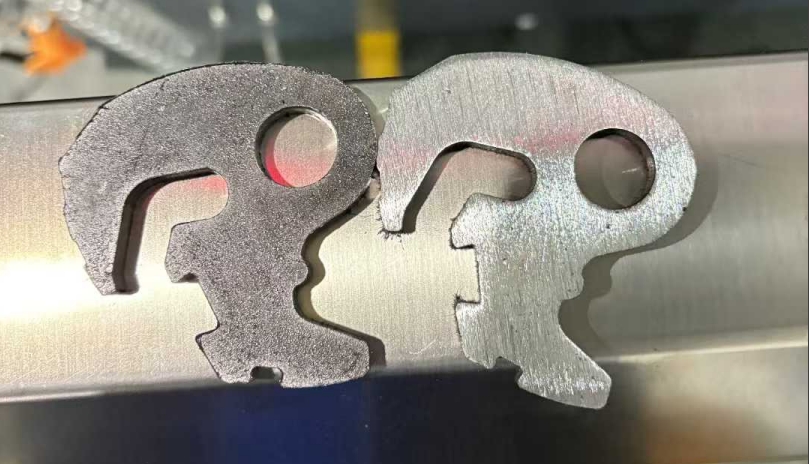
لیزر لبهای مرتب و تمیز باقی میگذارد، اما «مرتب» بودن به معنای «آماده بودن» نیست. بسته به نوع گاز برش، سرعت، جنس و ضخامت، میتوانید به موارد زیر برسید:
- بورس: لبههای کوچک و برآمدهی فلزی در امتداد برش
- سرباره و تفاله: فلز مذابی که در قسمت زیرین دوباره جامد شده است
- اکسید: یک لایه سخت و تیره، که معمولاً زمانی که اکسیژن گاز کمکی باشد، ایجاد میشود.
- لبههای تیغ مانند: حتی یک برش بینقص هم آنقدر تیز است که میتواند یک دستکش را ببرد
هر کدام دردسر متفاوتی ایجاد میکند. لبههای تیز به افراد آسیب میرسانند و کابلها را میجوند. سرباره و اکسید، چسبندگی پوشش را از بین میبرند. پلیسهها، درزهای نصب و جوش را خراب میکنند. هیچکدام از اینها جنبهی زیبایی ندارند.
قبل از خرید دستگاه، تیغه آن را بشناسید
ماشینها برای حل یک نقص خاص خریداری میشوند، بنابراین ابتدا نقص خودتان را شناسایی کنید.
| نقص | چه چیزی باعث آن میشود؟ | چه چیزی را خراب میکند |
|---|---|---|
| برک آوت برر | برش مواد در طول برش ناهموار است | ایمنی در جابجایی، پوشش روی دسته |
| غلتیدن یا پارگی تیغه | تغییر شکل یا پارگی لبههای ماده | تناسب و ثبات سطح |
| سرباره / پاشش | یخ زدن فلز مذاب در لبه یا زیر آن | کیفیت نهایی، پوشش |
| لایه اکسید | گاز کمکی اکسیدکننده | چسبندگی پوشش، جوشکاری |
| گوشههای تیز | فقط ماهیت یک لبه برش خورده | ایمنی، پوشش رنگ |
اگر کارگاه شما بیشتر شاهد برادههای سبک است، به چیزی بسیار متفاوت از کارگاهی که با سرباره سنگین مبارزه میکند، نیاز دارید.
روشهای اصلی پلیسهگیری، در مقایسه با
دستی (سوهان، سنگ فرز، چرخ ساینده). برای نمونههای اولیه و تککارهها خوب است، و تنها گزینه برای جاهای نامناسب. مشکل از حجم شروع میشود: کند است، نتایج از فردی به فرد دیگر متفاوت است، و دستها آسیب میبینند.
پرداخت ارتعاشی یا غلتکی. قطعات و مواد ساینده در یک محفظه با هم ارتعاش میکنند. این دستگاه میتواند تعداد زیادی از قطعات کوچک و متوسط را به طور همزمان جابجا کند، به سوراخها و لبههای داخلی برسد و هزینه هر قطعه را پایین نگه دارد. این دستگاه برای پنلهای مسطح بزرگ مناسب نیست و کنترل کمتری روی شکل لبهها خواهید داشت.
ماشینهای تسمه پهن. قطعات تخت از زیر یک تسمه ساینده عبور میکنند که پلیسهها را از بین میبرد و لبهها را صیقل میدهد. این وسیله برای ورق و صفحه بسیار کارآمد است.
ماشینهای برس چرخشی. برسهای سیمی، نایلونی یا ساینده، لبهها و سطوح را جارو میکنند. آنها پلیسهها، لبههای گرد را از بین میبرند و اکسید و بقایای سرباره را تمیز میکنند. به طور کلی برای ورقهای فلزی مناسب هستند.
رفع پلیسه با لیزر. یک پرتو متمرکز، تیغه را ذوب یا تبخیر میکند و میتواند لبه را به یک پروفیل صاف تبدیل کند. شما دقت و تنش مکانیکی بسیار کمی دریافت میکنید که برای قطعات پیچیده یا با تلرانس پایین مناسب است. معایب آن هزینه، تنظیمات تخصصی، توان عملیاتی کمتر نسبت به پرداخت انبوه و مشکل با سرباره سنگین است.
خطوط ترکیبی. بسیاری از کارگاهها چندین مرحله را به صورت زنجیرهای انجام میدهند، مانند گرد کردن لبه با قلممو، سپس پرداخت سطح تسمهای و در نهایت غلتکزنی. یک بار عبور از دستگاه چند ایستگاهی میتواند پلیسهگیری، گرد کردن، حذف اکسید و پرداخت سطح را انجام دهد.
تطبیق روش با قطعات شما
- قطعات کوچک، حجم بالا: پرداخت ارتعاشی یا غلتشی
- ورق تخت و پنلهای بزرگ: ماشینهای تسمه پهن یا برسدار
- تعداد زیادی شکاف و سوراخ: پلیسهگیری با ارتعاش، برس یا لیزر
- فولاد و ضد زنگ: برس یا تسمه هر دو به خوبی کار میکنند
- آلومینیوم و فلزات نرم: از سایندههای ملایمتر و یک فرآیند کنترلشده استفاده کنید، زیرا ورق نازک یا نرم به راحتی ساییده یا کج میشود.
- تلرانسهای دقیق، حداقل اعوجاج: پلیسه گیری با لیزر
- نمونههای اولیه و دستههای کوچک: دستی یا ویبره ای
- تیراژ تولید متوسط تا بزرگ: خط پلیسهگیری خودکار
گرد کردن لبهها خودش یک الزام است
پلیسهگیری، مواد را جدا میکند. گرد کردن لبه، لبه را به شعاع مشخصی شکل میدهد. آنها همپوشانی دارند، اما کار یکسانی انجام نمیدهند.
گرد کردن قطعات زمانی بیشترین اهمیت را دارد که قرار است پوشش داده شوند. رنگ و پودر از گوشههای تیز جدا میشوند و آنها را نازک میکنند، که دقیقاً همان جایی است که خوردگی شروع میشود. لبه گرد، یک لایه نازک یکنواخت را نگه میدارد. R2 یک معیار پرکاربرد در اروپا برای ایمنی و چسبندگی پوشش پودری است، اگرچه شعاع مناسب به صنعت شما و کار قطعه بستگی دارد. اگر مشخصات مشتری چنین چیزی را ایجاب میکند، مطمئن شوید که دستگاه شما میتواند به طور مکرر به آن ضربه بزند.
یک گردش کار عملی
- قطعات را با لیزر برش دهید.
- از نظر وجود پلیسه، سرباره و اکسید بررسی کنید.
- لبهها را با روشی که مناسب قطعه است، پلیسهگیری و گرد کنید.
- در صورت نیاز سطح را پرداخت کنید (اکسیدزدایی، صاف کردن برای پوشش یا جوش).
- دوباره لبهها، پرداخت و ابعاد بدون پلیسه را بررسی کنید.
- پوشش دهید، جوش دهید یا مونتاژ کنید.
نادیده گرفتن بازرسی دوم، اشتباهی است که بیشترین هزینه را به بار میآورد. سرباره یا اکسید باقی مانده معمولاً مدتها پس از جدا شدن قطعه از کف، به صورت نقص پوشش یا جوش بد خود را نشان میدهد.
چرا کارگاههای تولیدی به سمت ماشینهای خودکار حرکت میکنند؟
- تکرارپذیری: بخش ده هزارم همان لبهی بخش اول را دارد.
- نیروی کار: یک اپراتور و یک دستگاه جایگزین چندین نفر در آسیابها میشوند.
- ایمنی: تماس کمتر دست با قطعات تیز، گرد و غبار و براده.
- انعطافپذیری: ماشینهای مدرن برسها، تسمههای ساینده، وکیوم و نگهدارنده مغناطیسی قطعات را با هم ترکیب میکنند، بنابراین یک ماشین انواع مختلفی از قطعات را پوشش میدهد.
- کیفیت نهایی: شما قطعاتی را ارسال میکنید که بدون پلیسه، لبه گرد و آماده پوشش هستند، نه فقط قطعاتی که «به اندازه کافی خوب» هستند.
اشتباهاتی که ارزش اجتناب دارند
- تکیه بر پلیسهگیری دستی برای حجم تولید
- استفاده از مواد ساینده یا دستگاهی که برای جنس ماده مناسب نیست، به خصوص روی آلومینیوم و ورقهای نازک
- عدم بازرسی پس از پلیسهگیری
- نادیده گرفتن زبری لبه قبل از جوشکاری یا پوشش
قبل از خرید چه باید پرسید
قبل از صحبت با هر تامینکنندهی دستگاه، این پاسخها را آماده داشته باشید:
- چه جنس و چه محدوده ضخامتی را برش میدهید؟
- آیا مشکل، پلیسههای سبک، سرباره سنگین یا اکسید است؟
- بزرگترین و کوچکترین قسمت شما چیست؟
- چند قسمت در هر شیفت؟
- آیا به شعاع لبه خاصی نیاز دارید؟
- بعد چه اتفاقی میافتد: پوشش پودری، رنگ، جوش یا مونتاژ؟
تأمینکنندهای که پس از ارائه پاسخها، نتواند جزئیات را به طور دقیق بیان کند، تأمینکننده مناسبی نیست. قبل از اینکه سفارش دهید، از خودتان بخواهید که قطعات را به صورت نمونه آزمایش کنید.
سوالات متداول
چرا قطعات برش لیزری نیاز به پلیسهگیری دارند؟
برش لیزری میتواند باعث ایجاد ریزبرجها، اکسید و لبههای تیز شود. حذف آنها باعث میشود قطعات با ایمنی بیشتری جابجا شوند، به پوششها کمک میکند تا بچسبند و مونتاژ را دقیق نگه دارند.
تفاوت بین پلیسهگیری و گرد کردن لبه چیست؟
پلیسهگیری مواد ناخواسته را حذف میکند. گرد کردن لبه، لبه را به شعاع مشخصی شکل میدهد که ایمنی و چسبندگی پوشش را بهبود میبخشد.
آیا پلیسهگیری دستی میتواند جایگزین دستگاه شود؟
برای دستههای خیلی کوچک، بله. برای حجم تولید، کند و نامنظم است و به شدت به این بستگی دارد که چه کسی این کار را انجام میدهد.
بهترین روش برای برش لیزری فولاد ضد زنگ چیست؟
برسهای چرخشی یا سنگزنی تسمه پهن، بسته به ضخامت و پرداخت مورد نیاز شما.
چگونه میتوان سرباره سنگین را از قطعات برش پلاسما پاک کرد؟
سرباره سنگین ابتدا نیاز به حذف مکانیکی تهاجمی دارد، معمولاً با چکش سرباره یا سیستم درام فشار بالا، و پس از آن پرداخت ثانویه انجام میشود.
چرا باید اکسید را حذف کرد؟
وقتی اکسیژن گاز برش باشد، اکسید تشکیل میشود. این اکسید یک لایه لبه سخت و شکننده باقی میگذارد که در پوشش، جوشکاری و پرداخت سطح اختلال ایجاد میکند.
آیا گرد کردن لبهها به پوشش پودری کمک میکند؟
بله. لبههای گرد باعث میشوند پوشش به طور یکنواخت پخش شود، که مقاومت در برابر خوردگی را بهبود میبخشد و لکههای نازک روی گوشهها را کاهش میدهد.
آیا یک دستگاه میتواند از پس پلیسه، سرباره و پرداختکاری برآید؟
دستگاههای چند ایستگاهه با سر درام، برس و تسمههای ساینده میتوانند چندین مورد از این موارد را در یک پاس پوشش دهند.