
+86 15656556997
Nous sommes ouverts 24 heures sur 24

[email protected]
Vous pouvez nous envoyer un courrier
Ébavurage de tôles découpées au laser : comment choisir la méthode et la machine appropriées
30 octobre 2026
Comment choisir la méthode et la machine appropriées
Réponse courte : Les pièces découpées au laser nécessitent presque toujours une passe de finition. Les petites pièces produites en grande série passent généralement dans un tambour vibrant. Les pièces plates et les panneaux passent dans une brosse ou un tambour à large bande. machine à ébavurerLes pièces aux tolérances serrées et aux contours complexes peuvent justifier l'ébavurage laser. En production de masse, une machine automatisée est rapidement rentabilisée grâce aux gains de régularité et de main-d'œuvre.
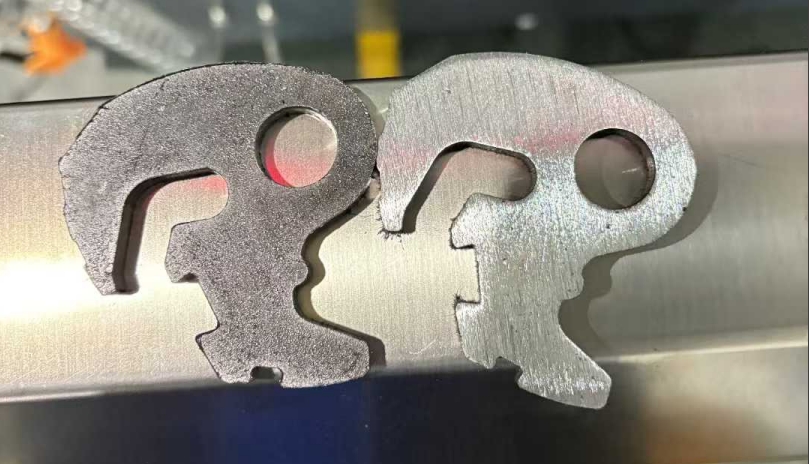
Pourquoi une découpe laser nette n'est toujours pas considérée comme terminée
Un laser laisse un bord net, mais « net » ne signifie pas « prêt à l'emploi ». Selon le gaz de coupe, la vitesse, le matériau et l'épaisseur, le résultat peut être le suivant :
- Bavures : petits rebords métalliques surélevés le long de la découpe
- Scories et craies : métal en fusion qui s'est resolidifié sur la face inférieure
- Oxyde: une couche dure et sombre, fréquente lorsque l'oxygène est le gaz auxiliaire
- Lames de rasoir : Même une coupe parfaite est suffisamment tranchante pour couper un gant.
Chacun de ces problèmes est différent. Les arêtes vives blessent et endommagent les câbles. Les scories et l'oxyde compromettent l'adhérence du revêtement. Les bavures perturbent l'assemblage et les cordons de soudure. Rien n'est purement esthétique.
Connaissez votre fraise avant d'acheter une machine
On achète des machines pour résoudre un problème spécifique, alors identifiez d'abord le vôtre.
| Défaut | Qu'est-ce qui le provoque ? | Ce que cela ruine |
|---|---|---|
| Éclaboussure | Le matériau se cisaille de manière inégale pendant la coupe. | sécurité de manipulation, revêtement de la poignée |
| bavure de roulage ou de déchirure | Le matériau se déforme ou se déchire sur le bord. | Ajustement et consistance de la surface |
| scories / éclaboussures | Métal en fusion se figeant sur le bord ou la face inférieure | Qualité de finition, revêtement |
| Couche d'oxyde | Gaz d'assistance oxydant | Adhérence du revêtement, soudage |
| Angles vifs | C'est la nature même d'un bord coupé. | Sécurité, couverture de peinture |
Si votre atelier traite principalement des bavures légères, vous avez besoin de quelque chose de très différent d'un atelier qui lutte contre des scories importantes.
Les principales méthodes d'ébavurage, comparées
Manuel (limes, meuleuses, meules abrasives). Idéal pour les prototypes et les pièces uniques, et parfois la seule solution pour les endroits difficiles d'accès. Le problème, c'est que la production en série est lente, les résultats varient d'une personne à l'autre et on risque d'avoir mal aux mains.
Finition par vibration ou par tribofinition. Les pièces et les abrasifs vibrent ensemble dans une cuve. Ce système permet de traiter simultanément de nombreuses petites et moyennes pièces, d'atteindre les trous et les bords internes, et de maintenir un faible coût par pièce. Il est cependant peu adapté aux grandes surfaces planes et offre un contrôle limité sur la forme des bords.
Machines à large bande. Les pièces plates passent sous une bande abrasive qui élimine les bavures et travaille les bords. C'est une machine très performante pour le traitement des tôles et des plaques.
Machines à brosses rotatives. Les brosses métalliques, en nylon ou abrasives permettent de nettoyer les bords et les surfaces. Elles éliminent les bavures, arrondissent les angles et enlèvent les résidus d'oxyde et de scories. Elles sont généralement efficaces pour le travail de la tôle.
Ébavurage laser. Un faisceau focalisé fond ou vaporise la bavure et peut refondre le bord pour obtenir un profil lisse. On obtient ainsi une grande précision et de très faibles contraintes mécaniques, ce qui convient aux pièces complexes ou à tolérances serrées. Les inconvénients sont le coût, une installation spécialisée, un débit inférieur à celui du traitement de surface en masse et des problèmes liés à d'importants dépôts de scories.
Lignes combinées. De nombreux ateliers enchaînent plusieurs étapes, comme l'arrondi des arêtes à la brosse, puis le polissage de surface par bande, et enfin le tribofinition. Un seul passage dans une machine multi-stations permet d'ébavurer, d'arrondir, d'éliminer l'oxyde et de finir la surface.
Adapter la méthode à vos pièces
- Petites pièces, grand volume : finition vibratoire ou par culbutage
- Draps plats et grands panneaux : machines à large bande ou à brosses
- Beaucoup d'encoches et de trous : ébavurage vibratoire, à brosse ou au laser
- Acier et acier inoxydable : La brosse ou la courroie fonctionnent toutes les deux bien
- Aluminium et métaux mous : Utilisez des abrasifs doux et un processus contrôlé, car les feuilles fines ou tendres sont faciles à sur-poncer ou à déformer.
- Tolérances serrées, distorsion minimale : ébavurage laser
- Prototypes et petites séries : manuel ou vibratoire
- moyennes et grandes séries de production : une ligne d'ébavurage automatisée
L'arrondi des bords est une exigence en soi.
L'ébavurage enlève de la matière. L'arrondi des bords leur donne un rayon défini. Ces deux opérations se recoupent, mais elles sont différentes.
L'arrondi est primordial pour les pièces destinées à être revêtues. La peinture et la poudre se rétractent au niveau des angles vifs, les laissant fins et propices à la corrosion. Un bord arrondi assure une application uniforme du revêtement. En Europe, le rayon de courbure R2 est une norme couramment utilisée pour la sécurité et l'adhérence du revêtement en poudre, mais le rayon optimal dépend du secteur d'activité et de l'utilisation de la pièce. Si une spécification client l'impose, assurez-vous que votre machine peut l'atteindre de manière reproductible.
Un flux de travail pratique
- Découpe laser des pièces.
- Vérifier l'absence de bavures, de scories et d'oxyde.
- Ébavurez et arrondissez les bords avec la méthode adaptée à la pièce.
- Finir la surface si nécessaire (élimination des oxydes, lissage avant revêtement ou soudure).
- Vérifiez une dernière fois l'absence de bavures sur les bords, la finition et les dimensions.
- Revêtement, soudage ou assemblage.
Négliger la seconde inspection est l'erreur la plus coûteuse. Les résidus de scories ou d'oxydes se manifestent généralement par un défaut de revêtement ou une mauvaise soudure, longtemps après que la pièce a quitté votre atelier.
Pourquoi les ateliers de production passent-ils aux machines automatisées ?
- Répétabilité : La dix millième partie a le même bord que la première.
- Travail: Un opérateur et une machine remplacent plusieurs personnes aux broyeurs.
- Sécurité: moins de contact des mains avec les pièces tranchantes, la poussière et les copeaux.
- Flexibilité: Les machines modernes combinent brosses, bandes abrasives, aspiration et maintien magnétique des pièces, ce qui permet à une seule machine de couvrir de nombreux types de pièces.
- Qualité de finition : Vous expédiez des pièces sans bavures, aux bords arrondis et prêtes à être revêtues, et non pas simplement « acceptables ».
Erreurs à éviter
- S'appuyer sur l'ébavurage manuel pour les volumes de production
- L'utilisation d'abrasifs ou d'une machine inadaptée au matériau, notamment sur l'aluminium et les tôles fines, est problématique.
- Omission de l'inspection après ébavurage
- Négliger la rugosité des bords avant soudage ou revêtement
Questions à poser avant d'acheter
Préparez ces réponses avant de contacter un fournisseur de machines :
- Quels matériaux et épaisseurs travaillez-vous ?
- Le problème vient-il de bavures légères, de scories importantes ou d'oxyde ?
- Quelle est votre plus grande et votre plus petite partie ?
- Combien de pièces par poste ?
- Avez-vous besoin d'un rayon de courbure spécifique ?
- Quelle est la prochaine étape : revêtement en poudre, peinture, soudure ou assemblage ?
Un fournisseur incapable de fournir des réponses précises une fois celles-ci communiquées n'est pas le bon. Demandez à réaliser vos propres échantillons avant de vous engager.
FAQ
Pourquoi les pièces découpées au laser nécessitent-elles un ébavurage ?
La découpe laser peut laisser des microbavures, de l'oxyde et des arêtes vives. Leur élimination améliore la sécurité de manipulation des pièces, favorise l'adhérence des revêtements et garantit la précision de l'assemblage.
Quelle est la différence entre l'ébavurage et l'arrondi des arêtes ?
L'ébavurage élimine les matières indésirables. L'arrondi des bords leur donne un rayon précis, ce qui améliore la sécurité et l'adhérence du revêtement.
L'ébavurage manuel peut-il remplacer une machine ?
Pour de très petites séries, oui. Pour les volumes de production, c'est lent et irrégulier, et cela dépend beaucoup de la personne qui s'en charge.
Quelle est la meilleure méthode pour la découpe laser de l'acier inoxydable ?
Brosses rotatives ou ponçage à large bande, selon l'épaisseur et la finition souhaitées.
Comment puis-je enlever les scories importantes des pièces découpées au plasma ?
Les scories épaisses nécessitent d'abord une élimination mécanique agressive, généralement à l'aide d'un marteau à scories ou d'un système à tambour haute pression, suivie d'une finition secondaire.
Pourquoi faut-il éliminer l'oxyde ?
L'oxyde se forme lorsque l'oxygène est utilisé comme gaz de coupe. Il laisse une couche de bord dure et cassante qui nuit au revêtement, au soudage et à la finition de surface.
L'arrondi des bords facilite-t-il le revêtement en poudre ?
Oui. Les bords arrondis permettent au revêtement de se répartir uniformément, ce qui améliore la résistance à la corrosion et réduit les zones moins épaisses dans les angles.
Une seule machine peut-elle gérer les bavures, les scories et la finition ?
Les machines multi-stations équipées de têtes de tambour, de brosses et de bandes abrasives peuvent en traiter plusieurs en un seul passage.