


การลบคมสแตนเลสโดยไม่ทำให้เกิดรอยขีดข่วน: วิธีการของผู้เชี่ยวชาญและการเลือกเครื่องมือที่เหมาะสม
มี.ค. 20 ,2026
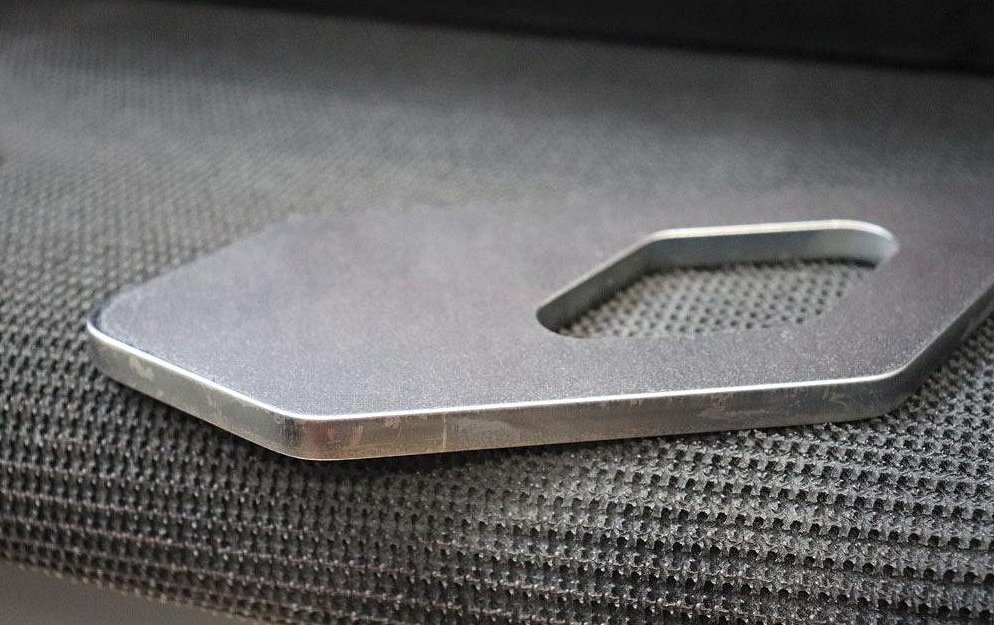
เหตุใดสแตนเลสจึงเกิดรอยขีดข่วนได้ง่ายระหว่างการลบคม
- ความไวต่อพื้นผิว: พื้นผิวที่มองเห็นได้ของสแตนเลสจำเป็นต้องได้รับการขัดเงาอย่างสมบูรณ์แบบ เพราะรอยขีดข่วนใดๆ ก็จะปรากฏให้เห็นได้ทันที
- หนามแหลมคม: การตัดจะทำให้เกิดเสี้ยนแข็งและไม่สม่ำเสมอ ซึ่งต้องกำจัดออกอย่างระมัดระวัง เทคนิคที่ไม่ดีอาจทำให้พื้นผิวตกแต่งเป็นรอยได้ง่าย
- วัสดุขัดที่ไม่ถูกต้อง: การใช้สายพานหยาบหรือสารเคมีที่ไม่เหมาะสมจะทำให้เกิดรอยลึกและไม่สวยงาม
- ความแปรปรวนของมนุษย์: การลบคมด้วยมือให้ผลลัพธ์ที่ไม่สม่ำเสมอและเพิ่มความเสี่ยงต่อการเกิดรอยขีดข่วนจากการขัดเงา
การใช้เครื่องมือหรือเทคนิคที่ไม่เหมาะสม ส่งผลให้ต้องขัดเงามากขึ้น ใช้เวลานานกว่า และมีต้นทุนสูงขึ้นสำหรับร้านที่มุ่งเน้นมาตรฐานคุณภาพสูง
วิธีการลบคมทั่วไปและข้อควรระวัง
การเจียรด้วยมือ
เครื่องเจียรแบบมือถือและล้อเจียรแบบแผ่นเหมาะสำหรับงานเจียรจำนวนน้อยและรูปทรงที่ซับซ้อน อย่างไรก็ตาม แรงกดของมือและการเคลื่อนไหวที่ไม่สม่ำเสมอ มักนำไปสู่ผิวงานที่ไม่สม่ำเสมอและรอยขีดข่วน โดยเฉพาะอย่างยิ่งบนสแตนเลส
แปรงลวด
แปรงลวดมีประสิทธิภาพในการขจัดเสี้ยนเล็กๆ และคราบสี แต่การสัมผัสกับขนแปรงอาจทำให้พื้นผิวเสียหาย และอนุภาคที่ฝังอยู่ก็อาจเกิดปฏิกิริยาออกซิเดชัน ทำให้รูปลักษณ์และความทนทานลดลง
เครื่องขัดสายพาน
เครื่องขัดสายพานแบบมาตรฐานให้ความเร็ว แต่หากอัตราการป้อนไม่เหมาะสม แรงกดมากเกินไป หรือเลือกสายพานขัดที่ไม่เหมาะสม อาจทำให้พื้นผิวแผ่นเรียบเสียหายหรือขจัดวัสดุออกมากเกินไปได้อย่างรวดเร็ว
สำหรับอุตสาหกรรมที่ต้องการผิวสำเร็จที่ไร้ที่ติ วิธีการแบบดั้งเดิมมักต้องมีขั้นตอนเพิ่มเติม เช่น การขัดเงา การเคลือบผิว หรือแม้แต่การแก้ไขงานที่เสียค่าใช้จ่ายสูง
การลบคมและการลบคมขอบ: ข้อแตกต่าง
การลบคม
การลบคม ช่วยขจัดเสี้ยนหรือเศษคมที่ยื่นออกมาจากขอบที่ตัด เจาะ หรือเฉือน เพื่อความปลอดภัยและการประกอบที่ใช้งานได้ดี เป้าหมายคือ ขอบที่ไม่บาดมือ และไม่มีเศษผงหลุดออกมาให้รบกวนการทำงาน
การปัดขอบ
การปัดขอบ กระบวนการนี้ช่วยขจัดเสี้ยนได้อย่างมีประสิทธิภาพยิ่งขึ้น โดยจะสร้างรัศมีที่เรียบและสม่ำเสมอ—โดยทั่วไปประมาณ 2 มิลลิเมตร—รอบขอบของชิ้นส่วน ซึ่งช่วยเพิ่มการยึดเกาะของสารเคลือบ ลดความเสี่ยงจากการกัดกร่อน และเพิ่มความสวยงามและความปลอดภัย
สำหรับอุตสาหกรรมต่างๆ เช่น อุปกรณ์ครัวและแผงควบคุมเครื่องใช้ไฟฟ้า การลบคมขอบเป็นข้อกำหนดมาตรฐาน ไม่ใช่แค่เพื่อความปลอดภัย แต่ยังเพื่อความสวยงามและความทนทานอีกด้วย
ร้านเบเกอรี่สมัยใหม่หันมาใช้เครื่องลบคมขอบโดยเฉพาะมากขึ้น เพื่อให้ได้ผลลัพธ์ที่สม่ำเสมอและปราศจากรอยขีดข่วน
เครื่องลบคมขอบ: ยกระดับคุณภาพไปอีกขั้น
- รัศมีขอบที่สม่ำเสมอ: เครื่องจักรเหล่านี้สามารถสร้างขอบโค้งมนได้อย่างสม่ำเสมอในทุกชุดการผลิต
- การขัดถูอย่างตรงจุด: การตั้งค่าจะช่วยให้มั่นใจได้ว่าเฉพาะขอบเท่านั้นที่จะได้รับผลกระทบ ไม่ใช่พื้นผิวเรียบ
- การป้องกันรอยขีดข่วน: การขัดถูแบบมีทิศทางช่วยปกป้องพื้นผิวของแผ่นกระดาษทราย
- ประสิทธิภาพการผลิต: ระบบการให้คะแนนอัตโนมัติมีประสิทธิภาพเหนือกว่าการใช้แรงงานคน และให้ผลลัพธ์ที่สวยงามสม่ำเสมอ
เครื่องจักร เช่น ระบบลบคมและลบเหลี่ยมสแตนเลส ช่วยให้สามารถทำการตกแต่งชิ้นงานได้ใน "รอบเดียว" ซึ่งสามารถลบคมและสร้างขอบโค้งมนที่สวยงามได้โดยมีความเสี่ยงน้อยที่สุด
การเลือกขนาดเม็ดทรายของสายพานขัดที่เหมาะสมสำหรับสแตนเลส
| ช่วงความหยาบ | แอปพลิเคชัน |
|---|---|
| 60–80 | การกำจัดเสี้ยนอย่างละเอียด: ขั้นตอนแรกหลังจากการตัดด้วยเลเซอร์หรือการเจาะ ควบคุมการป้อนวัสดุและแรงดันเพื่อป้องกันการกัดเซาะ |
| 120–180 | การลบคมมาตรฐานและการลบคมขอบเบื้องต้น; ปรับสมดุลระหว่างการกำจัดวัสดุกับคุณภาพของพื้นผิว |
| 220–320 | การตกแต่งพื้นผิวที่มองเห็นได้อย่างละเอียด ช่วยให้ได้ขอบโค้งมนเรียบเนียนสวยงาม ปราศจากรอยขีดข่วนหยาบกร้าน |
ควรใช้ลำดับขั้นตอนการขัด (หยาบ → ปานกลาง → ละเอียด) เพื่อผลลัพธ์ที่ดีที่สุด การเลือกส่วนประกอบของสายพานที่เหมาะสม—เช่น อะลูมิเนียมออกไซด์ เซอร์โคเนีย หรือสารขัดเซรามิก—และการออกแบบที่ช่วยลดความร้อนเป็นสิ่งสำคัญอย่างยิ่งสำหรับเหล็กกล้าไร้สนิม
จัดทำเอกสารลำดับสายพานลำเลียงสำหรับแต่ละงาน เพื่อให้มั่นใจได้ถึงความสม่ำเสมอและลดการลองผิดลองถูกในการผลิต
เครื่องลบคมแบบแห้งและแบบเปียก: สิ่งที่คุณควรรู้
แห้ง เครื่องขัดแต่งเสี้ยน
- ทำงานได้โดยไม่ต้องใช้สารหล่อเย็น—ลดค่าบำรุงรักษา ไม่ต้องกำจัดของเหลวส่วนเกิน
- เหมาะอย่างยิ่งสำหรับงานสแตนเลสหลายประเภท หากมีการจัดการระบบดูดฝุ่นอย่างเหมาะสม
- ต้นทุนการลงทุนต่ำกว่า ติดตั้งได้รวดเร็วกว่าในร้านค้าส่วนใหญ่
เครื่องขัดแต่งแบบเปียก
- ใช้สารหล่อเย็นหรือสารหล่อลื่น ลดความร้อนและฝุ่นละออง
- ช่วยให้พื้นผิวเรียบเนียนขึ้นและลดความเสี่ยงต่อการเปลี่ยนสี
- จำเป็นต้องมีการจัดการของเหลวและการบำรุงรักษาที่ซับซ้อนมากขึ้น
เลือกใช้ตามปริมาณการผลิต ความต้องการพื้นผิว และโครงสร้างพื้นฐานของโรงงาน ทั้งแบบแห้งและแบบเปียกสามารถให้ผลลัพธ์ที่ปราศจากรอยขีดข่วนได้หากควบคุมกระบวนการอย่างเหมาะสม
คำอธิบายรหัสรุ่นเครื่องจักร ADV
- ตัวเลขความกว้าง (เช่น 300/1000/1500): ระบุขนาดการประมวลผลสูงสุด
- ว: ระบบเปียก (เช่น รุ่น RW)
- ส: การออกแบบสายพานขัดแบบกว้าง
- อาร์: แท่นลูกกลิ้งหรือแท่นหมุน
ตัวอย่างการแบ่งประเภทข้อมูล:
- ซีรี่ส์ 508 RW: ระบบแห้งพร้อมสายพานกว้างและลูกกลิ้งสำหรับการตกแต่งพื้นผิวแผง
- 1000 RR: ระบบลูกกลิ้งเปียกเหมาะสำหรับแผ่นสแตนเลสและงานตกแต่งผิวคุณภาพสูง
- 1500RS: สายการผลิตขนาดกว้างและมีกำลังการผลิตสูง สำหรับการผลิตแผงขนาดใหญ่
สามารถกำหนดค่าสถานีหลายสถานีเพื่อรวมการกำจัดเสี้ยนขนาดใหญ่ การลบคมขอบ และการตกแต่งขั้นสุดท้ายเข้าด้วยกัน เพื่อให้ได้ผลลัพธ์แบบบูรณาการและอัตโนมัติ
เคล็ดลับปฏิบัติเพื่อการขจัดเสี้ยนโดยไม่ทำให้เกิดรอยขีดข่วน
- ยึดและปกป้องพื้นผิว: ใช้ตัวยึดหรือแผ่นป้องกันเพื่อให้สายพานสัมผัสเฉพาะขอบเท่านั้น
- ลำดับการขัด: ค่อยๆ ปรับความละเอียดจากหยาบไปละเอียดทีละน้อยอย่างเป็นระบบ
- ปรับระดับการป้อนและแรงดัน: การป้อนวัสดุที่ช้าลงและแรงกดที่เหมาะสมจะช่วยให้ได้รัศมีที่เรียบเนียนขึ้นและลดรอยตำหนิให้น้อยที่สุด
- เลือกประเภทสารเคมีในสายพาน: เลือกใช้วัสดุขัดที่ออกแบบมาสำหรับสแตนเลสโดยเฉพาะ—ทนต่อการอุดตันและความร้อน
- การแปรรูปแบบเปียกสำหรับปริมาณมาก: ช่วยให้รูปลักษณ์ดีขึ้นและลดความเสี่ยงจากความร้อน
- ทดสอบกับชิ้นส่วนจริง: ควรตรวจสอบความถูกต้องของเครื่องจักรและลำดับสายพานในการผลิตชิ้นส่วนทุกครั้ง เพราะรูปทรงของรู ขอบ และความสม่ำเสมอของรัศมีมีความสำคัญ
บทสรุป
การทำให้ขอบสแตนเลสเรียบเนียนปราศจากรอยขีดข่วนนั้น ไม่ได้ขึ้นอยู่กับทักษะของผู้ปฏิบัติงานเพียงอย่างเดียว แต่ยังต้องอาศัยเครื่องจักรที่ออกแบบมาอย่างดี การเลือกใช้วัสดุขัดที่เหมาะสม และระเบียบวินัยในกระบวนการผลิต วิธีการใช้แรงงานคนอาจเพียงพอสำหรับการผลิตในปริมาณน้อย แต่เพื่อให้ได้คุณภาพที่สม่ำเสมอและสวยงาม จำเป็นต้องใช้เครื่องจักรที่ทันสมัย ระบบการลบคมและการลบเสี้ยนขอบ เป็นสิ่งจำเป็น
ด้วยการจัดลำดับวัสดุขัด เลือกเครื่องจักรที่เหมาะสม (แบบแห้งหรือแบบเปียก) และการปกป้องพื้นผิวเรียบ ผู้ผลิตจะสามารถเพิ่มประสิทธิภาพการผลิต ลดขั้นตอนหลังการผลิต และเพิ่มมูลค่าของผลิตภัณฑ์ได้ สำหรับผู้ที่กำลังพิจารณาโซลูชันการลบคมแบบใหม่ การทดลองใช้งานและการบันทึกการตั้งค่าเป็นกุญแจสำคัญสู่ผลลัพธ์ที่มีคุณภาพสูงและสม่ำเสมอ
ข้อสรุปสำคัญ: ลงทุนในอุปกรณ์และกระบวนการที่เหมาะสม ชิ้นส่วนสแตนเลสของคุณจะโดดเด่นทั้งในด้านประสิทธิภาพและรูปลักษณ์