


Sbavatura dell'acciaio inossidabile senza graffi: metodi professionali e selezione delle macchine
20 marzo 2026
Perché l'acciaio inossidabile si graffia facilmente durante la sbavatura
- Sensibilità superficiale: Le superfici esposte dell'acciaio inossidabile richiedono una finitura impeccabile; qualsiasi graffio è immediatamente visibile.
- Riccio aggressivo: Le operazioni di taglio producono bave dure e irregolari che richiedono un'attenta rimozione: una tecnica inadeguata può rapidamente rovinare le superfici decorative.
- Abrasivi non corretti: L'utilizzo di nastri abrasivi ruvidi o di prodotti chimici inadatti lascia segni profondi e antiestetici.
- Variabilità umana: La sbavatura manuale produce risultati incoerenti e aumenta il rischio di "graffi" lucidi.
L'utilizzo di strumenti o tecniche inadeguati comporta una maggiore lucidatura, tempi di ciclo più lunghi e costi più elevati per le officine che puntano a standard di alta qualità.
Metodi comuni di sbavatura e le loro insidie
Molatura manuale
Le smerigliatrici manuali e le mole lamellari sono preferite per piccole produzioni e forme complesse. Tuttavia, la pressione manuale e l'irregolarità del movimento spesso causano finiture non uniformi e graffi superficiali, soprattutto sull'acciaio inossidabile.
Spazzole metalliche
Le spazzole metalliche sono efficaci per rimuovere piccole sbavature e residui di vernice, ma il contatto delle setole può graffiare la superficie e le particelle incorporate possono ossidarsi, compromettendo l'aspetto e la durata.
Levigatrici a nastro
Le levigatrici a nastro standard offrono velocità, ma velocità di avanzamento errate, pressione eccessiva o nastri abrasivi scelti in modo inadeguato possono danneggiare rapidamente le superfici piane o rimuovere troppo materiale.
Per i settori che richiedono finiture impeccabili, i metodi tradizionali generalmente impongono passaggi aggiuntivi: lucidatura, passivazione o persino costose rilavorazioni.
Sbavatura vs. arrotondamento dei bordi: differenze
Sbavatura
Sbavatura Rimuove bave taglienti o sporgenti da bordi tagliati, punzonati o tranciati, garantendo un assemblaggio sicuro e funzionale. L'obiettivo: bordi che non taglino le mani e privi di particelle libere che possano interferire.
Arrotondamento dei bordi
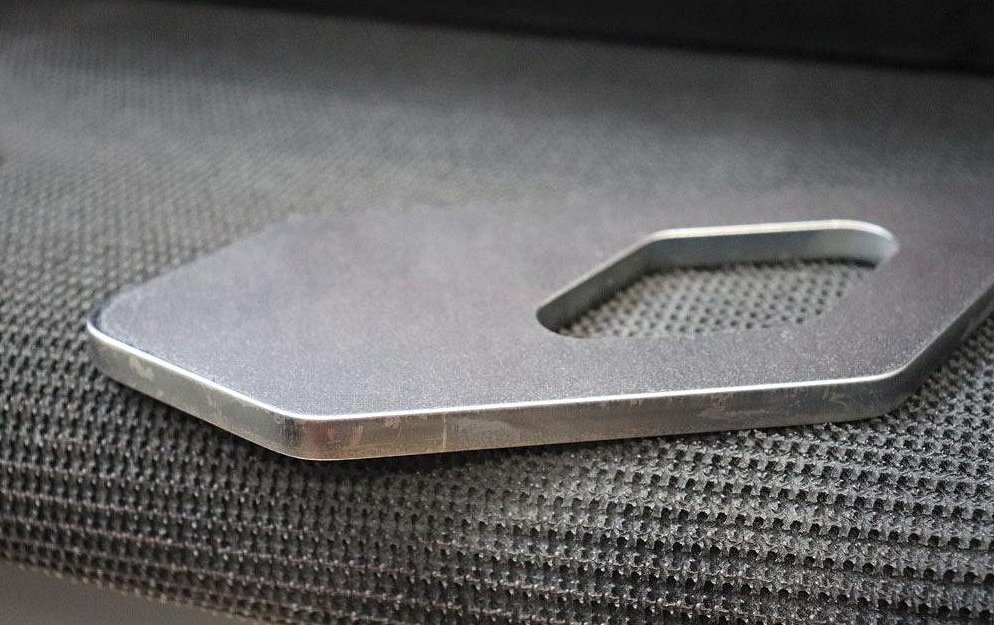
Arrotondamento dei bordi Questo processo di sbavatura va oltre. Crea un raggio liscio e regolare, spesso di 2 mm, attorno alla periferia del pezzo. Ciò migliora l'adesione del rivestimento, riduce il rischio di corrosione e migliora l'aspetto e la sicurezza.
Per settori come quello delle attrezzature da cucina e dei pannelli per elettrodomestici, l'arrotondamento dei bordi è un requisito standard, non solo per la sicurezza, ma anche per l'estetica e la durata.
Le officine moderne adottano sempre più spesso macchine dedicate all'arrotondamento dei bordi per ottenere risultati uniformi e privi di graffi.
Macchine per arrotondare i bordi: trasformare la qualità
- Raggi dei bordi uniformi: Le macchine garantiscono un'arrotondamento dei bordi ripetibile su lotti diversi.
- Azione abrasiva mirata: Le impostazioni garantiscono che vengano interessati solo i bordi, non le superfici piane.
- Prevenzione dei graffi: L'azione abrasiva guidata protegge la superficie del foglio.
- Efficienza produttiva: I processi automatizzati sono più veloci del lavoro manuale e garantiscono un'estetica uniforme.
Macchine come i sistemi di sbavatura e arrotondamento dei bordi dell'acciaio inossidabile consentono trattamenti "in un'unica passata", rimuovendo le bave e ottenendo bordi arrotondati esteticamente gradevoli con rischi minimi.
Scegliere la grana giusta del nastro abrasivo per l'acciaio inossidabile
| Gamma di grana | Applicazione |
|---|---|
| 60–80 | Rimozione di bave consistenti; prima passata dopo il taglio laser o la punzonatura. Controllare l'avanzamento e la pressione per evitare di danneggiare il materiale. |
| 120–180 | Sbavatura standard e arrotondamento iniziale dei bordi; bilancia la rimozione del materiale con la qualità della superficie. |
| 220–320 | Finitura di precisione per superfici a vista; produce raggi lisci e definiti, senza graffi grossolani. |
Per risultati ottimali, utilizzare un approccio sequenziale (grossolana → media → fine). La corretta composizione del nastro abrasivo (ossido di alluminio, zirconia o abrasivi ceramici) e la progettazione che minimizza il calore sono fondamentali per l'acciaio inossidabile.
Documentare le sequenze dei nastri trasportatori per ogni lavoro al fine di garantire la ripetibilità e ridurre i tentativi ed errori in produzione.
Macchine per sbavatura a secco o a umido: cosa c'è da sapere
Asciutto Macchine per sbavatura
- Funzionamento senza liquido di raffreddamento: minore manutenzione, nessun obbligo di smaltimento dei fluidi.
- Ideale per molte lavorazioni su acciaio inossidabile, a condizione che venga gestito correttamente il sistema di aspirazione delle polveri.
- Minori costi di investimento, implementazione più rapida nella maggior parte dei negozi.
Macchine per sbavatura a umido
- Utilizzare liquido refrigerante o lubrificanti; ridurre il calore e la polvere.
- Consente di ottenere finiture superficiali più lisce e riduce il rischio di scolorimento.
- Richiedono una gestione dei fluidi e una manutenzione più complessa.
La scelta dipende dal volume di produzione, dai requisiti di finitura superficiale e dalle infrastrutture dell'officina. Sia la lucidatura a secco che quella a umido consentono di ottenere risultati senza graffi con un adeguato controllo del processo.
Spiegazione dei codici modello dei macchinari ADV
- Valori numerici della larghezza (ad esempio, 300/1000/1500): Indicare la dimensione massima di elaborazione.
- W: Sistema umido (ad esempio, modelli RW).
- S: Configurazione a nastro abrasivo largo.
- R: Piattaforma a rulli o rotante.
Esempi di suddivisione:
- SERIE 508 RW: Sistema a secco con nastro largo e rullo per la finitura dei pannelli.
- 1000 RR: Sistema a rulli a umido ideale per lamiere in acciaio inox e finiture di alta qualità.
- 1500 RS: Linee ampie e ad alta capacità per la produzione di pannelli di grandi dimensioni.
È possibile configurare più stazioni per combinare la rimozione di bave pesanti, l'arrotondamento dei bordi e la finitura di precisione, ottenendo risultati integrati e automatizzati.
Consigli pratici per una sbavatura senza graffi
- Fissare e proteggere le superfici: Utilizzare dispositivi di fissaggio o schermi in modo che le cinghie entrino in contatto solo con i bordi.
- Sequenza abrasiva: Procedere dal livello più generale a quello più dettagliato in un flusso di lavoro controllato.
- Regolare l'alimentazione e la pressione: Avanzamenti più lenti e una pressione adeguata garantiscono raggi di curvatura più uniformi e riducono al minimo i segni.
- Scegli la composizione chimica della cinghia: Scegli abrasivi specifici per acciaio inossidabile, resistenti all'intasamento e al calore.
- Processi a umido per grandi volumi: Migliora l'aspetto e riduce il rischio di surriscaldamento.
- Prova componenti reali: È fondamentale validare sempre le macchine e le sequenze delle cinghie sui pezzi di produzione: la geometria dei fori, le flange e la coerenza del raggio sono aspetti cruciali.
Conclusione
Per ottenere bordi senza sbavature e senza graffi sull'acciaio inossidabile non basta l'abilità dell'operatore: sono necessarie macchine ben progettate, una corretta selezione degli abrasivi e disciplina di processo. I metodi manuali possono essere sufficienti per bassi volumi, ma per una qualità estetica costante, sono necessarie macchine moderne. sistemi di arrotondamento e sbavatura dei bordi sono essenziali.
Grazie alla corretta sequenza di utilizzo degli abrasivi, alla scelta della macchina più adatta (a secco o a umido) e alla protezione delle superfici piane, i produttori possono ottenere una maggiore produttività, ridurre le fasi di post-elaborazione e incrementare il valore del prodotto. Per chi sta valutando nuove soluzioni di sbavatura, le prove e la documentazione delle impostazioni sono fondamentali per ottenere risultati ripetibili e di alta qualità.
Punto chiave: Investite nelle attrezzature e nei processi giusti: i vostri componenti in acciaio inossidabile si distingueranno sia per le prestazioni che per l'aspetto.