

+86 15656556997
Nous sommes ouverts 24 heures sur 24

[email protected]
Vous pouvez nous envoyer un courrier
Ébavurage de l'acier inoxydable sans rayures : méthodes d'experts et sélection des machines
20 mars 2026
Pourquoi l'acier inoxydable se raye-t-il facilement lors de l'ébavurage ?
- Sensibilité de surface : Les surfaces exposées de l'acier inoxydable exigent une finition impeccable ; la moindre rayure est immédiatement visible.
- Bavures agressives : Les opérations de découpe produisent des bavures dures et irrégulières qui nécessitent un enlèvement soigneux ; une mauvaise technique endommage rapidement les surfaces décoratives.
- Abrasifs incorrects : L'utilisation de bandes abrasives grossières ou de produits chimiques inadaptés laisse des marques profondes et inesthétiques.
- Variabilité humaine : L’ébavurage manuel donne des résultats inégaux et augmente le risque de « rayures » polies.
Un outillage ou une technique inadéquats impliquent davantage de polissage, des temps de cycle plus longs et des coûts plus élevés pour les ateliers visant des normes de haute qualité.
Méthodes d'ébavurage courantes et leurs pièges
Meulage manuel
Les meuleuses portatives et les disques à lamelles sont privilégiés pour les petites séries et les formes complexes. Cependant, la pression manuelle et l'irrégularité des mouvements entraînent souvent des finitions irrégulières et des rayures superficielles, notamment sur l'acier inoxydable.
Brosses métalliques
Les brosses métalliques sont efficaces pour les bavures légères et les résidus de peinture, mais le contact des poils peut abîmer la surface, et les particules incrustées peuvent s'oxyder, compromettant ainsi l'apparence et la durabilité.
ponceuses à bande
Les ponceuses à bande standard offrent une certaine rapidité, mais des vitesses d'avance inappropriées, une pression excessive ou des bandes abrasives mal choisies peuvent rapidement endommager les surfaces planes ou enlever trop de matière.
Pour les industries exigeant des finitions impeccables, les méthodes traditionnelles imposent généralement des étapes supplémentaires : polissage, passivation, voire retouches coûteuses.
Ébavurage vs. Arrondi des arêtes : distinctions
Ébavurage
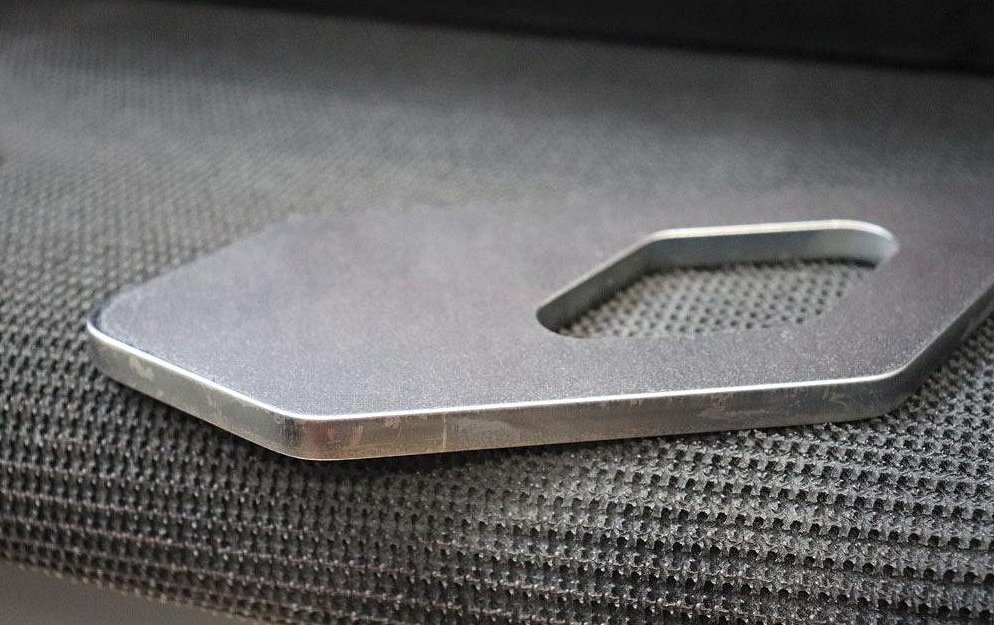
Ébavurage Élimine les bavures tranchantes ou saillantes des bords coupés, poinçonnés ou cisaillés, garantissant sécurité et bon assemblage. Objectif : des bords sans risque de coupure, exempts de particules susceptibles de gêner.
Arrondi des bords
Arrondi des bords L'ébavurage est poussé plus loin. Il forme un rayon lisse et régulier (souvent de 2 mm) sur le pourtour de la pièce. Ceci améliore l'adhérence du revêtement, réduit les risques de corrosion et améliore l'aspect et la sécurité.
Dans des secteurs comme celui des équipements de cuisine et des panneaux d'appareils électroménagers, l'arrondi des bords est une exigence standard, non seulement pour des raisons de sécurité, mais aussi pour l'esthétique et la durabilité.
Les ateliers modernes adoptent de plus en plus de machines à arrondir les bords dédiées afin d'obtenir des résultats uniformes et sans rayures.
Machines à arrondir les bords : Transformer la qualité
- Rayons de courbure constants : Les machines permettent un arrondi des bords reproductible d'un lot à l'autre.
- Action abrasive ciblée : Les paramètres garantissent que seuls les bords, et non les surfaces planes, sont affectés.
- Prévention des égratignures : Le guidage abrasif protège la surface de la feuille.
- Efficacité de la production : Les processus automatisés surpassent le travail manuel et produisent une esthétique uniforme.
Des machines telles que les systèmes d'ébavurage et d'arrondi des bords en acier inoxydable permettent des traitements « en une seule passe », éliminant les bavures et obtenant des bords arrondis visuellement agréables avec un risque minimal.
Choisir le bon grain de bande abrasive pour l'acier inoxydable
| Gamme de grains | Application |
|---|---|
| 60–80 | Ébavurage important ; première passe après découpe ou poinçonnage au laser. Contrôlez l'alimentation et la pression pour éviter les entailles. |
| 120–180 | Ébavurage standard et arrondi initial des arêtes ; équilibre entre l'enlèvement de matière et la qualité de surface. |
| 220–320 | Finition soignée pour les surfaces visibles ; permet d'obtenir un rayon lisse et raffiné sans rayures grossières. |
Pour des résultats optimaux, utilisez une approche séquentielle (gros grain → grain moyen → grain fin). Le choix d'une composition de bande adaptée (oxyde d'aluminium, zircone ou abrasifs céramiques) et d'une conception minimisant la chaleur est crucial pour l'acier inoxydable.
Documenter les séquences de convoyeurs pour chaque tâche afin d'assurer la répétabilité et de réduire les essais et erreurs en production.
Machines d'ébavurage à sec ou à voie humide : ce que vous devez savoir
Sec Machines d'ébavurage
- Fonctionnement sans liquide de refroidissement — maintenance réduite, aucune exigence d'élimination des fluides.
- Idéal pour de nombreux travaux sur l'acier inoxydable si l'aspiration des poussières est gérée.
- Coût d'investissement inférieur, déploiement plus rapide dans la plupart des ateliers.
Machines d'ébavurage humide
- Utiliser un liquide de refroidissement ou des lubrifiants ; réduire la chaleur et la poussière.
- Obtenir des finitions de surface plus lisses et réduire les risques de décoloration.
- Nécessitent une gestion des fluides et une maintenance plus complexe.
Choisissez votre procédé en fonction du volume de production, des exigences de finition de surface et de l'infrastructure de votre atelier. Les procédés à sec et à l'eau permettent tous deux d'obtenir un résultat impeccable, sans rayures, à condition de maîtriser parfaitement le processus.
Explication des codes modèles de machines ADV
- Nombre de largeurs (ex. : 300/1000/1500) : Indiquez la taille maximale de traitement.
- W: Système humide (par exemple, modèles RW).
- S: Configuration à large bande abrasive.
- R : Étage à rouleaux ou rotatif.
Exemples de ventilation :
- SÉRIE 508 RW : Système à sec avec large bande et rouleau pour la finition des panneaux.
- 1000 RR : Système de rouleaux humides idéal pour les tôles en acier inoxydable et les finitions haut de gamme.
- 1500 RS : Lignes larges et à haute capacité pour la production de panneaux de grande taille.
Plusieurs stations peuvent être configurées pour combiner l'ébavurage important, l'arrondi des bords et la finition fine, offrant ainsi des résultats intégrés et automatisés.
Conseils pratiques pour un ébavurage sans rayures
- Fixer et protéger les surfaces : Utilisez des dispositifs ou des écrans pour que les courroies ne soient en contact qu'avec les bords.
- Séquence abrasive : Passez d'une approche grossière à une approche fine selon un flux de travail contrôlé.
- Régler l'alimentation et la pression : Une avance plus lente et une pression adéquate permettent d'obtenir des rayons plus réguliers et un marquage minimal.
- Choisissez la chimie de la ceinture : Choisir des abrasifs conçus pour l'acier inoxydable — résistants à l'encrassement et à la chaleur.
- Traitement par voie humide pour les grands volumes : Améliore l'apparence et réduit les risques liés à la chaleur.
- Tester de vraies pièces : Toujours vérifier les machines et les séquences de courroies sur les pièces de production : la géométrie des trous, les brides et la régularité du rayon sont importantes.
Conclusion
L'obtention de bords sans bavures ni rayures sur l'acier inoxydable exige plus que le simple savoir-faire de l'opérateur : elle requiert des machines bien conçues, un choix judicieux d'abrasifs et une grande rigueur dans le processus. Les méthodes manuelles peuvent suffire pour de faibles volumes, mais pour une qualité esthétique constante, les machines modernes sont indispensables. systèmes d'arrondi des bords et d'ébavurage sont essentiels.
En optimisant l'utilisation des abrasifs, en choisissant la machine adaptée (à sec ou à eau) et en protégeant les surfaces planes, les fabricants améliorent la productivité, réduisent les opérations de post-traitement et augmentent la valeur de leurs produits. Pour ceux qui envisagent de nouvelles solutions d'ébavurage, les essais et la documentation des paramètres sont essentiels pour obtenir des résultats constants et de haute qualité.
Points clés à retenir : Investissez dans l'équipement et le processus adéquats : vos pièces en acier inoxydable se distingueront par leurs performances et leur apparence.