


Удаление заусенцев с нержавеющей стали без царапин: экспертные методы и выбор оборудования.
20 марта 2026 г.
Почему нержавеющая сталь легко царапается при удалении заусенцев?
- Поверхностная чувствительность: Открытые поверхности нержавеющей стали требуют безупречной отделки; любая царапина сразу же видна.
- Агрессивные колючки: В процессе резки образуются твердые, неровные заусенцы, требующие тщательного удаления; неправильная техника быстро приводит к образованию глубоких заусенцев на декоративных поверхностях.
- Неправильные абразивы: Использование грубых лент или неподходящих химических составов оставляет глубокие, некрасивые следы.
- Изменчивость человека: Ручная зачистка дает непостоянные результаты и увеличивает риск появления царапин от полировки.
Неправильный инструмент или технология означают больше полировки, более длительное время цикла и более высокие затраты для предприятий, стремящихся к высоким стандартам качества.
Распространенные методы удаления заусенцев и их недостатки
Ручная шлифовка
Для небольших партий и сложных форм предпочтительны ручные шлифовальные машины и лепестковые шлифовальные круги. Однако давление при ручной обработке и непостоянство движений часто приводят к неровной поверхности и царапинам, особенно на нержавеющей стали.
Проволочные щетки
Металлические щетки эффективны для удаления легких заусенцев и остатков краски, но контакт с щетиной может повредить поверхность, а въевшиеся частицы могут окислиться, ухудшая внешний вид и долговечность.
Белт Сандерс
Стандартные ленточные шлифовальные машины обеспечивают высокую скорость, но неправильная скорость подачи, чрезмерное давление или неправильно подобранные абразивные ленты могут быстро повредить плоские поверхности листового металла или снять слишком много материала.
В отраслях, требующих безупречной отделки, традиционные методы, как правило, предполагают дополнительные этапы — полировку, пассивацию или даже дорогостоящую переделку.
Снятие заусенцев и закругление кромок: различия.
Удаление заусенцев
Удаление заусенцев Удаляет острые или выступающие заусенцы с обрезанных, пробитых или срезанных кромок, обеспечивая безопасность и функциональную сборку. Цель: кромки, которые не порежут руки, без каких-либо мелких частиц, которые могли бы помешать.
Скругление краев
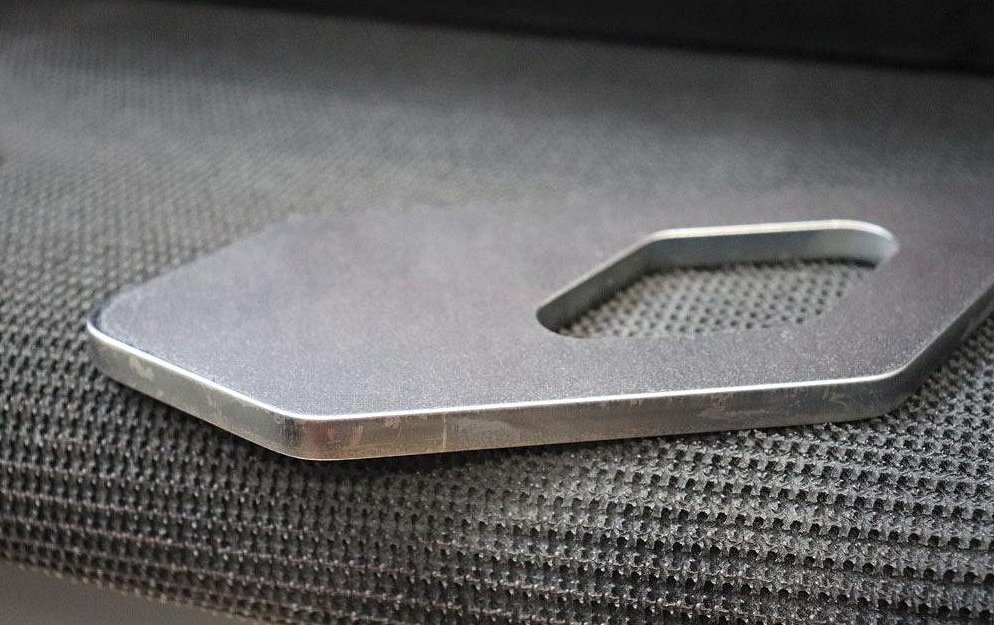
Закругление кромок Эта технология позволяет дополнительно удалить заусенцы. Она формирует гладкий, равномерный радиус — часто 2 мм — по периметру детали. Это улучшает адгезию покрытия, снижает риск коррозии, а также повышает внешний вид и безопасность.
В таких отраслях, как производство кухонного оборудования и панелей для бытовой техники, закругление кромок является стандартным требованием — не только из соображений безопасности, но и для улучшения внешнего вида и долговечности.
В современных мастерских все чаще используются специализированные станки для закругления кромок, чтобы добиться стабильных результатов без царапин.
Станки для закругления кромок: трансформация качества
- Постоянные радиусы кромок: Станки обеспечивают повторяемость закругления кромок в разных партиях.
- Целенаправленное абразивное воздействие: Настройки гарантируют, что воздействию подвергаются только края, а не плоские поверхности.
- Предотвращение царапин: Направленное абразивное воздействие защищает поверхность листа.
- Эффективность производства: Автоматизированная обработка превосходит ручной труд и обеспечивает единообразный внешний вид.
Такие станки, как системы для удаления заусенцев и закругления кромок из нержавеющей стали, позволяют выполнять обработку за один проход — удалять заусенцы и получать визуально привлекательные закругленные кромки с минимальным риском.
Выбор правильной зернистости абразивной ленты для нержавеющей стали
| Диапазон зернистости | Приложение |
|---|---|
| 60–80 | Удаление крупных заусенцев; первый проход после лазерной резки или штамповки. Контролируйте подачу и давление, чтобы избежать образования заусенцев. |
| 120–180 | Стандартная зачистка и первоначальное закругление кромок; обеспечивает баланс между удалением материала и качеством поверхности. |
| 220–320 | Тщательная обработка видимых поверхностей; обеспечивает гладкий, изящный радиус без крупных царапин. |
Для достижения оптимальных результатов используйте последовательный подход (крупный → средний → мелкий). Правильный состав шлифовальной ленты — абразивы из оксида алюминия, диоксида циркония или керамики — и конструкция, минимизирующая нагрев, имеют решающее значение для обработки нержавеющей стали.
Документируйте последовательность работы конвейерных лент для каждого задания, чтобы обеспечить повторяемость и сократить количество проб и ошибок в производстве.
Станки для сухой и влажной зачистки: что нужно знать
Сухой Машины для снятия заусенцев
- Работает без охлаждающей жидкости — меньше технического обслуживания, нет необходимости в утилизации жидкости.
- Идеально подходит для многих работ с нержавеющей сталью при условии организации пылеудаления.
- Более низкие капитальные затраты, более быстрое внедрение в большинстве магазинов.
Машины для мокрого снятия заусенцев
- Используйте охлаждающую жидкость или смазочные материалы; уменьшите нагрев и запыленность.
- Обеспечивает более гладкую поверхность и снижает риск изменения цвета.
- Требуют управления потоками жидкости и более сложного технического обслуживания.
Выбор зависит от объема производства, требований к качеству поверхности и инфраструктуры цеха. Как сухие, так и влажные методы позволяют добиться отсутствия царапин при правильном контроле технологического процесса.
Разъяснение кодов моделей техники ADV
- Числа ширины (например, 300/1000/1500): Укажите максимальный размер обрабатываемого файла.
- В: Влажная система (например, модели RW).
- С: Широкая конфигурация шлифовальной ленты.
- Р: Роликовый или вращающийся механизм.
Примеры детализации:
- Серия 508 RW: Сухая система с широкой лентой и валиком для отделки панелей.
- 1000 RR: Система мокрой прокатки идеально подходит для обработки листовой нержавеющей стали и получения высококачественной отделки.
- 1500RS: Широкие, высокопроизводительные линии для производства крупногабаритных панелей.
Несколько станций могут быть сконфигурированы для одновременного удаления крупных заусенцев, скругления кромок и тонкой чистовой обработки, обеспечивая интегрированные автоматизированные результаты.
Практические советы по удалению заусенцев без царапин.
- Зафиксируйте и защитите поверхности: Используйте зажимы или защитные экраны, чтобы ленты соприкасались только с краями.
- Абразивная последовательность: Переходите от грубого к точному в рамках контролируемого рабочего процесса.
- Отрегулируйте подачу и давление: Более медленная подача и правильное давление обеспечивают более плавные радиусы и минимизируют следы.
- Выберите химический состав ремня: Выбирайте абразивные материалы, специально разработанные для нержавеющей стали, устойчивые к засорению и высоким температурам.
- Влажная обработка для больших объемов: Улучшает внешний вид и снижает риск перегрева.
- Протестируйте реальные детали: Всегда проверяйте оборудование и последовательность работы конвейерных лент на деталях, изготовленных на производстве — геометрия отверстий, фланцы и равномерность радиуса имеют значение.
Заключение
Для получения гладких кромок без заусенцев и царапин на нержавеющей стали требуется не только мастерство оператора, но и хорошо спроектированное оборудование, правильный выбор абразива и дисциплинированный технологический процесс. Ручные методы могут быть достаточны для небольших объемов производства, но для обеспечения стабильного эстетического качества современные технологии требуют системы скругления кромок и удаления заусенцев являются необходимыми.
Правильно выбирая последовательность использования абразивов, подбирая подходящий станок (сухой или мокрый) и защищая плоские поверхности, производители достигают повышения производительности, сокращения затрат на последующую обработку и улучшения качества продукции. Для тех, кто рассматривает новые решения для удаления заусенцев, пробные запуски и документированные настройки являются ключом к получению воспроизводимых высококачественных результатов.
Главный вывод: Вложите средства в правильное оборудование и технологический процесс — ваши детали из нержавеющей стали будут выделяться как своими характеристиками, так и внешним видом.