


Paslanmaz Çeliği Çizmeden Çapak Alma: Uzman Yöntemleri ve Makine Seçimi
20 Mart 2026
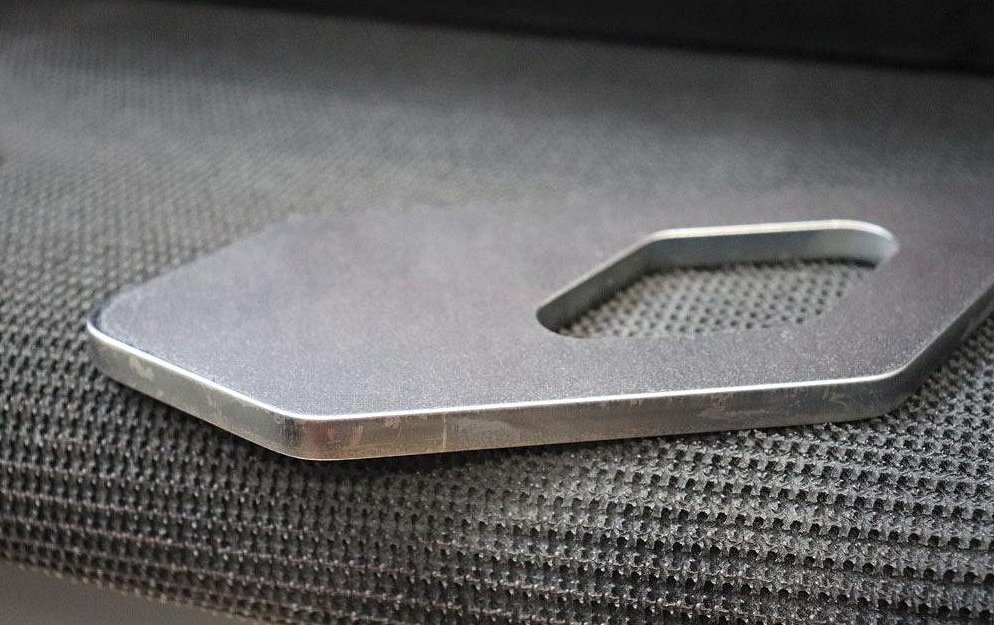
Çapak alma işlemi sırasında paslanmaz çelik neden kolayca çizilir?
- Yüzey Hassasiyeti: Paslanmaz çeliğin açıkta kalan yüzeyleri kusursuz bir yüzey işlemi gerektirir; herhangi bir çizik anında görünür hale gelir.
- Zararlı Dikenli Otlar: Kesme işlemleri, dikkatli bir şekilde çıkarılması gereken sert ve düzensiz çapaklar oluşturur; kötü teknik, dekoratif yüzeylerde hızla hasara yol açar.
- Yanlış Aşındırıcılar: Kalın zımpara bantları veya uygun olmayan kimyasallar kullanmak, derin ve çirkin izler bırakır.
- İnsan Değişkenliği: Elle çapak alma işlemi tutarsız sonuçlar verir ve cilalanmış "çizikler" oluşma riskini artırır.
Yanlış alet veya teknik, yüksek kalite standartlarını hedefleyen atölyeler için daha fazla cilalama, daha uzun işlem süreleri ve daha yüksek maliyetler anlamına gelir.
Çapak Alma İşlemlerinde Sık Kullanılan Yöntemler ve Olası Sorunlar
Manuel Öğütme
El tipi taşlama makineleri ve zımpara diskleri, küçük seriler ve karmaşık şekiller için tercih edilir. Ancak, el basıncı ve hareket tutarsızlığı, özellikle paslanmaz çelikte, genellikle düzensiz yüzeylere ve çiziklere yol açar.
Tel Fırçalar
Tel fırçalar hafif çapakları ve boya kalıntılarını temizlemek için etkilidir, ancak kılların yüzeye teması yüzeyi çizebilir ve içine gömülü parçacıklar oksitlenerek görünümünü ve dayanıklılığını tehlikeye atabilir.
Zımpara Makineleri
Standart bant zımpara makineleri hız sunar, ancak yanlış besleme hızları, aşırı basınç veya kötü seçilmiş zımpara bantları düz levha yüzeylerine hızla zarar verebilir veya çok fazla malzeme çıkarabilir.
Kusursuz yüzey kalitesi gerektiren sektörlerde, geleneksel yöntemler genellikle ek adımlar gerektirir; bunlar arasında parlatma, pasivasyon veya hatta maliyetli yeniden işleme yer alır.
Çapak alma ve kenar yuvarlama arasındaki farklar
Çapak alma
Çapak alma Kesilmiş, delinmiş veya tırmıkla kesilmiş kenarlardaki keskin veya çıkıntılı çapakları gidererek güvenli ve işlevsel bir montaj sağlar. Amaç: Elleri kesmeyecek ve müdahale edecek gevşek parçacıklar içermeyen kenarlar.
Kenar Yuvarlatma
Kenar yuvarlatma Çapak alma işlemini daha da ileri götürür. Parçanın çevresinde genellikle 2 mm'lik düzgün, düzenli bir yarıçap oluşturur. Bu, kaplama yapışmasını iyileştirir, korozyon riskini azaltır ve görünümü ve güvenliği artırır.
Mutfak ekipmanları ve cihaz panelleri gibi sektörlerde kenar yuvarlatma, yalnızca güvenlik için değil, görsel çekicilik ve dayanıklılık için de standart bir gerekliliktir.
Modern atölyeler, tutarlı ve çiziksiz sonuçlar elde etmek için giderek daha fazla özel kenar yuvarlama makinesi kullanmaya başlıyor.
Kenar Yuvarlama Makineleri: Kaliteyi Dönüştürüyor
- Tutarlı Kenar Yarıçapları: Bu makineler, tüm partilerde tekrarlanabilir kenar yuvarlama işlemi sağlar.
- Hedefli Aşındırma Etkisi: Ayarlar, yalnızca kenarların etkilenmesini, düz yüzeylerin etkilenmemesini sağlar.
- Çizilme Önleme: Yönlendirilmiş aşındırıcı temas, levhanın yüzeyini korur.
- Üretim Verimliliği: Otomatik geçişler, manuel işçiliğe göre daha hızlıdır ve düzgün bir estetik görünüm sağlar.
Paslanmaz çelik çapak alma ve kenar yuvarlama sistemleri gibi makineler, minimum riskle çapakları gidermeyi ve görsel olarak hoş yuvarlak kenarlar elde etmeyi sağlayan "tek geçişli" işlemlere olanak tanır.
Paslanmaz Çelik İçin Doğru Zımpara Bandı Tane Boyutunu Seçmek
| Tanecik Aralığı | Uygulama |
|---|---|
| 60–80 | Ağır çapak giderme; lazer kesim veya delme işleminden sonraki ilk geçiş. Oyma oluşumunu önlemek için besleme ve basıncı kontrol edin. |
| 120–180 | Standart çapak alma ve ilk kenar yuvarlama; malzeme uzaklaştırma ile yüzey kalitesi arasında denge sağlar. |
| 220–320 | Görünür yüzeyler için ince işleme; kaba çizikler olmadan pürüzsüz, rafine bir yarıçap elde edilir. |
En iyi sonuçlar için sıralı bir yaklaşım (kalın → orta → ince) kullanın. Paslanmaz çelik için uygun zımpara bandı bileşimi (alüminyum oksit, zirkonya veya seramik aşındırıcılar) ve ısıyı en aza indiren tasarımlar çok önemlidir.
Üretimde tekrarlanabilirliği sağlamak ve deneme yanılma yöntemini azaltmak için her iş için bant sıralamalarını belgeleyin.
Kuru ve Islak Çapak Alma Makineleri: Bilmeniz Gerekenler
Kuru Çapak Alma Makineleri
- Soğutucuya ihtiyaç duymadan çalışır—daha düşük bakım maliyeti, sıvı atık bertarafı gereksinimi yok.
- Toz emme sistemi düzgün çalışırsa, birçok paslanmaz çelik işi için idealdir.
- Daha düşük sermaye maliyeti, çoğu mağazada daha hızlı kurulum.
Islak çapak alma makineleri
- Soğutucu veya yağlayıcılar kullanın; ısıyı ve tozu azaltın.
- Daha pürüzsüz yüzeyler elde edin ve renk solması riskini azaltın.
- Sıvı yönetimi ve daha karmaşık bakım gerektirir.
Üretim hacmine, yüzey kalitesi gereksinimlerine ve atölye altyapısına göre seçim yapın. Doğru proses kontrolü ile hem kuru hem de ıslak tiplerde çiziksiz sonuçlar elde edilebilir.
ADV Makine Model Kodları Açıklaması
- Genişlik Numaraları (ör. 300/1000/1500): Maksimum işlem boyutunu belirtin.
- W: Islak sistem (örneğin, RW modelleri).
- S: Geniş zımpara bandı konfigürasyonu.
- R: Silindirli veya döner tabla.
Örnek arıza dökümleri:
- 508 RW SERİSİ: Panel yüzey işlemesi için geniş bantlı ve silindirli kuru sistem.
- 1000 RR: Paslanmaz çelik levhalar ve üstün kalitede yüzey işlemleri için ideal ıslak rulo sistemi.
- 1500RS: Geniş, yüksek kapasiteli üretim hatları, büyük panellerin üretimi için.
Birden fazla istasyon, ağır çapak alma, kenar yuvarlama ve ince yüzey işleme işlemlerini birleştirerek entegre ve otomatik sonuçlar sunacak şekilde yapılandırılabilir.
Çiziksiz Çapak Alma İçin Pratik İpuçları
- Yüzeyleri sıkıştırın ve koruyun: Kayışların yalnızca kenarlara temas etmesini sağlamak için bağlantı elemanları veya koruyucu kalkanlar kullanın.
- Aşındırma sırası: Kontrollü bir iş akışı içinde kaba işlemden ince işleme doğru ilerleyin.
- Besleme miktarını ve basıncı ayarlayın: Daha yavaş ilerleme hızı ve uygun basınç, daha düzgün yarıçaplar ve minimum iz bırakır.
- Kayış kimyasını seçin: Paslanmaz çelik için özel olarak tasarlanmış, yüklenmeye ve ısıya dayanıklı aşındırıcıları seçin.
- Yüksek hacimli ıslak işleme: Görünümü iyileştirir ve ısı riskini azaltır.
- Gerçek parçaları test edin: Üretim parçalarında makinelerin ve bant sıralarının doğruluğunu her zaman kontrol edin; delik geometrisi, flanşlar ve yarıçap tutarlılığı önemlidir.
Sonuç
Paslanmaz çelik üzerinde çapak ve çizik içermeyen kenarlar elde etmek, operatör becerisinden daha fazlasını gerektirir; iyi tasarlanmış makineler, doğru aşındırıcı seçimi ve işlem disiplini gerektirir. Manuel yöntemler düşük hacimler için yeterli olabilir, ancak tutarlı kozmetik kalite için modern yöntemler gereklidir. kenar yuvarlama ve çapak alma sistemleri vazgeçilmezdirler.
Aşındırıcıların sırasını doğru ayarlayarak, doğru makineyi (kuru veya ıslak) seçerek ve düz yüzeyleri koruyarak, üreticiler daha yüksek verimlilik, daha az işlem sonrası maliyet ve üstün ürün değeri elde ederler. Yeni çapak alma çözümlerini düşünenler için, deneme çalışmaları ve belgelenmiş ayarlar, tekrarlanabilir ve yüksek kaliteli sonuçlar için çok önemlidir.
Özetle: Doğru ekipmana ve sürece yatırım yapın; paslanmaz çelik parçalarınız hem performans hem de görünüm açısından öne çıkacaktır.