


پلیسهگیری از فولاد ضد زنگ بدون ایجاد خراش: روشهای تخصصی و انتخاب دستگاه
۲۰ مارس ۲۰۲۶
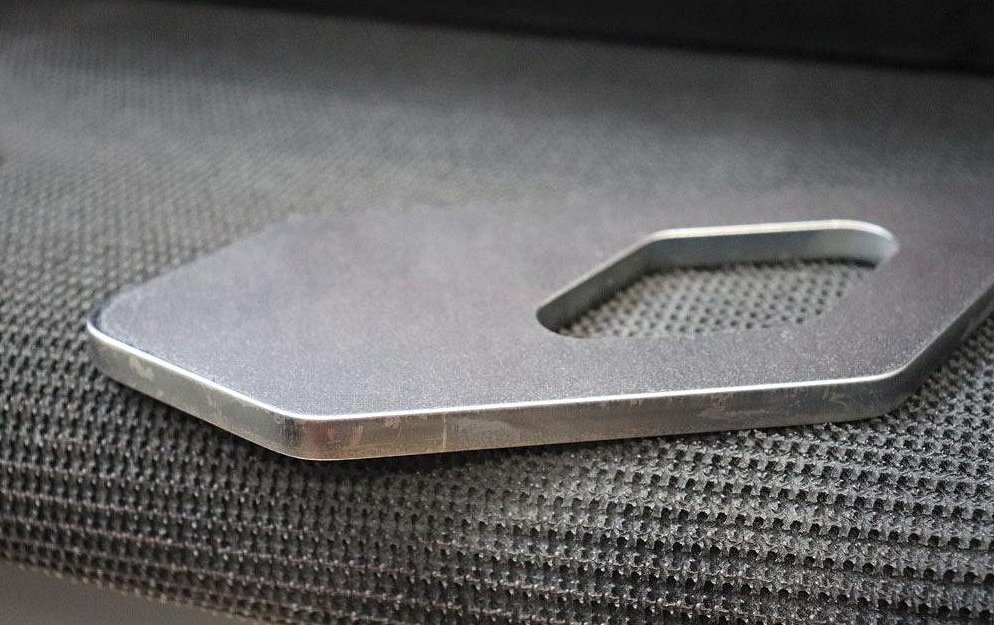
چرا فولاد ضد زنگ هنگام پلیسهگیری به راحتی خراشیده میشود؟
- حساسیت سطحی: سطوح نمایان استیل ضد زنگ، پرداختی بیعیب و نقص را میطلبند؛ هرگونه خراشی فوراً قابل مشاهده است.
- متههای تهاجمی: عملیات برش، برادههای سخت و ناهمواری ایجاد میکند که نیاز به برداشتن دقیق دارند - تکنیک ضعیف به سرعت سطوح تزئینی را شیاردار میکند.
- سایندههای نامناسب: استفاده از تسمههای زبر یا مواد شیمیایی نامناسب، لکههای عمیق و ناخوشایندی به جا میگذارد.
- تنوعپذیری انسان: پلیسهگیری دستی نتایج متناقضی به همراه دارد و خطر ایجاد «خشهای» صیقلی را افزایش میدهد.
ابزار یا تکنیک نامناسب به معنای پرداخت بیشتر، زمان چرخه طولانیتر و هزینههای بالاتر برای کارگاههایی است که با هدف استانداردهای با کیفیت بالا فعالیت میکنند.
روشهای رایج پلیسهگیری و مشکلات آنها
سنگ زنی دستی
سنگهای دستی و چرخهای فلپ برای قطعات کوچک و اشکال پیچیده مورد توجه هستند. با این حال، فشار دست و ناهماهنگی حرکت اغلب منجر به پرداخت ناهموار و خراشهای سطحی، به خصوص روی فولاد ضد زنگ میشود.
برسهای سیمی
برسهای سیمی برای خراشهای جزئی و بقایای رنگ مؤثر هستند، اما تماس موهای برس میتواند به سطح آسیب برساند و ذرات جاافتاده ممکن است اکسید شوند و ظاهر و دوام را به خطر بیندازند.
سندرز تسمهای
سنبادههای تسمهای استاندارد سرعت بالایی دارند، اما نرخ تغذیه نامناسب، فشار بیش از حد یا تسمههای ساینده نامناسب میتوانند به سرعت به سطوح صاف ورق آسیب بزنند یا مواد زیادی را از بین ببرند.
برای صنایعی که به پرداختهای بیعیب و نقص نیاز دارند، روشهای سنتی عموماً مراحل اضافی - پرداخت، غیرفعالسازی یا حتی دوبارهکاری پرهزینه - را الزامی میکنند.
پلیسهگیری در مقابل گرد کردن لبه: تفاوتها
دبر زدایی
دبر زدایی برآمدگیهای تیز یا بیرونزده را از لبههای برشخورده، سوراخشده یا برشخورده حذف میکند و ایمنی و مونتاژ کاربردی را تضمین میکند. هدف: لبههایی که دستها را نبرند و هیچ ذرهی شلی مزاحم کار نباشد.
گرد کردن لبه
گرد کردن لبه این کار، پلیسهگیری را بیشتر میکند. این کار یک شعاع صاف و منظم - اغلب ۲ میلیمتر - در اطراف محیط قطعه تشکیل میدهد. این کار چسبندگی پوشش را بهبود میبخشد، خطر خوردگی را کاهش میدهد و ظاهر و ایمنی را افزایش میدهد.
برای صنایعی مانند تجهیزات آشپزخانه و پنلهای لوازم خانگی، گرد کردن لبهها یک الزام استاندارد است - نه فقط برای ایمنی، بلکه برای جذابیت بصری و دوام.
کارگاههای مدرن به طور فزایندهای از دستگاههای مخصوص گرد کردن لبه استفاده میکنند تا به نتایج ثابت و بدون خراش دست یابند.
ماشینهای گردکننده لبه: متحولکننده کیفیت
- شعاع لبه ثابت: ماشینها، گرد کردن لبهها را به صورت تکرارپذیر در دستههای مختلف ارائه میدهند.
- عمل سایشی هدفمند: تنظیمات تضمین میکنند که فقط لبهها - نه سطوح صاف - تحت تأثیر قرار میگیرند.
- پیشگیری از خراش: سایش هدایتشده از سطح ورق محافظت میکند.
- راندمان تولید: پاسهای خودکار از کار دستی پیشی میگیرند و زیباییشناسی یکنواختی را به ارمغان میآورند.
دستگاههایی مانند سیستمهای پلیسهگیری از جنس استیل ضد زنگ و سیستمهای گرد کردن لبه، امکان عملیات «یک مرحلهای» را فراهم میکنند - حذف پلیسهها و دستیابی به لبههای شعاعی با ظاهری دلپذیر با حداقل خطر.
انتخاب دانهبندی تسمه ساینده مناسب برای فولاد ضد زنگ
| محدوده دانهبندی | برنامه |
|---|---|
| ۶۰–۸۰ | حذف پلیسههای سنگین؛ اولین مرحله پس از برش یا پانچ لیزری. برای جلوگیری از شیاردار شدن، میزان تغذیه و فشار را کنترل کنید. |
| ۱۲۰–۱۸۰ | پلیسهگیری استاندارد و گرد کردن اولیه لبه؛ بین حذف مواد و کیفیت سطح تعادل برقرار میکند. |
| ۲۲۰–۳۲۰ | پرداخت ظریف برای سطوح قابل مشاهده؛ شعاع صاف و صیقلی بدون خراشهای درشت ایجاد میکند. |
برای نتایج بهینه از یک رویکرد متوالی (درشت → متوسط → ریز) استفاده کنید. ترکیب مناسب تسمه - اکسید آلومینیوم، زیرکونیا یا سایندههای سرامیکی - و طرحهای به حداقل رساندن گرما برای فولاد ضد زنگ بسیار مهم هستند.
توالی تسمهها را برای هر کار مستند کنید تا تکرارپذیری تضمین شود و آزمون و خطا در تولید کاهش یابد.
ماشینهای پلیسهگیری خشک در مقابل ماشینهای پلیسهگیری مرطوب: آنچه باید بدانید
خشک کنید ماشین آلات سوراخ کردن
- بدون نیاز به مایع خنککننده کار میکند - نیاز به نگهداری کمتر، بدون نیاز به دفع مایع.
- ایدهآل برای بسیاری از کارهای مربوط به فولاد ضد زنگ در صورتی که امکان مکش گرد و غبار وجود داشته باشد.
- هزینه سرمایه گذاری کمتر، استقرار سریعتر در اکثر کارگاه ها.
ماشین آلات دبرگیر مرطوب
- از مایع خنککننده یا روانکننده استفاده کنید؛ گرما و گرد و غبار را کاهش دهید.
- ایجاد سطوح صافتر و کاهش خطر تغییر رنگ.
- نیاز به مدیریت سیال و نگهداری پیچیدهتر.
بر اساس حجم تولید، الزامات پرداخت سطح و زیرساخت کارگاه انتخاب کنید. هر دو نوع خشک و تر میتوانند با کنترل فرآیند مناسب، نتایج بدون خراشی را به دست آورند.
کدهای مدل ماشین آلات ADV توضیح داده شده است
- اعداد عرض (مثلاً 300/1000/1500): حداکثر اندازه پردازش را مشخص کنید.
- عرض: سیستم مرطوب (مثلاً مدلهای RW).
- س: پیکربندی تسمه سنباده پهن.
- ر: غلتک یا مرحله چرخشی.
مثالهای تفکیکی:
- سری ۵۰۸ RW: سیستم خشک با تسمه پهن و غلتک برای پرداخت نهایی پنل.
- ۱۰۰۰ RR: سیستم غلتک مرطوب، ایدهآل برای ورقهای ضد زنگ و پرداختهای درجه یک.
- ۱۵۰۰ روپیه: خطوط عریض و با ظرفیت بالا برای تولید پنلهای بزرگ.
میتوان چندین ایستگاه را طوری پیکربندی کرد که حذف کامل پلیسه، گرد کردن لبهها و پرداخت دقیق را با هم ترکیب کنند و نتایج یکپارچه و خودکار ارائه دهند.
نکات کاربردی برای پلیسهگیری بدون خراش
- سطوح را محکم ببندید و محافظت کنید: از وسایل یا محافظهایی استفاده کنید که تسمهها فقط با لبهها تماس داشته باشند.
- توالی ساینده: در یک گردش کار کنترلشده، از درشت به ریز حرکت کنید.
- تنظیم فشار و تغذیه: تغذیه آهستهتر و فشار مناسب، شعاعهای هموارتر و ردپای کمتری را ایجاد میکند.
- شیمی کمربند را انتخاب کنید: سایندههایی را انتخاب کنید که برای فولاد ضد زنگ مهندسی شدهاند - مقاوم در برابر بارگذاری و گرما.
- فرآوری مرطوب برای حجمهای بالا: ظاهر را بهبود میبخشد و خطر گرمازدگی را کاهش میدهد.
- قطعات واقعی را آزمایش کنید: همیشه ماشینها و توالی تسمهها را روی قطعات تولیدی اعتبارسنجی کنید - هندسه سوراخ، فلنجها و ثبات شعاع مهم هستند.
نتیجه گیری
دستیابی به لبههای بدون پلیسه و خراش روی فولاد ضد زنگ به چیزی بیش از مهارت اپراتور نیاز دارد - این امر مستلزم ماشینآلات مهندسیشده، انتخاب صحیح ساینده و نظم در فرآیند است. روشهای دستی ممکن است برای حجم کم کافی باشد، اما برای کیفیت ظاهری ثابت، روشهای مدرن سیستمهای گرد کردن لبه و پلیسهگیری ضروری هستند.
با تعیین توالی مواد ساینده، انتخاب دستگاه مناسب (خشک یا مرطوب) و محافظت از سطوح صاف، تولیدکنندگان به بهرهوری بالاتر، کاهش پسپردازش و ارزش محصول برتر دست مییابند. برای کسانی که به دنبال راهحلهای جدید پلیسهگیری هستند، آزمایشهای آزمایشی و تنظیمات مستند، کلید نتایج تکرارپذیر و با کیفیت بالا هستند.
نکته کلیدی: روی تجهیزات و فرآیند مناسب سرمایهگذاری کنید - قطعات استیل ضد زنگ شما هم از نظر عملکرد و هم از نظر ظاهری متمایز خواهند بود.