

إزالة النتوءات من الفولاذ المقاوم للصدأ دون خدش: أساليب الخبراء واختيار الآلات
20 مارس 2026
لماذا يتعرض الفولاذ المقاوم للصدأ للخدش بسهولة أثناء عملية إزالة النتوءات؟
- حساسية السطح: تتطلب الأسطح المكشوفة للفولاذ المقاوم للصدأ تشطيبًا لا تشوبه شائبة؛ فأي خدش يكون مرئيًا على الفور.
- أشواك حادة: تُنتج عمليات القطع نتوءات صلبة وغير متساوية تتطلب إزالة دقيقة - فالتقنية السيئة تُخدش الأسطح الزخرفية بسرعة.
- مواد كاشطة غير مناسبة: إن استخدام الأحزمة الخشنة أو المواد الكيميائية غير المناسبة يترك علامات عميقة وقبيحة.
- التباين البشري: تؤدي عملية إزالة النتوءات اليدوية إلى نتائج غير متناسقة وزيادة خطر ظهور "خدوش" مصقولة.
إن استخدام الأدوات أو التقنيات غير المناسبة يعني المزيد من التلميع، وأوقات دورة أطول، وتكاليف أعلى للمتاجر التي تهدف إلى تحقيق معايير جودة عالية.
طرق إزالة النتوءات الشائعة ومخاطرها
الطحن اليدوي
تُفضّل آلات التجليخ اليدوية وعجلات الصنفرة للكميات الصغيرة والأشكال المعقدة. ومع ذلك، فإن ضغط اليد وعدم انتظام الحركة غالباً ما يؤديان إلى تشطيبات غير متساوية وخدوش سطحية، خاصة على الفولاذ المقاوم للصدأ.
فرش سلكية
تعتبر الفرش السلكية فعالة لإزالة النتوءات الخفيفة وبقايا الطلاء، ولكن ملامسة الشعيرات قد تخدش السطح، وقد تتأكسد الجزيئات العالقة، مما يؤثر على المظهر والمتانة.
صنفرة الحزام
توفر آلات الصنفرة الشريطية القياسية السرعة، ولكن معدلات التغذية غير المناسبة أو الضغط المفرط أو اختيار أحزمة الصنفرة بشكل سيئ يمكن أن تتسبب بسرعة في تلف أسطح الألواح المسطحة أو إزالة الكثير من المواد.
بالنسبة للصناعات التي تتطلب تشطيبات خالية من العيوب، فإن الطرق التقليدية تفرض عمومًا خطوات إضافية - التلميع، أو التخميل، أو حتى إعادة العمل المكلفة.
إزالة النتوءات مقابل تقريب الحواف: الفروقات
إزالة الأزيز
إزالة الأزيز يزيل هذا الجهاز النتوءات الحادة أو البارزة من الحواف المقطوعة أو المثقوبة أو المشذبة، مما يضمن السلامة وسهولة التركيب. الهدف: حواف لا تجرح اليدين، وخالية من أي جزيئات سائبة قد تعيق العمل.
تقريب الحافة
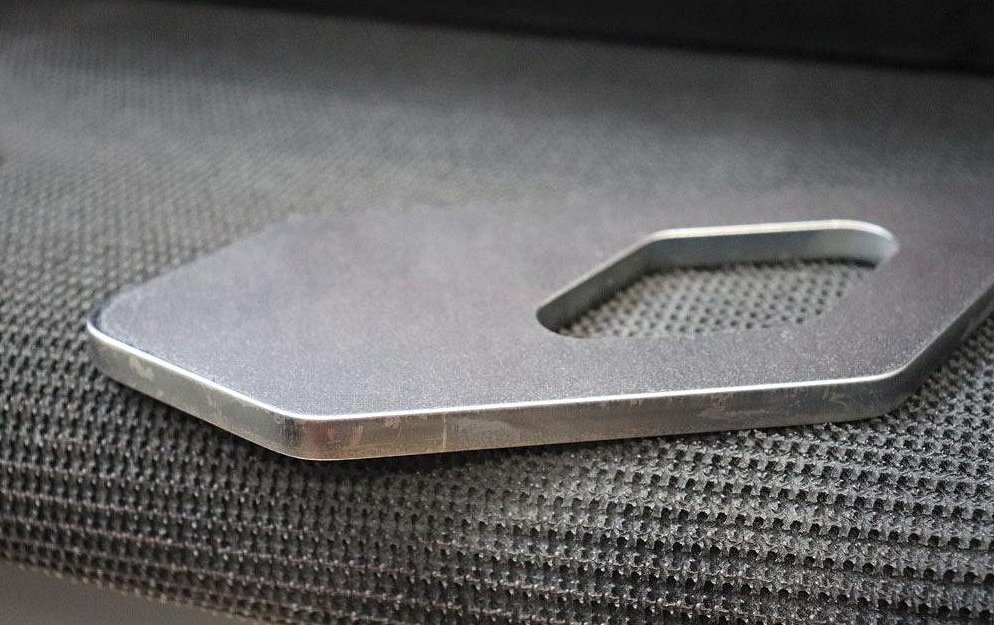
تقريب الحافة تُطوّر هذه العملية عملية إزالة النتوءات، حيث تُشكّل انحناءً ناعماً ومنتظماً - غالباً ما يكون قطره 2 مم - حول محيط القطعة. وهذا يُحسّن من التصاق الطلاء، ويُقلّل من خطر التآكل، ويُعزّز المظهر والسلامة.
بالنسبة للصناعات مثل معدات المطابخ وألواح الأجهزة، يعتبر تقريب الحواف مطلباً قياسياً - ليس فقط من أجل السلامة، ولكن أيضاً من أجل المظهر الجذاب والمتانة.
تتجه المتاجر الحديثة بشكل متزايد إلى استخدام آلات تقريب الحواف المخصصة لتحقيق نتائج متسقة وخالية من الخدوش.
آلات تقريب الحواف: تحسين الجودة
- أنصاف أقطار حواف ثابتة: توفر الآلات تقريبًا متكررًا للحواف عبر الدفعات.
- تأثير كاشط موجه: تضمن الإعدادات أن تتأثر الحواف فقط - وليس الأسطح المستوية.
- منع الخدوش: يحمي التلامس الكاشط الموجه سطح الصفيحة.
- كفاءة الإنتاج: تتفوق عمليات الإنتاج الآلية على العمل اليدوي وتنتج جماليات موحدة.
تتيح آلات مثل أنظمة إزالة النتوءات وتقريب الحواف المصنوعة من الفولاذ المقاوم للصدأ إجراء عمليات المعالجة "بخطوة واحدة" - إزالة النتوءات وتحقيق حواف دائرية مرضية بصريًا بأقل قدر من المخاطر.
اختيار درجة خشونة حزام الصنفرة المناسبة للفولاذ المقاوم للصدأ
| نطاق الحصى | التطبيق |
|---|---|
| 60–80 | إزالة النتوءات الكبيرة؛ المرحلة الأولى بعد القطع بالليزر أو التثقيب. تحكم في التغذية والضغط لتجنب الخدش. |
| 120–180 | عملية إزالة النتوءات القياسية وتقريب الحواف الأولية؛ توازن بين إزالة المواد وجودة السطح. |
| 220–320 | تشطيب دقيق للأسطح الظاهرة؛ ينتج عنه نصف قطر ناعم ومصقول بدون خدوش خشنة. |
استخدم أسلوبًا متسلسلًا (خشن ← متوسط ← ناعم) للحصول على أفضل النتائج. يُعدّ اختيار تركيبة الحزام المناسبة - أكسيد الألومنيوم، أو الزركونيا، أو المواد الكاشطة الخزفية - وتصميمات تقليل الحرارة أمرًا بالغ الأهمية للفولاذ المقاوم للصدأ.
قم بتوثيق تسلسلات الأحزمة لكل مهمة لضمان التكرار وتقليل التجربة والخطأ في الإنتاج.
آلات إزالة النتوءات الجافة مقابل الرطبة: ما تحتاج إلى معرفته
جاف آلات إزالة النتوءات
- يعمل بدون سائل تبريد - صيانة أقل، ولا توجد متطلبات للتخلص من السوائل.
- مثالي للعديد من أعمال الفولاذ المقاوم للصدأ إذا تم التحكم في شفط الغبار.
- انخفاض تكلفة رأس المال، وسرعة أكبر في الانتشار في معظم المتاجر.
آلات إزالة النتوءات الرطبة
- استخدم سائل التبريد أو مواد التشحيم؛ قلل الحرارة والغبار.
- إنتاج أسطح أكثر نعومة وتقليل خطر تغير اللون.
- يتطلب الأمر إدارة السوائل وصيانة أكثر تعقيداً.
اختر بناءً على حجم الإنتاج، ومتطلبات تشطيب السطح، وبنية ورشة العمل. يمكن لكل من النوعين الجاف والرطب تحقيق نتائج خالية من الخدوش مع التحكم الصحيح في العملية.
شرح رموز طرازات آلات ADV
- أرقام العرض (على سبيل المثال، 300/1000/1500): حدد الحد الأقصى لحجم المعالجة.
- W: نظام رطب (مثل طرازات RW).
- S: تصميم حزام الصنفرة العريض.
- R: منصة دوارة أو أسطوانية.
أمثلة على التحليلات التفصيلية:
- سلسلة 508 RW: نظام تجفيف مزود بحزام عريض وبكرة لتشطيب الألواح.
- 1000 RR: نظام بكرات رطبة مثالي للصفائح المصنوعة من الفولاذ المقاوم للصدأ والتشطيبات عالية الجودة.
- 1500 روبية: خطوط إنتاج واسعة وعالية السعة لإنتاج الألواح الكبيرة.
يمكن تهيئة محطات متعددة لدمج إزالة النتوءات الكبيرة، وتقريب الحواف، والتشطيب الدقيق - مما يوفر نتائج متكاملة وآلية.
نصائح عملية لإزالة النتوءات دون خدش
- قم بتثبيت الأسطح وحمايتها: استخدم أدوات تثبيت أو واقيات بحيث لا تلامس الأحزمة إلا الحواف.
- تسلسل الكشط: انتقل من الخشن إلى الدقيق في سير عمل مُتحكم به.
- اضبط التغذية والضغط: تؤدي التغذية البطيئة والضغط المناسب إلى الحصول على أنصاف أقطار أكثر سلاسة وتقليل العلامات.
- اختر التركيب الكيميائي للحزام: اختر مواد كاشطة مصممة خصيصًا للفولاذ المقاوم للصدأ - مقاومة للتراكم والحرارة.
- المعالجة الرطبة للأحجام الكبيرة: يحسّن المظهر ويقلل من خطر التعرض للحرارة.
- اختبار الأجزاء الحقيقية: تحقق دائمًا من صحة الآلات وتسلسلات الأحزمة على أجزاء الإنتاج - هندسة الثقوب، والشفاه، وتناسق نصف القطر أمور مهمة.
الخاتمة
يتطلب الحصول على حواف ناعمة وخالية من النتوءات والخدوش على الفولاذ المقاوم للصدأ أكثر من مجرد مهارة المشغل، فهو يتطلب آلات مصممة هندسيًا بدقة، واختيارًا صحيحًا للمواد الكاشطة، وانضباطًا في عملية التصنيع. قد تكفي الطرق اليدوية للكميات الصغيرة، ولكن للحصول على جودة تجميلية متسقة، فإن الآلات الحديثة أنظمة تقريب الحواف وإزالة النتوءات ضرورية.
من خلال ترتيب المواد الكاشطة، واختيار الآلة المناسبة (جافة أو رطبة)، وحماية الأسطح المستوية، يحقق المصنّعون إنتاجية أعلى، ويقللون من عمليات المعالجة اللاحقة، ويرفعون قيمة المنتج. بالنسبة لمن يفكرون في حلول جديدة لإزالة النتوءات، تُعدّ التجارب الأولية والإعدادات الموثقة أساسية للحصول على نتائج عالية الجودة وقابلة للتكرار.
الخلاصة الرئيسية: استثمر في المعدات والعمليات المناسبة - ستتميز قطع الفولاذ المقاوم للصدأ الخاصة بك من حيث الأداء والمظهر.