


ステンレス鋼のバリ取り(傷をつけずに):専門的な方法と機械の選定
2026年3月20日
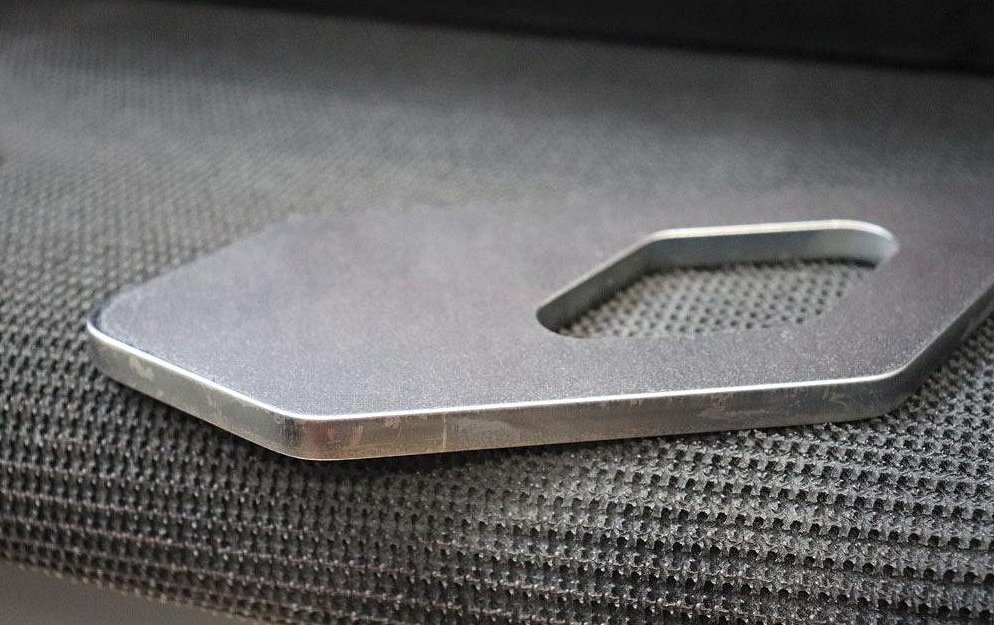
ステンレス鋼がバリ取り時に傷つきやすい理由
- 表面感度: ステンレス鋼の表面は、完璧な仕上げが求められる。わずかな傷でもすぐに目立ってしまうからだ。
- 攻撃的なバリ: 切削作業では、硬くて不均一なバリが発生するため、慎重に除去する必要がある。不適切な技術を用いると、装飾面をすぐに傷つけてしまう。
- 不適切な研磨剤: 粗いベルトや不適切な洗剤を使用すると、深く目立つ傷が残ります。
- 人間の多様性: 手作業によるバリ取りは、結果にばらつきが生じやすく、研磨による「傷」が発生するリスクが高まります。
不適切な工具や技術は、高品質基準を目指す工場にとって、研磨作業の増加、サイクルタイムの延長、そしてコスト増につながる。
一般的なバリ取り方法とその落とし穴
手動研磨
手持ち式グラインダーやフラップホイールは、少量生産や複雑な形状の加工に適しています。しかし、手作業による圧力や動作のばらつきにより、特にステンレス鋼の場合、仕上がりのムラや表面の傷が生じやすくなります。
ワイヤーブラシ
ワイヤーブラシは軽いバリや塗料の残留物を取り除くのに効果的ですが、毛先が表面に接触すると傷がつく可能性があり、埋め込まれた粒子が酸化して外観や耐久性を損なうことがあります。
ベルトサンダー
標準的なベルトサンダーは高速研磨が可能ですが、送り速度が不適切だったり、圧力が強すぎたり、研磨ベルトの選択が間違っていたりすると、平らな板材の表面をすぐに損傷したり、材料を削りすぎたりする可能性があります。
完璧な仕上がりが求められる業界では、従来の方法では研磨、不動態化処理、あるいは高額な再加工といった追加工程が必要となるのが一般的だ。
バリ取りとエッジ丸め:違い
デバリング
デバリング 切断、打ち抜き、せん断加工されたエッジから鋭利なバリや突出したバリを除去し、安全かつスムーズな組み立てを実現します。目標は、手を切ることのないエッジと、作業を妨げるような遊離粒子がない状態にすることです。
エッジの丸め
エッジ・ラウンド バリ取りをさらに進化させた技術です。部品の外周に滑らかで均一な半径(多くの場合2mm)を形成します。これにより、塗膜の密着性が向上し、腐食リスクが低減され、外観と安全性が向上します。
厨房機器や家電パネルなどの業界では、エッジの丸み加工は標準的な要件であり、安全性だけでなく、見た目の美しさや耐久性のためにも必要となる。
現代の工場では、傷のない均一な仕上がりを実現するために、専用のエッジ丸め機を導入するケースが増えている。
エッジ丸め加工機:品質を変革する
- 一貫したエッジ半径: 機械は、バッチごとに再現性の高いエッジ丸め加工を実現します。
- 的を絞った研磨作用: 設定により、平面ではなくエッジ部分のみが影響を受けるようになります。
- 傷防止: ガイド付き研磨材の接触により、シートの表面を保護します。
- 生産効率: 自動化された工程は手作業を凌駕し、均一な仕上がりを実現する。
ステンレス鋼のバリ取りやエッジ丸め加工システムなどの機械を使用することで、「ワンパス」処理が可能になり、最小限のリスクでバリを除去し、見た目に美しい丸みを帯びたエッジを実現できます。
ステンレス鋼に適した研磨ベルトの粒度の選び方
| 粒度範囲 | 申し込み |
|---|---|
| 60~80 | 重度のバリ取り。レーザー切断またはパンチング後の最初の工程。 削り込みを防ぐため、送り速度と圧力を調整してください。 |
| 120~180 | 標準的なバリ取りと初期エッジ丸め処理。材料除去量と表面品質のバランスを取る。 |
| 220~320 | 目に見える表面の精密な仕上げ。粗い傷を残さずに、滑らかで洗練された曲面を実現します。 |
最適な結果を得るには、粗目→中目→細目という順序で研磨材を使用してください。ステンレス鋼の研磨には、適切なベルト組成(酸化アルミニウム、ジルコニア、またはセラミック研磨材)と、発熱を最小限に抑える設計が不可欠です。
生産における再現性を確保し、試行錯誤を減らすために、各作業のベルトコンベアの順番を文書化する。
乾式バリ取り機と湿式バリ取り機:知っておくべきこと
ドライ バリ取り機
- 冷却液不要で運転可能 ― メンテナンスの手間が少なく、廃液処理も不要。
- 粉塵対策が適切に行われれば、多くのステンレス鋼加工に最適です。
- 初期投資コストが低く、ほとんどの店舗で迅速な導入が可能。
湿式バリ取り機
- 冷却剤または潤滑剤を使用し、熱と埃を低減してください。
- より滑らかな表面仕上げを実現し、変色のリスクを低減します。
- 流体管理とより複雑なメンテナンスが必要となる。
生産量、表面仕上げの要件、および工場設備に基づいて選択してください。適切な工程管理を行えば、乾式と湿式のどちらのタイプでも傷のない仕上がりを実現できます。
ADV Machineryのモデルコードの説明
- 幅の数値(例:300/1000/1500): 最大処理サイズを指定してください。
- W: 湿式システム(例:RWモデル)。
- S: 幅広の研磨ベルト構成。
- R: ローラー式または回転式ステージ。
内訳例:
- 508 RWシリーズ: パネル仕上げ用の幅広ベルトとローラーを備えた乾式システム。
- 1000 RR: ステンレス鋼板や最高級仕上げに最適な湿式ローラーシステム。
- 1500RS: 大型パネル生産向けの、幅広く高容量な生産ライン。
複数のステーションを組み合わせることで、重度のバリ取り、エッジの丸め、および精密仕上げを統合し、自動化された結果を実現できます。
傷をつけずにバリ取りをするための実践的なヒント
- 表面を固定して保護する: ベルトが端面のみに接触するように、固定具またはシールドを使用してください。
- 研磨順序: 管理されたワークフローに従って、粗い部分から細かい部分へと進めていく。
- 供給量と圧力を調整する: 送り速度を遅くし、適切な圧力をかけることで、より滑らかな曲率半径が得られ、マーキングも最小限に抑えられます。
- ベルトの化学組成を選択してください: ステンレス鋼用に設計された研磨材を選びましょう。目詰まりや熱に強いものが適しています。
- 大量生産向けの湿式処理: 見た目を改善し、熱リスクを軽減します。
- 実際の部品をテストする: 必ず生産部品上で機械とベルトのシーケンスを検証してください。穴の形状、フランジ、半径の一貫性が重要になります。
結論
ステンレス鋼のバリや傷のないエッジを実現するには、作業者のスキルだけでなく、精巧に設計された機械、適切な研磨材の選択、そして工程管理が不可欠です。少量生産であれば手作業でも十分かもしれませんが、一貫した外観品質を実現するには、最新の技術が必要です。 エッジ丸めおよびバリ取りシステム 不可欠です。
研磨材の順序を適切に設定し、適切な機械(乾式または湿式)を選択し、平面を保護することで、製造業者は生産性の向上、後処理の削減、そして製品価値の向上を実現できます。新しいバリ取りソリューションを検討している企業にとって、試運転と設定の記録は、再現性の高い高品質な結果を得るための鍵となります。
重要なポイント: 適切な設備と工程に投資すれば、ステンレス鋼部品は性能と外観の両面で際立つものとなるでしょう。