

Удаление заусенцев с листового металла, вырезанного лазером: как выбрать правильный метод и станок.
30 октября 2026 г.
Как выбрать правильный метод и оборудование
Краткий ответ: Детали, вырезанные лазером, почти всегда нуждаются в финишной обработке. Небольшие детали, изготавливаемые в больших объемах, обычно обрабатываются в вибрационной барабанной машине. Плоские детали и панели обрабатываются щеткой или широколенточной машиной. машина для снятия заусенцевДетали с жесткими допусками и сложной формой могут оправдать лазерную зачистку. При серийном производстве автоматизированный станок окупается за счет стабильности и сокращения трудозатрат.
Почему чистая лазерная резка до сих пор не доведена до совершенства
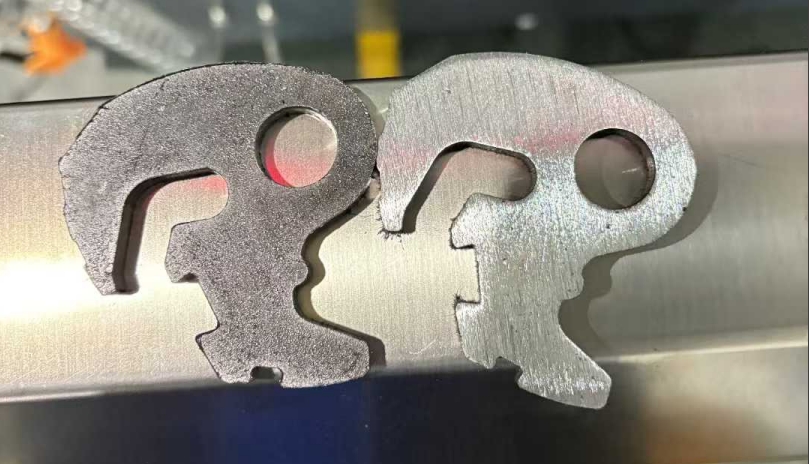
Лазер оставляет аккуратный край, но «аккуратный» — это не то же самое, что «готовность». В зависимости от газа для резки, скорости, материала и толщины, в результате может получиться следующее:
- Беррс: небольшие выступающие металлические выступы вдоль разреза
- Шлак и шлак: расплавленный металл, который затвердел с обратной стороны
- Окись: Твёрдый тёмный слой, часто образующийся при использовании кислорода в качестве вспомогательного газа.
- Острота лезвия: Даже идеально ровный разрез достаточно острый, чтобы порезать перчатку.
Каждая из них доставляет свои проблемы. Острые края травмируют людей и перегрызают кабели. Шлак и оксиды ухудшают адгезию покрытия. Заусенцы портят подгонку деталей и сварные швы. Ничто из этого не является чисто косметическим дефектом.
Прежде чем покупать станок, изучите характеристики своих жерновов.
Оборудование закупается для устранения конкретной неисправности, поэтому сначала определите свою.
| Дефект | Что является причиной этого? | Что это разрушает |
|---|---|---|
| Прорывной стержень | В процессе резки материал срезается неравномерно. | Безопасность при обращении, покрытие для сцепления |
| Заусенец или отрывной стержень | Материал деформируется или рвется по краям. | Точность подгонки и однородность поверхности. |
| Шлак / брызги | Расплавленный металл замерзает по краям или снизу. | Качество отделки, покрытие |
| Оксидный слой | Окисляющий вспомогательный газ | Адгезия покрытий, сварка |
| Острые углы | Такова природа обрезанного края. | Безопасность, покрытие лакокрасочным покрытием |
Если в вашей мастерской в основном обрабатываются легкие заусенцы, вам потребуется совсем другое оборудование, чем в мастерской, где приходится бороться с тяжелыми шлаками.
Основные методы удаления заусенцев, сравнение.
Ручное управление (напильники, шлифовальные станки, абразивные круги). Подходит для прототипов и единичных экземпляров, и единственный вариант для труднодоступных мест. Проблемы начинаются при больших объемах: это медленно, результаты варьируются от человека к человеку, и руки болят.
Вибрационная или галтовочная отделка. Детали и абразивный материал вибрируют вместе в ванне. Это позволяет обрабатывать множество мелких и средних деталей одновременно, достигать отверстий и внутренних кромок, а также снижает стоимость обработки одной детали. Однако для больших плоских панелей это не лучший вариант, и контроль над формой кромки становится менее точным.
Широколенточные станки. Плоские детали проходят под абразивной лентой, которая счищает заусенцы и обрабатывает кромки. Это мощный инструмент для обработки листового металла и плит.
Роторно-щеточные машины. Проволочные, нейлоновые или абразивные щетки очищают кромки и поверхности. Они удаляют заусенцы, скругляют края и очищают от окислов и шлаковых отложений. В целом, хорошо подходят для обработки листового металла.
Лазерная зачистка. Сфокусированный луч расплавляет или испаряет заусенец и позволяет восстановить гладкий профиль кромки. Это обеспечивает точность и очень низкое механическое напряжение, что подходит для сложных деталей с жесткими допусками. Недостатки заключаются в стоимости, необходимости специализированного оборудования, меньшей производительности по сравнению с массовой обработкой и проблемах с образованием большого количества шлака.
Объединенные линии. Во многих цехах этапы обработки выполняются последовательно, например, сначала закругление кромок щеткой, затем финишная обработка ленточной шлифовальной машиной, а затем галтовка. За один проход через многопозиционный станок можно снять заусенцы, закруглить кромки, удалить оксиды и завершить обработку поверхности.
Подберите метод, соответствующий вашим деталям.
- Мелкие детали, большой объем: вибрационная или барабанная отделка
- Плоские листы и большие панели: широколенточные или щеточные машины
- Множество прорезей и отверстий: вибрационная, щеточная или лазерная зачистка
- Сталь и нержавеющая сталь: И щетка, и ремень — оба варианта хороши.
- Алюминий и мягкие металлы: Используйте более мягкие абразивы и контролируемый процесс, поскольку тонкий или мягкий лист легко перешлифовать или деформировать.
- Жесткие допуски, минимальные деформации: лазерная зачистка
- Прототипы и небольшие партии: ручной или вибрационный
- Средние и крупные производственные партии: автоматизированная линия для снятия заусенцев
Закругление кромок — это отдельное требование.
Удаление заусенцев — это снятие материала. Закругление кромки — это придание ей заданного радиуса. Эти две операции частично совпадают, но это не одна и та же работа.
Закругление имеет первостепенное значение при нанесении покрытия на детали. Краска и порошковая краска отслаиваются от острых углов, оставляя на них тонкий слой, именно там начинается коррозия. Закругленный край обеспечивает равномерное покрытие. R2 — широко используемый в Европе стандарт безопасности и адгезии порошковой краски, хотя правильный радиус зависит от отрасли и назначения детали. Если это требуется по спецификации заказчика, убедитесь, что ваша машина может обеспечить его стабильное и равномерное покрытие.
Практический рабочий процесс
- Детали вырезаны лазером.
- Проверьте наличие заусенцев, шлака и оксидов.
- Снимите заусенцы и закруглите края, используя метод, подходящий для данной детали.
- При необходимости выполните финишную обработку поверхности (удаление оксидов, выравнивание для нанесения покрытия или сварки).
- Ещё раз проверьте кромки на отсутствие заусенцев, качество отделки и размеры.
- Нанести покрытие, сварить или собрать.
Пропуск второй проверки — это ошибка, которая обходится дороже всего. Остатки шлака или оксида обычно проявляются в виде дефектов покрытия или некачественной сварки, спустя долгое время после того, как деталь покинула ваш склад.
Почему производственные цеха переходят на автоматизированное оборудование?
- Повторяемость: Десятитысячная часть имеет тот же край, что и первая.
- Труд: На шлифовальных станках один оператор и станок заменяют нескольких человек.
- Безопасность: Меньше контакта рук с острыми деталями, пылью и стружкой.
- Гибкость: Современные станки сочетают в себе щетки, абразивные ленты, вакуум и магнитное зажимание заготовок, поэтому один станок может обрабатывать множество типов деталей.
- Качество отделки: Вы поставляете детали без заусенцев, с закругленными краями, готовые к нанесению покрытия, а не просто "достаточно хорошие".
Ошибки, которых следует избегать
- Использование ручной зачистки для обеспечения объемов производства.
- Использование абразивных материалов или оборудования, не подходящего для данного материала, особенно при работе с алюминием и тонким листовым металлом.
- Пропуск проверки после удаления заусенцев
- Перед сваркой или нанесением покрытия шероховатость кромок не учитывается.
Какие вопросы следует задать перед покупкой?
Перед тем как обращаться к поставщику оборудования, подготовьте следующие ответы:
- Какой материал и какой диапазон толщины вы используете для резки?
- Проблема заключается в легких пригораниях, тяжелом шлаке или оксидах?
- Какая у вас самая большая и самая маленькая деталь?
- Сколько деталей за смену?
- Вам нужен определенный радиус скругления краев?
- Что произойдет дальше: порошковая покраска, краска, сварка или сборка?
Поставщик, который не может дать конкретных ответов после того, как вы их предоставите, — не тот, кто вам нужен. Прежде чем заключать договор, попросите провести собственные испытания образцов деталей.
Часто задаваемые вопросы
Зачем нужна зачистка заусенцев у деталей, вырезанных лазером?
Лазерная резка может оставлять микрозаусенцы, оксиды и острые кромки. Их удаление делает детали более безопасными в обращении, улучшает сцепление покрытий и обеспечивает точность сборки.
В чём разница между снятием заусенцев и закруглением кромок?
Удаление заусенцев позволяет избавиться от нежелательного материала. Закругление кромки придает ей заданный радиус, что повышает безопасность и адгезию покрытия.
Может ли ручная зачистка заусенцев заменить станок?
Для очень небольших партий — да. Для больших объемов производства это медленно и нестабильно, и многое зависит от того, кто этим занимается.
Какой метод лучше всего подходит для лазерной резки нержавеющей стали?
В зависимости от толщины и требуемой степени шлифовки можно использовать вращающиеся щетки или широколенточную шлифовальную машинку.
Как удалить толстый слой шлака с деталей, вырезанных плазменной резкой?
Для удаления тяжелого шлака сначала требуется агрессивная механическая обработка, как правило, с помощью шлакодробилки или системы барабанного прессования высокого давления, после чего следует вторичная финишная обработка.
Почему необходимо удалять оксиды?
Оксид образуется, когда кислород используется в качестве режущего газа. Он оставляет твердый, хрупкий краевой слой, который мешает нанесению покрытий, сварке и финишной обработке поверхности.
Помогает ли закругление кромок порошковой покраске?
Да. Закругленные края позволяют покрытию распределяться равномерно, что повышает коррозионную стойкость и уменьшает количество тонких участков на углах.
Может ли одна машина справиться с заусенцами, шлаком и финишной обработкой?
Многопозиционные машины с барабанными головками, щетками и абразивными лентами могут обрабатывать несколько таких участков за один проход.