

レーザーカットされた板金のバリ取り:適切な方法と機械の選び方
2026年10月30日
適切な方法と機械の選び方
簡潔な答え: レーザーカットされた部品は、ほぼ必ず仕上げ加工が必要です。少量生産の部品は通常、振動研磨機で処理されます。平らな部品やパネルは、ブラシ研磨機またはワイドベルト研磨機で処理されます。 バリ取り機厳しい公差や複雑な形状を持つ部品には、レーザーバリ取りが有効な場合があります。量産体制であれば、自動化された機械は、品質の安定性と人件費の削減という点で、投資に見合うだけの価値があります。
きれいなレーザーカットがまだ完了していない理由
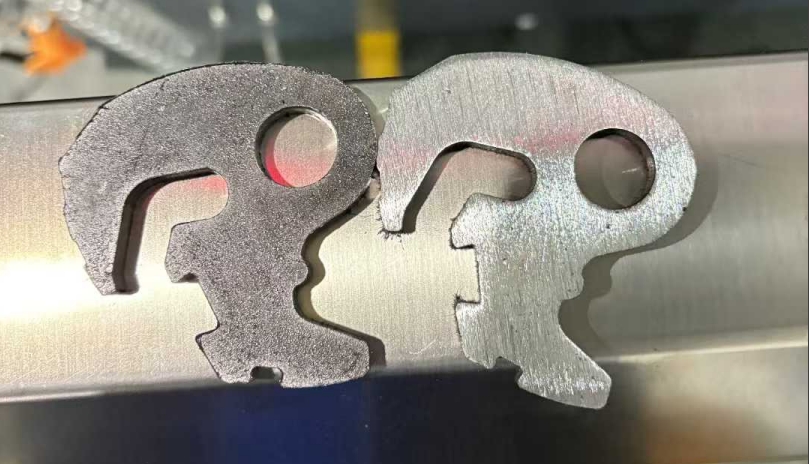
レーザーはきれいに見える切断面を残しますが、「きれいに見える」ことは「準備完了」とは異なります。切断ガス、速度、材料、厚さによっては、次のような結果になる可能性があります。
- バリ: 切り口に沿って小さな金属の隆起部がある
- スラグとドロス: 下側で再凝固した溶融金属
- 酸化物: 酸素が補助ガスとして用いられる場合によく見られる、硬くて暗い層。
- 鋭利な刃先: 完璧なカットでも手袋を切り裂くほど鋭い
それぞれが異なる問題を引き起こす。鋭利なエッジは人を傷つけ、ケーブルを食い荒らす。スラグや酸化物はコーティングの密着性を損ない、バリは接合部や溶接継ぎ目を歪める。どれも見た目の問題ではない。
機械を購入する前に、バリ取り機についてよく知っておきましょう。
機械は特定の不具合を解決するために購入されるものなので、まずは自分の機械の不具合を特定しましょう。
| 欠陥 | 原因は何ですか? | それが台無しにするもの |
|---|---|---|
| ブレイクアウトバー | 切断中に材料が不均一にせん断される | 取り扱い安全性、コーティンググリップ |
| ロールオーバーまたは引き裂きバリ | 端の部分が変形したり破れたりする | フィット感と表面の均一性 |
| スラグ/飛沫 | 溶融金属が縁や下面で凝固する | 仕上がり品質、コーティング |
| 酸化層 | 酸化補助ガス | 塗膜密着性、溶接 |
| 鋭い角 | 刃先の性質上 | 安全性、塗装の仕上がり |
もしあなたの作業場で主に軽いバリが発生するのであれば、大量のスラグと格闘する作業場とは全く異なるものが必要になります。
主なバリ取り方法を比較すると、
手動工具(やすり、グラインダー、研磨ホイール)。 試作品や一点物には最適で、扱いにくい場所への印刷には唯一の選択肢です。問題は量産時に発生します。印刷速度が遅く、仕上がりは人によってばらつきがあり、手が痛くなることもあります。
振動仕上げまたはタンブル仕上げ。 部品と研磨材が槽の中で一緒に振動する。小型から中型の部品を一度に多数処理でき、穴や内側の縁まで届き、部品あたりのコストを低く抑えることができる。ただし、大型の平面パネルには適しておらず、縁の形状を細かく制御することはできない。
幅広ベルト式機械。 平らな部品は研磨ベルトの下を通過し、バリが除去され、エッジが研磨されます。これは板材や厚板の加工に最適な主力機械です。
回転式ブラシマシン。 ワイヤーブラシ、ナイロンブラシ、または研磨ブラシで、エッジや表面を清掃します。バリを取り除き、エッジを丸め、酸化物やスラグの残留物をきれいにします。板金全般に適しています。
レーザーバリ取り。 集束ビームによってバリが溶融または蒸発し、エッジが再流動して滑らかな形状になります。高い精度と非常に低い機械的ストレスが得られるため、複雑な形状や厳しい公差が求められる部品に適しています。欠点としては、コストが高いこと、特殊な設備が必要なこと、大量仕上げ加工に比べて処理能力が低いこと、そして大量のスラグが発生する可能性があることが挙げられます。
複数の線を結合した。 多くの工場では、ブラシによる角の丸め、ベルトによる表面仕上げ、タンブリングなど、複数の工程を連続して行っています。多段式機械を一度通すだけで、バリ取り、角の丸め、酸化物の除去、表面仕上げを行うことができます。
部品に合わせて方法を選択する
- 小型部品、大量生産: 振動仕上げまたはタンブル仕上げ
- 平らなシートと大型パネル: 幅広ベルト式またはブラシ式の機械
- たくさんのスロットと穴: 振動式、ブラシ式、またはレーザー式バリ取り
- 鋼鉄とステンレス鋼: ブラシでもベルトでもどちらも効果的です
- アルミニウムおよび軟質金属: 薄いシートや柔らかいシートは研磨しすぎたり変形したりしやすいので、より穏やかな研磨剤を使用し、工程を管理してください。
- 厳しい公差、最小限の歪み: レーザーバリ取り
- 試作品および少量生産: 手動または振動式
- 中規模から大規模な生産ロット: 自動バリ取りライン
エッジの丸めはそれ自体の要件である
バリ取りは材料を削り取る作業です。エッジの丸め加工は、エッジを一定の半径に成形する作業です。これらは重複する部分もありますが、同じ作業ではありません。
部品に塗装を施す場合、丸みを帯びた形状が最も重要になります。塗料や粉体は鋭利な角から剥がれやすく、薄い部分が残ります。まさにそこが腐食の始まりとなるのです。丸みを帯びたエッジは均一な塗膜を維持します。R2は、安全性と粉体塗装の密着性に関するヨーロッパで広く用いられている基準値ですが、適切な半径は業界や部品の用途によって異なります。顧客仕様でR2が指定されている場合は、機械がその値に繰り返し対応できることを確認してください。
実践的なワークフロー
- レーザーで部品を切断する。
- バリ、スラグ、酸化物がないか点検してください。
- 部品に適した方法でバリ取りと角の丸めを行う。
- 必要に応じて表面仕上げを行う(酸化物除去、塗装または溶接のための平滑化など)。
- バリのないエッジ、仕上げ、寸法を再度確認してください。
- 塗装、溶接、または組み立て。
2回目の検査を省略することは、最も大きな損失につながるミスです。残留したスラグや酸化物は、部品が工場を出荷されてからずっと後に、コーティングの不具合や溶接不良として現れることがよくあります。
生産現場が自動化機械に移行する理由
- 再現性: 1万分の1の部分は、最初の部分と同じ縁を持つ。
- 労働: グラインダーでは、作業員1人と機械1台で複数人の作業を代替できる。
- 安全性: 鋭利な部品、粉塵、切削屑との手の接触を減らす。
- 柔軟性: 最新の機械は、ブラシ、研磨ベルト、真空、磁気ワーク保持装置を組み合わせているため、1台の機械で多くの種類の部品に対応できます。
- 仕上がり品質: 出荷する部品は、バリがなく、角が丸く、塗装準備が整った状態である必要があり、「まあまあ」というレベルではいけません。
避けるべき間違い
- 生産量に対して手作業によるバリ取りに頼る
- 材料に合わない研磨剤や機械を使用すること、特にアルミニウムや薄板材の場合
- バリ取り後の検査を省略する
- 溶接またはコーティング前にエッジの粗さを無視する
購入前に尋ねるべきこと
機械サプライヤーと話をする前に、以下の質問への回答を準備しておきましょう。
- どのような素材、どのくらいの厚さまで切断できますか?
- 問題は、軽いバリ、重いスラグ、それとも酸化物でしょうか?
- あなたの部品の中で、一番大きい部分と一番小さい部分は何ですか?
- 1シフトあたり何個の部品を扱いますか?
- 特定のエッジ半径が必要ですか?
- 次に何が行われるのか?粉体塗装、塗装、溶接、それとも組み立てか?
必要な情報を伝えても具体的な回答が得られないサプライヤーは、適切なサプライヤーとは言えません。契約を結ぶ前に、サンプル部品を自分で試作させてくれるよう依頼しましょう。
よくある質問
レーザーカットされた部品にバリ取りが必要なのはなぜですか?
レーザー切断では、微細なバリ、酸化物、鋭利なエッジが残ることがあります。これらを除去することで、部品の取り扱いが安全になり、コーティングの密着性が向上し、組み立て精度が維持されます。
バリ取りとエッジ丸め加工の違いは何ですか?
バリ取りは不要な材料を除去します。エッジの丸め加工は、エッジを一定の半径に成形することで、安全性と塗料の密着性を向上させます。
手作業によるバリ取りは機械の代わりになり得るか?
ごく少量生産であれば可能です。しかし、大量生産となると時間がかかり、品質も不安定になり、誰が担当するかによって大きく左右されます。
ステンレス鋼をレーザー切断するのに最適な方法は?
厚みや必要な仕上がりに応じて、回転ブラシ研磨またはワイドベルト研磨を選択します。
プラズマ切断した部品から大量のスラグを除去するにはどうすればよいですか?
大量のスラグは、まずスラグハンマーや高圧ドラムシステムなどの強力な機械的除去装置を用いて除去し、その後二次的な仕上げ処理を行う必要がある。
酸化物を除去する必要があるのはなぜですか?
酸素を切削ガスとして使用すると酸化物が生成されます。これは硬くて脆いエッジ層を形成し、コーティング、溶接、表面仕上げを妨げます。
エッジを丸めることは粉体塗装に役立ちますか?
はい。角を丸くすることで塗膜が均一に広がり、耐腐食性が向上し、角の薄い部分を減らすことができます。
一台の機械でバリ取り、スラグ除去、仕上げ加工をすべて行うことは可能でしょうか?
ドラムヘッド、ブラシ、研磨ベルトを備えたマルチステーションマシンは、これらのうち複数箇所を一度の作業で処理できる。