

508 Çapak Alma Makinesi: CNC Plazma Kesimli Parçalar için Hızlı ve Tutarlı Çapak Alma
Kaş 6 ,2025
Adv 508 serisi çapak alma makinesi ve CNC plazma kesimli parçaların hızlı bir şekilde temizlenmesindeki rolü.
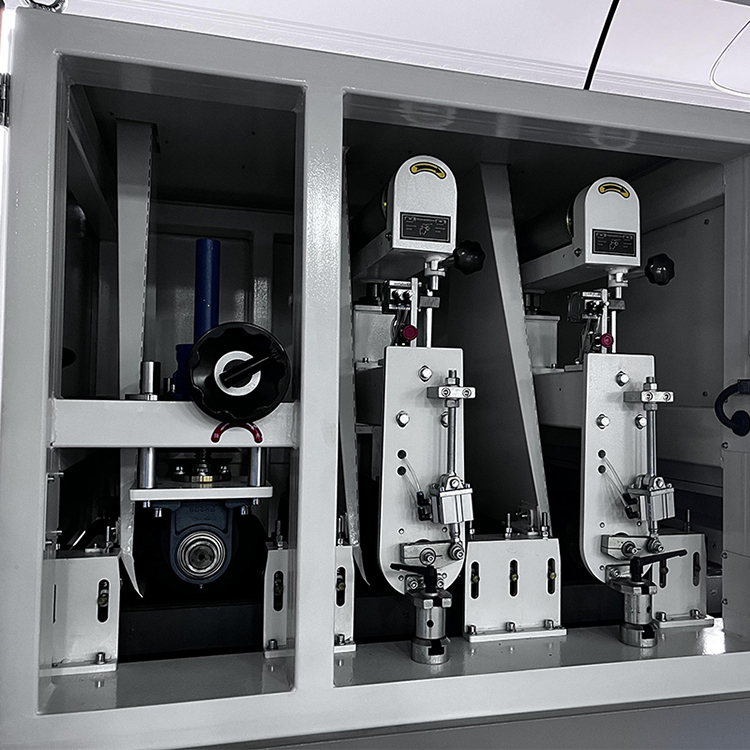
Giriş CNC plazma kesim hızlı ve uygun fiyatlı metal parçalar üretir, ancak işlem kenarlarda çapak, cüruf ve yanık izleri bırakır. Manuel çapak alma, emek yoğun, yavaş ve tutarsızdır ve üretimde bir darboğaz haline gelir. Adv 508 çapak alma makinesi, plazma kesimli parçaları hızlı ve düzgün bir şekilde temizlemek, elleçlemeyi azaltmak, kenar kalitesini iyileştirmek ve verimi artırmak için tasarlanmış kompakt ve otomatik bir çözüm sınıfını temsil eder. Bu makale, plazma kesimli parçalar için hızlı çapak almanın neden önemli olduğunu ve Adv 508 gibi bir modelin modern bir üretim iş akışına nasıl uyum sağlayabileceğini incelemektedir.
çapak alma ve kenar yuvarlatma
Plazma kesimli parçaların neden çapaksızlaştırılması gerekir?
- Kenar kalitesi: Plazma kesimleri genellikle kesim kenarı boyunca keskin çapaklar ve cüruf bırakır; bu da montajı engelleyebilir, yorulma ömrünü azaltabilir veya eşleşen parçalara zarar verebilir.
- Güvenlik ve kullanım: Çapaklar operatörler için iş güvenliği açısından risk oluşturur ve kullanım sırasında kesilme olasılığını artırır.
- Sonraki işlemler: Çapakları alınmamış kenarlar boyama, kaplama, kaynak veya montaj işlemlerini engelleyerek kusurlara ve yeniden işleme yol açabilir.
- Üretim baskısı: Atölyeler genellikle kesim hızını kesim sonrası temizlikle dengeler. Hızlı ve otomatik bir çapak alma adımı, teslim sürelerini önemli ölçüde kısaltabilir ve tutarlılığı artırabilir.
Adv 508'in amacı nedir? Not: Özellikler modele ve yapılandırmaya göre değişir. Aşağıdaki önemli noktalar, plazma kesimli parçalar için tasarlanmış kompakt, otomatik çapak alma sistemlerinin ortak özelliklerini yansıtmakta olup, Adv 508 gibi bir modelin hız ve tutarlılığı en üst düzeye çıkarmak için neler sunabileceğini temsil etmektedir.
- Otomatik parti yönetimi: Giriş ve çıkış konveyörleri veya bağımsız sabitleme elemanları, sürekli yükleme ve boşaltmaya olanak sağlayarak operatörün temas süresini en aza indirir.
- Çok aşamalı sonlandırma: Bir dizi işlem (çapaksızlaştırma, kenar inceltme ve isteğe bağlı parlatma veya cüruf giderme), tek geçişte veya sadece birkaç döngüde temiz kenarlar elde etmeye yardımcı olur.
- Programlanabilir çevrim süreleri: Yazılım kontrollü programlar, atölyelerin farklı parça aileleri için çapak alma yoğunluğunu ve süresini kişiselleştirmesine olanak tanır; basit parçalar için hızı ve karmaşık profiller için doğruluğu artırır.
- Ortam ve aşındırıcı seçenekleri: Sarf malzemeleri (seramik, silisyum karbür, plastik ortam veya bağlanmış aşındırıcılar) seçimi, parça geometrisini korurken etkili kenar temizliği sağlar.
- Toz ve duman kontrolü: Entegre toz toplama ve sıçrama/atık tutma, daha güvenli ve temiz bir çalışma alanının korunmasına yardımcı olur ve temizlik standartlarına uyumu destekler.
- Ergonomi ve güvenlik: Kapalı veya korumalı bölmeler, kilitlemeler ve erişilebilir kapılar, operatör güvenliğini bakım kolaylığıyla dengeler.
- Ayak izi ve enerji verimliliği: Kompakt ayak izi ve enerji tasarruflu tasarımı, Adv 508'i sınırlı alana veya sıkı güç bütçelerine sahip atölyeler için uygun hale getirir.
CNC plazma iş akışına nasıl uyuyor?
- Kesim öncesi ve sonrası sinerji: Çapaksızlaştırma genellikle kesme ve sonlandırma adımları arasında gerçekleşir. Otomatik bir çapaksızlaştırma hücresi, plazma kesiminin hemen ardından konumlandırılabilir ve parçalar plazma makinesinin çıkış istifleyicisinden beslenebilir.
- Verim hizalaması: Plazma kesimi hızlı bir ritimde partiler üretiyorsa, Adv 508, ardışık partileri minimum kesinti süresiyle işleyecek şekilde programlanabilir ve böylece akış aşağısı süreçleri (kaplama, montaj) programa uygun şekilde yürütülebilir.
- Tutarlılık ve kalite: Otomatik çapak alma, tekrarlanabilir kenar yarıçapları ve cüruf giderme sağlar, manuel çapak alma ile oluşabilecek değişkenliği azaltır ve yeniden işleme oranlarını düşürür.
- Operatör odaklı: Makine, tekrarlayan kenar temizleme görevlerini ele alarak operatörlerin birden fazla çalışma hücresini denetlemesini veya besleme ve yüklemeyi yönetmesini sağlayarak genel iş gücü verimliliğini artırır.
Hız ve kaliteyi en üst düzeye çıkarmak için en iyi uygulamalar
- Parti boyutlandırma: Döngü verimliliğini en üst düzeye çıkarmak için parçaları benzer şekillere ve kenar koşullarına göre gruplayın; işlemeyi yavaşlatan son derece eşitsiz parçaları karıştırmaktan kaçının.
- Ön temizleme: Gevşek cürufu temizlemek için yapılan hafif bir ön temizleme, çapak alma tutarlılığını artırabilir ve çevrim süresini azaltabilir.
- Medya yönetimi: Medya aşınmasını izleyin ve kesme verimliliğini ve kenar kalitesini korumak için gerektiği gibi değiştirin veya yenileyin.
- Döngü optimizasyonu: Temel bir programla başlayın ve aşırı işlemeye gerek kalmadan istenilen sonuca ulaşmak için döngü sürelerini, çalkalama yoğunluğunu ve ortam karışımını kademeli olarak ayarlayın.
- Kurutma/temizleme adımları: Parçanın daha sonra boya veya kaplamaya ihtiyacı varsa, kalıntıların yapışmayı etkilemesini önlemek için son bir durulama veya kurutma aşaması ekleyin.
- Güvenlik disiplini: Güvenli bir çalışma ortamını sürdürmek için koruma görevlisinin bütünlüğünü koruyun, uygun KKD'yi temin edin ve toz toplama işlemini sürdürün.
Adv 508'i atölyeniz için değerlendirirken nelere dikkat etmelisiniz?
- Parça boyutu ve ağırlığı: Makinenin yükleme kapasitesinin ve hazne boyutlarının tipik plazma kesimli parçalarınıza uygun olduğundan emin olun.
- Verim gereksinimleri: Makinenin çevrim süresini ve parti boyutunu günlük veya haftalık parça hacimlerinizle eşleştirin.
- Yüzey kalitesi hedefleri: Gerekli kenar yarıçaplarını ve yüzey pürüzlülüğünü tanımlayın; makinenin bu özellikleri sürekli olarak karşılama yeteneğini doğrulayın.
- Otomasyon seviyesi: Bağımsız bir operasyona mı yoksa robot yükleme/boşaltma ve veri kaydı içeren tam entegre bir hücreye mi ihtiyacınız olduğuna karar verin.
- Bakım ve sarf malzemeleri: Medya maliyetlerini, değiştirme sıklığını, değişim kolaylığını ve servis desteğini değerlendirin.
- Toplam sahip olma maliyeti: Satın alma fiyatını, enerji kullanımını, sarf malzemelerini, bakımı ve manuel çapak alma işleminin azaltılmasından kaynaklanan potansiyel üretkenlik artışlarını içerir.
Kısa bir vaka örneği (varsayımsal): Orta ölçekli bir atölye, CNC plazma kesim yoluyla çelik braketler basıyor ve daha önce parti başına 25-30 dakika elle çapaksızlaştırma işlemi yapıyordu. Adv 508 tarzı otomatik çapaksızlaştırma hücresi entegre edildikten sonra, atölye manuel işleme süresinde önemli bir düşüş ve partiler arasında daha tutarlı bir kenar kalitesi bildirdi. Plazma kesimli parçalar doğrudan çapaksızlaştırmaya taşındığı ve adımlar arasında minimum operatör müdahalesi olduğu için üretim hacmi arttı. Sonuç, daha hızlı teslim süreleri ve kaplama hazırlığı üzerinde daha sıkı bir kontrol oldu.
Sonuç CNC plazma kesimine güvenen atölyeler için çapak alma, genel verimi ve ürün kalitesini belirleyebilen kritik bir darboğazdır. Adv 508 gibi otomatik bir çözüm (tesisinizin modeline ve özelliklerine uygun olduğu durumlarda), kenar temizlemeyi hızlandırma, sonuçları standartlaştırma ve manuel işçiliği azaltma potansiyeli sunar. Bir çapak alma sistemini değerlendirirken, verim uyumluluğuna, yüzey kalitesi gereksinimlerine, malzeme yönetimine ve güvenliğe odaklanın. Doğru konfigürasyonla, zahmetli bir kesim sonrası adımını üretim iş akışınızın güvenilir, hızlı ve tekrarlanabilir bir parçası haline getirebilirsiniz.