

Macchina per sbavatura 508: sbavatura rapida e uniforme per parti tagliate al plasma CNC
6 novembre 2025
Serie Adv 508 macchina sbavatrice e il suo ruolo nella pulizia rapida di parti tagliate al plasma CNC.
Introduzione Il taglio al plasma CNC consente di realizzare componenti metallici in modo rapido ed economico, ma il processo lascia bave, scorie e segni di bruciatura sui bordi. La sbavatura manuale è laboriosa, lenta e incoerente, diventando un collo di bottiglia nella produzione. La sbavatrice Adv 508 rappresenta una classe di soluzioni compatte e automatizzate progettate per pulire i componenti tagliati al plasma in modo rapido e uniforme, riducendo la movimentazione, migliorando la qualità dei bordi e aumentando la produttività. Questo articolo esplora perché la sbavatura rapida è importante per i componenti tagliati al plasma e come un modello come l'Adv 508 possa integrarsi in un moderno flusso di lavoro di fabbricazione.
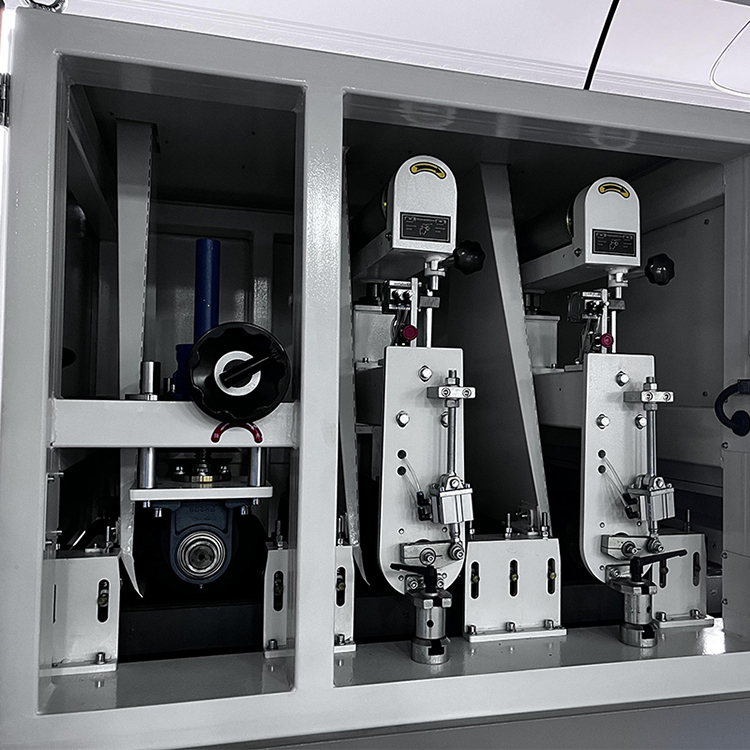
sbavatura e arrotondamento dei bordi
Perché le parti tagliate al plasma necessitano di sbavatura
- Qualità del bordo: i tagli al plasma spesso lasciano bave e scorie affilate lungo il bordo tagliato, che possono ostacolare l'assemblaggio, ridurre la durata a fatica o danneggiare le parti accoppiate.
- Sicurezza e manipolazione: le sbavature rappresentano un rischio per la sicurezza degli operatori e aumentano il rischio di tagli durante la manipolazione.
- Processi a valle: i bordi non sbavati possono interferire con la verniciatura, il rivestimento, la saldatura o l'assemblaggio, causando difetti e rilavorazioni.
- Pressione di produzione: le officine bilanciano spesso la velocità di taglio con la pulizia post-taglio. Una fase di sbavatura rapida e automatizzata può ridurre drasticamente i tempi di consegna e migliorare la coerenza.
Cosa si propone di offrire l'Adv 508 Nota: Le specifiche variano in base al modello e alla configurazione. I seguenti punti salienti riflettono le capacità comuni dei sistemi di sbavatura compatti e automatizzati progettati per componenti tagliati al plasma e sono rappresentativi di ciò che un modello come l'Adv 508 può offrire per massimizzare velocità e uniformità.
- Gestione automatica dei lotti: i nastri trasportatori di alimentazione e di uscita o le attrezzature autoportanti consentono il carico e lo scarico continui, riducendo al minimo il tempo di intervento dell'operatore.
- Finitura multifase: una sequenza di processi (sbavatura, rifinitura dei bordi e lucidatura o descorificazione facoltativa) consente di ottenere bordi puliti in un'unica passata o in pochi cicli.
- Tempi di ciclo programmabili: i programmi controllati dal software consentono alle officine di personalizzare l'intensità e la durata della sbavatura per diverse famiglie di pezzi, migliorando la velocità per i pezzi semplici e la precisione per i profili complessi.
- Opzioni di supporti e abrasivi: una scelta di materiali di consumo (ceramica, carburo di silicio, supporti in plastica o abrasivi legati) garantisce una pulizia efficace dei bordi preservando la geometria del pezzo.
- Controllo di polvere e fumi: la raccolta integrata della polvere e il contenimento di schizzi/rifiuti contribuiscono a mantenere un'area di lavoro più sicura e pulita e supportano il rispetto degli standard di pulizia.
- Ergonomia e sicurezza: camere chiuse o protette, interblocchi e porte accessibili bilanciano la sicurezza dell'operatore con la facilità di manutenzione.
- Ingombro ed efficienza energetica: le dimensioni compatte e il design attento al risparmio energetico rendono l'Adv 508 ideale per officine con spazio limitato o budget energetici ridotti.
Come si inserisce in un flusso di lavoro al plasma CNC
- Sinergia pre- e post-taglio: la sbavatura spesso avviene tra le fasi di taglio e finitura. Una cella di sbavatura automatizzata può essere posizionata direttamente dopo il taglio al plasma, con i pezzi alimentati dall'impilatore di uscita della macchina al plasma.
- Allineamento della produttività: se il taglio al plasma produce lotti a cadenza rapida, l'Adv 508 può essere programmato per elaborare lotti successivi con tempi di fermo minimi, mantenendo i processi a valle (rivestimento, assemblaggio) nei tempi previsti.
- Coerenza e qualità: la sbavatura automatizzata garantisce raggi di taglio e rimozione delle scorie ripetibili, riducendo la variabilità che può verificarsi con la sbavatura manuale e diminuendo i tassi di rilavorazione.
- Focus sull'operatore: gestendo attività ripetitive di pulizia dei bordi, la macchina libera gli operatori per supervisionare più celle di lavoro o per gestire l'alimentazione e il carico, aumentando l'efficienza complessiva del lavoro.
Le migliori pratiche per massimizzare velocità e qualità
- Dimensionamento dei lotti: raggruppare i pezzi in base a forme e condizioni dei bordi simili per massimizzare l'efficienza del ciclo; evitare di mescolare pezzi molto irregolari che rallentano la lavorazione.
- Pre-pulizia: una leggera pre-pulizia per rimuovere le scorie libere può migliorare la consistenza della sbavatura e ridurre il tempo di ciclo.
- Gestione dei supporti: monitorare l'usura dei supporti e sostituirli o aggiornarli secondo necessità per mantenere l'efficienza di taglio e la qualità dei bordi.
- Ottimizzazione del ciclo: iniziare con un programma di base e regolare gradualmente i tempi del ciclo, l'intensità dell'agitazione e la miscela di materiali per ottenere la finitura desiderata senza sovraccaricare la lavorazione.
- Fasi di asciugatura/pulizia: se in seguito la parte necessita di verniciatura o rivestimenti, includere una fase finale di risciacquo o asciugatura per evitare che i residui possano compromettere l'adesione.
- Disciplina di sicurezza: mantenere l'integrità delle protezioni, garantire l'uso di DPI adeguati e mantenere la raccolta della polvere in funzione per mantenere un ambiente operativo sicuro.
Cosa considerare quando si valuta l'Adv 508 per il proprio negozio
- Dimensioni e peso dei pezzi: assicurarsi che la capacità di carico della macchina e le dimensioni della camera siano adatte ai pezzi tagliati al plasma più comuni.
- Requisiti di produttività: adattare il tempo di ciclo della macchina e le dimensioni del lotto ai volumi giornalieri o settimanali dei pezzi.
- Obiettivi di finitura superficiale: definire i raggi dei bordi richiesti e la rugosità superficiale; verificare la capacità della macchina di soddisfare costantemente tali specifiche.
- Livello di automazione: decidere se è necessario un funzionamento autonomo o una cella completamente integrata con carico/scarico robotizzato e registrazione dei dati.
- Manutenzione e materiali di consumo: valutare i costi dei supporti, la frequenza di sostituzione, la facilità di sostituzione e il supporto tecnico.
- Costo totale di proprietà: include prezzo di acquisto, consumo energetico, materiali di consumo, manutenzione e potenziali guadagni di produttività derivanti dalla riduzione della sbavatura manuale.
Un breve esempio (ipotetico): un'officina di medie dimensioni stampa staffe in acciaio tramite taglio plasma CNC e in precedenza impiegava 25-30 minuti per lotto per la sbavatura manuale. Dopo aver integrato una cella di sbavatura automatizzata tipo Adv 508, l'officina ha registrato una riduzione sostanziale dei tempi di movimentazione manuale e una qualità dei bordi più uniforme tra i lotti. La produttività è migliorata poiché i pezzi tagliati al plasma sono passati direttamente alla sbavatura, con un intervento minimo dell'operatore tra le fasi. Il risultato è stato tempi di consegna più rapidi e un controllo più rigoroso sulla preparazione del rivestimento.
Conclusione Per le officine che si affidano al taglio al plasma CNC, la sbavatura rappresenta un collo di bottiglia critico che può influire sulla produttività complessiva e sulla qualità del prodotto. Una soluzione automatizzata come Adv 508 (ove applicabile al modello e alle specifiche esatte della vostra struttura) offre il potenziale per accelerare la pulizia dei bordi, standardizzare i risultati e ridurre il lavoro manuale. Quando valutate un sistema di sbavatura, concentratevi sulla compatibilità della produttività, sui requisiti di finitura, sulla gestione dei supporti e sulla sicurezza. Con la giusta configurazione, potete trasformare una laboriosa fase di post-taglio in una parte affidabile, veloce e ripetibile del vostro flusso di lavoro di produzione.