

508バリ取り機:CNCプラズマ切断部品の高速かつ均一なバリ取り
2025年11月6日
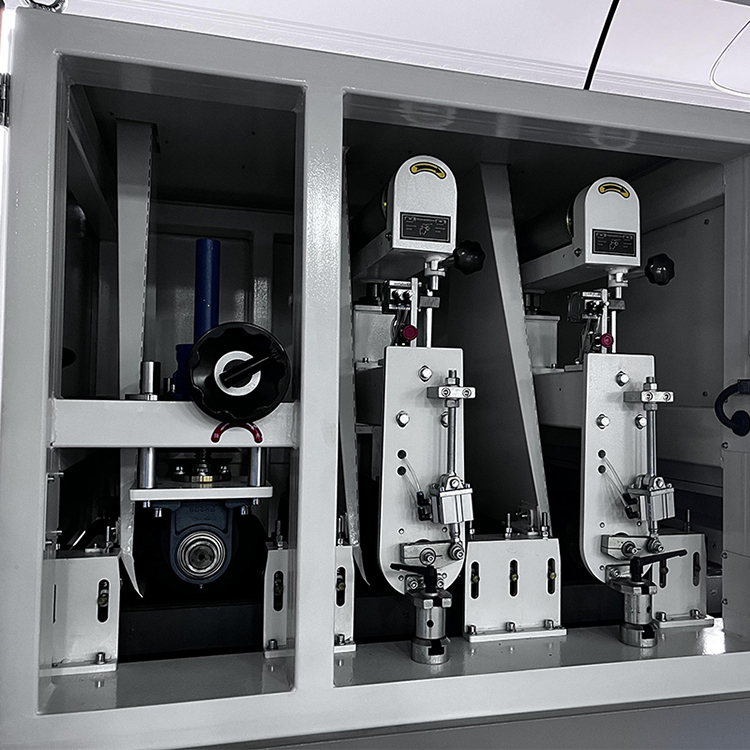
Adv 508シリーズ バリ取り機 CNC プラズマ切断部品を迅速に洗浄する役割も担います。
はじめに CNCプラズマ切断は、高速かつ低コストで金属部品を製造できますが、その加工ではエッジにバリ、スラグ、焦げ跡が残ります。手作業によるバリ取りは手間がかかり、時間がかかり、仕上がりも安定しないため、生産のボトルネックとなっています。Adv 508バリ取り機は、プラズマ切断された部品を迅速かつ均一に洗浄し、作業負荷を軽減し、エッジ品質を向上させ、スループットを向上させるように設計された、コンパクトな自動化ソリューションです。この記事では、プラズマ切断部品において高速バリ取りがなぜ重要なのか、そしてAdv 508のようなモデルが現代の製造ワークフローにどのように適合するのかを探ります。
バリ取りとエッジの丸め
プラズマ切断部品のバリ取りが必要な理由
- エッジ品質: プラズマ切断では、切断エッジに沿って鋭いバリやスラグが残ることが多く、組み立てを妨げたり、疲労寿命を縮めたり、嵌合部品を損傷したりする可能性があります。
- 安全性と取り扱い: バリは作業者に多大な安全上のリスクをもたらし、取り扱い中に切り傷を負う可能性を高めます。
- 下流工程: バリ取りされていないエッジは、塗装、コーティング、溶接、または取り付けの妨げとなり、欠陥ややり直しにつながる可能性があります。
- スループットへのプレッシャー:現場では、切断速度と切断後の清掃のバランスを取ることがしばしば求められます。高速で自動化されたバリ取り工程は、リードタイムを大幅に短縮し、一貫性を向上させることができます。
Adv 508 の目的 注: 仕様はモデルと構成によって異なります。以下は、プラズマ切断部品用に設計されたコンパクトな自動バリ取りシステムの一般的な機能を示したもので、Adv 508のようなモデルが速度と安定性を最大限に高めるために提供できる代表的な機能です。
- 自動バッチ処理: インフィードおよびアウトフィード コンベアまたは自立型固定具により、連続的なロードとアンロードが可能になり、オペレーターのタッチ時間を最小限に抑えます。
- 多段階仕上げ: 一連のプロセス (バリ取り、エッジの改良、オプションの研磨またはスラグ除去) により、1 回のパスまたはわずか数サイクルできれいなエッジを実現できます。
- プログラム可能なサイクル タイム: ソフトウェア制御のプログラムにより、ショップはさまざまな部品ファミリのバリ取りの強度と期間を調整できるため、単純な部品の速度と複雑なプロファイルの精度が向上します。
- メディアと研磨材のオプション: 消耗品 (セラミック、シリコンカーバイド、プラスチックメディア、または結合研磨材) を選択することにより、部品の形状を維持しながら効果的なエッジクリーンアップを実現できます。
- 粉塵および煙の制御: 集塵機能と飛沫/廃棄物の封じ込め機能が統合されているため、より安全で清潔な作業エリアを維持し、ハウスキーピング基準への準拠をサポートします。
- 人間工学と安全性: 密閉またはガードされたチャンバー、インターロック、アクセス可能なドアにより、オペレーターの安全性とメンテナンスの容易さがバランスよく保たれます。
- フットプリントとエネルギー効率: コンパクトなフットプリントとエネルギーに配慮した設計により、Adv 508 は、スペースが限られている作業現場や電力予算が厳しい作業現場に最適です。
CNCプラズマワークフローへの適合
- 切断前後の相乗効果:バリ取りは、切断工程と仕上げ工程の間に行われることがよくあります。自動バリ取りセルは、プラズマ切断直後に設置でき、プラズマ切断機の出力スタッカーから部品を供給します。
- スループット調整: プラズマ切断により高速でバッチが生成される場合、Adv 508 は、ダウンタイムを最小限に抑えながら連続バッチを処理するようにプログラムできるため、下流のプロセス (コーティング、組み立て) をスケジュールどおりに進めることができます。
- 一貫性と品質: 自動バリ取りにより、エッジ半径とスラグ除去が再現可能となり、手動バリ取りで発生する可能性のあるばらつきが軽減され、やり直し率も低下します。
- オペレーターの集中: 機械が繰り返しのエッジクリーンアップ作業を処理することで、オペレーターは複数の作業セルを監視したり、供給や積み込みを管理したりできるようになり、全体的な労働効率が向上します。
スピードと品質を最大限に高めるベストプラクティス
- バッチ サイズ設定: 類似の形状とエッジ条件で部品をグループ化して、サイクル効率を最大化します。処理速度を低下させる非常に不均一な部品の混合を避けます。
- 事前洗浄: 緩んだスラグを除去するための軽い事前洗浄により、バリ取りの一貫性が向上し、サイクル時間が短縮されます。
- メディア管理: メディアの摩耗を監視し、切断効率とエッジ品質を維持するために必要に応じて交換または更新します。
- サイクルの最適化: ベースライン プログラムから開始し、サイクル時間、攪拌強度、メディア ミックスを徐々に調整して、過剰な処理を行わずに目的の仕上がりを実現します。
- 乾燥/洗浄手順: 部品に後で塗装またはコーティングが必要な場合は、残留物が接着に影響しないように、最終的なすすぎまたは乾燥段階を含めます。
- 安全規律: ガード整合性を維持し、適切な PPE を確保し、集塵状態を維持して安全な操作環境を維持します。
あなたのショップでAdv 508を評価する際に考慮すべきこと
- 部品のサイズと重量: マシンの積載容量とチャンバー寸法が、一般的なプラズマ切断部品に適合していることを確認します。
- スループット要件: マシンのサイクルタイムとバッチ サイズを毎日または毎週の部品の量に合わせてください。
- 表面仕上げの目標: 必要なエッジ半径と表面粗さを定義し、機械がそれらの仕様を一貫して満たす能力を確認します。
- 自動化レベル: スタンドアロン操作が必要か、ロボットのロード/アンロードおよびデータ ログ機能を備えた完全に統合されたセルが必要かを決定します。
- メンテナンスと消耗品: メディアのコスト、交換頻度、切り替えの容易さ、およびサービス サポートを評価します。
- 総所有コスト: 購入価格、エネルギー使用量、消耗品、メンテナンス、および手作業によるバリ取りの削減による潜在的な生産性向上が含まれます。
ケーススタディ形式の短い例(架空のもの) 中規模の工場では、CNCプラズマ切断によりスチールブラケットを造形しており、以前は手作業で1バッチあたり25~30分のバリ取り作業を行っていました。Adv 508スタイルの自動バリ取りセルを導入した後、手作業による処理時間が大幅に短縮され、バッチ間でエッジ品質の一貫性が向上したと報告されています。プラズマ切断された部品が直接バリ取り工程に送られるため、工程間のオペレーターの介入が最小限に抑えられ、スループットが向上しました。その結果、リードタイムが短縮され、コーティング準備の厳密な管理が可能になりました。
結論 CNCプラズマ切断を利用する工場にとって、バリ取りは全体的なスループットと製品品質を左右する重要なボトルネックです。Adv 508のような自動化ソリューション(お客様の工場の正確なモデルと仕様に適合する場合)は、エッジクリーンアップの高速化、結果の標準化、そして手作業の削減を実現する可能性を提供します。バリ取りシステムを評価する際には、スループットの適合性、仕上げ要件、メディア管理、そして安全性に注目してください。適切な構成を選択すれば、煩雑な切断後の工程を、信頼性が高く、高速で、繰り返し可能な製造ワークフローの一部へと変えることができます。