

金属バリ取りの完全ガイド:プロセス、機械、アプリケーション
2025年12月4日
バリ取りは金属加工工程において極めて重要であり、安全で使用可能な部品の製造を保証します。フライス加工、研削加工、穴あけ加工、スタンピング加工など、多くの金属加工工程では、バリと呼ばれる鋭く盛り上がったエッジ、隆起、突起が残ります。金属バリ取り機は、加工された金属製品からこれらの欠陥を取り除き、滑らかで高品質な仕上がりを実現するために設計されています。
金属加工には最高の精度が求められます。ADV Chinaでは、バリ取り工程の自動化により、お客様の品質と生産性の目標達成を支援します。当社の機械は、効率的なバリ取り、半径2mmまでのエッジの丸み付け、酸化皮膜の除去、効果的なスラグ除去、そして精密な表面研削を実現します。また、小型部品加工向けにカスタマイズされたソリューションも提供しています。レーザー加工工場、ステンレス鋼加工業者、鉄鋼サービスセンター、自動車部品サプライヤーなどの業界は、世界市場向けに特別に設計された、金属仕上げに特化した当社の包括的統合システムの恩恵を受けています。
機能別に分類:
1,両面バリ取り 小型部品 - 部品のあらゆる側面、外面と内面の輪郭のバリ取りと均一なエッジ丸めを1回のパスで行います。
2、鋼とステンレス鋼のバリ取りとエッジの丸めを1回のパスで両面に施す
3,バリ取り機 パンチ、レーザー、高解像度プラズマ切断部品の研削、バリ取り、エッジ丸めを1回のパスで実行します。
4、パンチ、レーザー、高解像度プラズマ切断部品の研削、バリ取り、エッジ丸めを1回のパスで行うことができるバリ取り機
5、レーザー、プラズマ、酸素燃料切断部品のバリ取りとエッジ丸めを1回のパスで両面に施す
6、バリ取り、エッジの均一な丸み付け、表面仕上げのための乾式研削盤
7、プラズマ切断部品および酸素燃料切断部品の経済的なスラグ除去、バリ取り、エッジ研磨
8、完璧な表面仕上げのための湿式研削盤
バリとは何ですか?
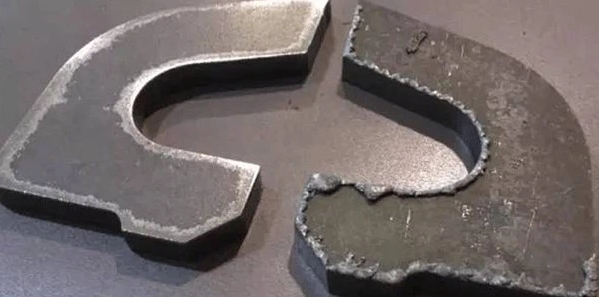
板金加工において、バリとは、切断、打ち抜き、または機械加工後に金属に残る小さな隆起したエッジまたは粗い隆起のことです。これは通常、切断工程における材料の変形や裂け目によって生じる望ましくない副産物です。バリは部品の品質、安全性、塗装の密着性、そして組み立てに影響を与える可能性があるため、バリ除去は金属加工工程全体の一環としてバリ取り機を用いて行う重要な工程です。
アプリケーション
薄板金属加工
現代の金属加工では、薄板金属部品はレーザーカットや打ち抜き加工されることが多く、その結果、隆起したエッジやその他の外観上の欠陥が残ります。そのため、次の製造段階に進む前に、バリ取りやエッジの丸めが必要です。ADV Chinaのバリ取り機は、部品の形状、数量、材料の種類、技術要件に基づいて特定のニーズを満たすように設計されており、すべての製造ステップで最適で再現性の高い結果を保証します。材料が薄いため、板金は打ち抜き加工中に変形しやすくなります。凹凸のある部品はバリ取りが難しく、バリ取り中に水平合わせや上下の固定が必要になる場合があります。例えば、ADV 508シリーズの両面処理などが挙げられます。当社の機械は、複雑な形状でも金属のバリを効率的に除去し、滑らかなエッジと製品品質の向上を保証します。
薄い板金にバリ取り機を使用している例: バリがそのままの状態の未処理のエッジと、処理後のきれいで滑らかなエッジがはっきりと見えます。

厚板金属加工
板金や厚板金属部品、特にプラズマ切断部品を扱う高難度の金属加工工程では、頑固なバリやスラグが発生することがあります。これらを手作業で除去するのは困難で、時間もかかります。
板金部品は薄板部品よりも本質的に重いため、機械選定の際にはこの点を考慮する必要があります。508をはじめとする一般的なバリ取り機の多くは、2回のパスを必要とするため、部品を旋削する必要があります。しかし、これらのソリューションは、1回のパスでエッジの丸みを最大半径2mmまで実現できます。両面加工機は、材料の表裏両面を同時に加工するため、部品の旋削加工が不要です。
厚い板金にバリ取り機を使用している例: バリがそのままの状態の未処理のエッジと、処理後のきれいで滑らかなエッジがはっきりと見えます。
バリ取り工程
バリ取りユニット
バリ取り工程は、研磨ベルトまたは研磨ブラシを用いて行われます。研削ベルトに使用される一般的な研磨材には、コランダム、炭化ケイ素、セラミックなどがあります。粒度はP36からP180まで様々で、数値が大きいほど粒度が小さくなり、研磨時の攻撃性は低くなりますが、より微細な材料の除去が可能になります。研削ベルトと研磨材の選定は、必要な表面品質、攻撃性、研磨時間に対する除去量の比率、工具の停止時間、そして研削対象材料によって決まります。
除去率
ADVマシンでは、材料除去率は、研削工具の材質/砥粒、送り速度、そして切込み深さ(インフィード)という3つの要素によって決まります。これらの要素を適切にバランスさせることで、部品の表面に傷をつけることなく、理想的なバリ取り結果が得られます。
ウェットプロセスとドライプロセス
表面仕上げでは通常、湿式処理が用いられます。ADV Chinaの機械は湿式と乾式の両方の方式に対応していますが、特定のコーティング仕上げ(無方向性仕上げなど)が必要な場合を除き、通常は乾式処理で十分です。
内外の輪郭
研削ベルト上の圧力ローラーとワークピースのガイドの革新的な組み合わせを使用することで、内側と外側の両方の輪郭のバリに研磨圧力を均等に加えることができます。
両面処理と片面処理
ADV China独自の両面ドライ加工技術は、内外面の輪郭を1回の加工で同時に処理することを可能にします。これにより、手作業による旋削が不要になり、生産性と安定性が大幅に向上します。506シリーズ(XS、M、L、XL)は、様々な材料や生産量に合わせて、様々な加工幅とユニット構成をご用意しています。狭い作業現場で機械の設置面積が重要な場合、複数回の旋削加工を省きたい場合、あるいはワークの寸法と仕様が506シリーズに適合する場合は、両面加工機をお選びください。
508RWシリーズのような片面加工機にも、依然として利点があります。片面加工機は、方向性のある仕上げや方向性のない仕上げなど、より高品位な表面仕上げを実現でき、エッジの丸みもより細かく調整できます(半径2mmまで)。片面加工機は、同等の両面加工機よりも一般的に導入コストが低くなりますが、これは後に、エネルギーコストの増加と部品のハンドリングによる効率の低下によって相殺されます。片面加工と両面加工のどちらにもメリットがあります。
片面加工と両面加工 – 両面研削では、両面を一度に加工することで効率が向上します。
金属バリ取り機のさらなる応用
- エッジの丸め:
鋭利なエッジは丸みを帯びており、取り扱いの安全性とコーティングの密着性を向上させ、錆のリスクを軽減します。全面、半径2mmまでの丸み加工が可能です。 - 表面研削:
アルミニウムやステンレス鋼などの特定の部品では、高品質な表面仕上げが求められる場合があります。SMWシリーズなどの湿式研削盤を使用することで、最高レベルの仕上げを実現できます。 - スラグ除去:
プラズマ切断法や火炎切断法では、不要な重質スラグが発生する可能性があります。当社の機械はスラグを除去し、部品のクリーン化と後工程での塗装密着性向上を実現します。 - 酸化層除去:
レーザー切断(主にCO2レーザー、特に新型ファイバーレーザー)では、切断面に酸化層や飛沫が発生することがあります。しかし、エッジ部の酸化層を除去することは、塗装やコーティングなどの後処理において非常に重要です。当社のブラシユニットは、酸化物を徹底的に除去することで、接着性と耐腐食性を向上させます。
自動バリ取り機でラインをアップグレード
ADVの高度なバリ取りソリューションを活用すれば、金属加工品のバリを除去し、安全で滑らか、そして見た目にも美しい表面仕上げを実現できます。企業ごとにニーズや仕様が異なることを理解しているため、大規模なものから小規模なものまで、幅広い予算に対応した自動バリ取り機および金属仕上げ機の包括的なラインナップをご用意しています。ウェットバリ取りシステムでもドライバリ取りシステムでも、お客様のニーズや規制に合わせてお選びいただけます。当社の最先端の金属加工製品に投資すれば、あらゆるサイズ、形状、コーティングの部品に対し、24時間稼働と多彩な機能を実現できます。信頼性の高い性能と耐久性により、当社の金属バリ取り機とコンポーネントは長寿命を誇り、機器メンテナンス費用を削減します。当社の最先端のバリ取りシステムラインナップをご覧いただき、お見積りのご依頼は今すぐ当社チームまでご連絡ください。