Zımpara Bantlı ve Fırçalı Çapak Alma Makinelerinde Sık Karşılaşılan Sorunlar ve Çözümler
5 Şubat 2026
Yayınlandı Endüstriyel Metal Yüzey İşleme
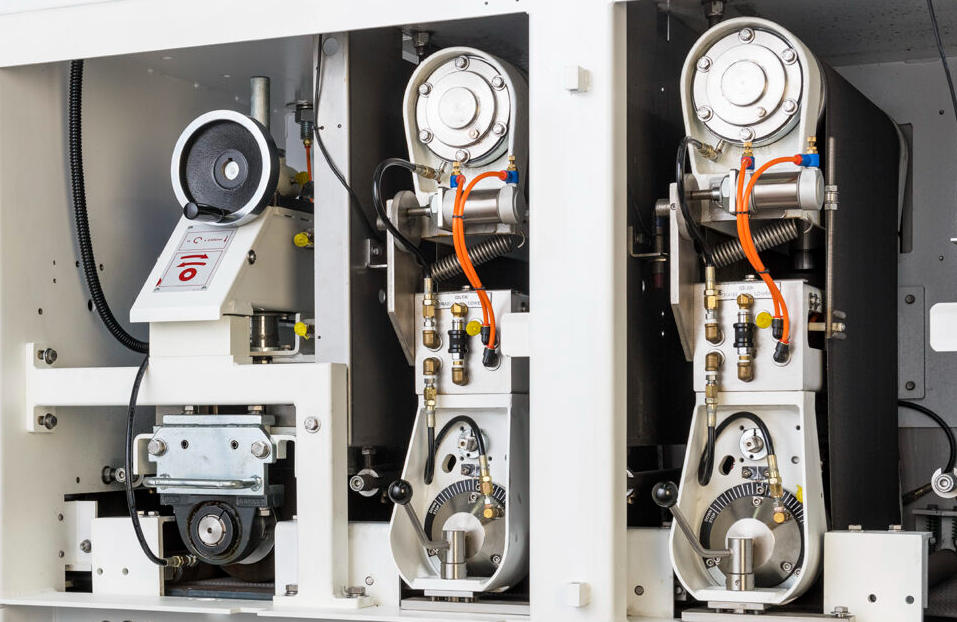
Kayış tipi ve fırça tipi çapak alma maki̇neleri̇ Metal işleme, sac işleme ve ilgili endüstriyel uygulamalarda yaygın olarak kullanılırlar. Verimli olmalarına rağmen, tipik çalışma sorunlarıyla karşılaşabilirler. Bu makale, her iki makine türü için de yaygın sorunları ve güvenilir çözümleri sistematik olarak özetlemektedir.
1. Bant Tipi Çapak Alma Makinesiyle İlgili Sorunlar ve Çözümler
Kayış Hizalama Hatası
Fenomen: Kayış, olması gereken yoldan saparak düzensiz yüzey işlemine veya mekanik hasara yol açar.
Sebepler: Düzensiz gerilim, gevşek kılavuz mekanizmaları, arızalı fotoelektrik sensörler veya solenoid valfler, tozun sensörlere müdahalesi.
Çözümler:
- Giriş/çıkış besleme hızının tutarlı olmasını sağlayarak, salınım genliğinin 15-20 mm ve frekansın dakikada 15-20 döngü olmasını temin etmek için kayış gerginliğini ayarlayın.
- Hasarlı fotoelektrik sensörleri, solenoid valfleri veya salınım silindirlerini inceleyin ve gerekirse değiştirin.
- Kontrol bileşenlerinin kirlenmesini önlemek için toz emme sistemini iyileştirin.
Kayış Kopması
Sebepler: Düzeltilmemiş hizalama hatası, aşınmış kayış, aşırı kesme yükü, sert cisimlerle temas veya düşük kayış kalitesi.
Çözümler:
- Kayışın aşınma durumunu düzenli olarak kontrol edin ve körelince değiştirin.
- Hizalama hatasından kaynaklanan kırılmaları önlemek için limit anahtarlarını kontrol edin.
- Aşırı yüklenmeyi önlemek için malzeme kalınlığını ve sertliğini kontrol edin.
Kemer Kırışması
Sebepler: Aşınmış temas veya gerilim makaraları, nemli kayış depolama veya uzun süreli arıza nedeniyle makaralarda oluşan pas.
Çözümler:
- Aşınmış silindirleri onarın veya yeniden taşlayın.
- Nemli kayışları kurulayın; paslı silindirleri ince zımpara kağıdıyla parlatın veya pas sökücü uygulayın.
Zımpara Bandı Değişiminden Sonra Boyutsal Dalgalanmalar
Sebepler: Konsol kilitleme işlemi sırasında 0,5 mm'yi aşan konumlandırma sapması, tekrarlanabilirliği azaltır.
Çözüm: Kilitleme bloğunun sabitleme cıvatalarını, tutarlı bir kilitleme kuvveti sağlamak için ayarlayın.
Ana Yatak Muhafazasında Anormal Titreşim
Sebepler: Aşınmış rulmanlar veya yuvarlaklığını yitirmiş temas silindiri, dinamik dengeyi bozuyor.
Çözüm: Rulmanları değiştirin veya zımpara silindirini söküp yeniden onarın.
2. Fırça Tipi Çapak Alma Makinesi Sorunlar ve Çözümler
Düzensiz Fırça Aşınması veya Kısa Kullanım Ömrü
Sebepler: Uygun olmayan fırça malzemesi, aşırı basınç, yetersiz soğutma.
Çözümler:
- İş parçasının malzemesine göre fırça tipini seçin (örneğin, bakır için yumuşak fırçalar, paslanmaz çelik için sert naylon fırçalar).
- Sıcaklığı ve fırça aşınmasını azaltmak için kesme sıvısı püskürtmeli ıslak işlem kullanın.
Kötü Çapak Alma veya Tutarsız Kenar Yarıçapları
Sebepler: Fırça hızı ile ilerleme hızı arasında uyumsuzluk, dönüş ve devir senkronizasyonunun zayıf olması.
Çözümler:
- Senkronize bileşik hareket (dönme + devinim) sağlamak için işlem parametrelerini optimize edin.
- Daha iyi kontur uyumu için planet fırça diskleri veya çok istasyonlu kurulumlar kullanın.
Yüzey Çizikleri veya Düzensiz Parlaklık
Sebepler: Aşırı sert kıllar, aşırı besleme hızı, kirlenmiş fırça (yapışmış metal parçaları).
Çözümler:
- Tek yönlü gerilme izlerini azaltmak için çift yönlü (sol/sağ spiral) rulo fırçalar kullanın.
- Fırçaların kirlenmesini önlemek için temizleme veya üfleme cihazları ekleyin.
Fikstürün Gevşemesi ve İş Parçasının Düşmesi
Sebepler: Düzensiz parçalar için özel bağlantı elemanlarının olmaması, güvenli olmayan sıkıştırma.
Çözümler:
- Düz iş parçaları için vakumlu veya manyetik sabitleme aparatları kullanın.
- Parlatma işlemi sırasında stabil tutuş sağlamak için özel aparatlar tasarlayın.
3. Genel Bakım Önerileri
- Aşınan parçaları düzenli olarak değiştirin: Kayışlar, fırçalar, contalar vb., kullanım ve üretici talimatlarına göre.
- Toz emme ve temizleme performansını artırın: İç kısımları temiz tutarak toz birikmesinin tahrik ve kontrol sistemlerini etkilemesini önleyin.
- Başlangıç öncesi kontrol: Arızayı önlemek için çalıştırmadan önce güç, hava basıncı ve yağlamayı kontrol edin.
Bu sorun giderme ve bakım uygulamalarını takip ederek, operatörler hem daha yüksek çalışma süresi, tutarlı yüzey kalitesi hem de ekipman ömrünün uzamasını sağlayabilirler. kemer Ve fırça çapak alma makineleri.
Daha fazla bilgi için zımpara bandı çapak alma makinesi :