مشکلات و راهحلهای رایج برای دستگاههای سنبادهزنی تسمهای و برسدار
فوریه ۵، ۲۰۲۶
منتشر شده در پرداختکاری فلزات صنعتی
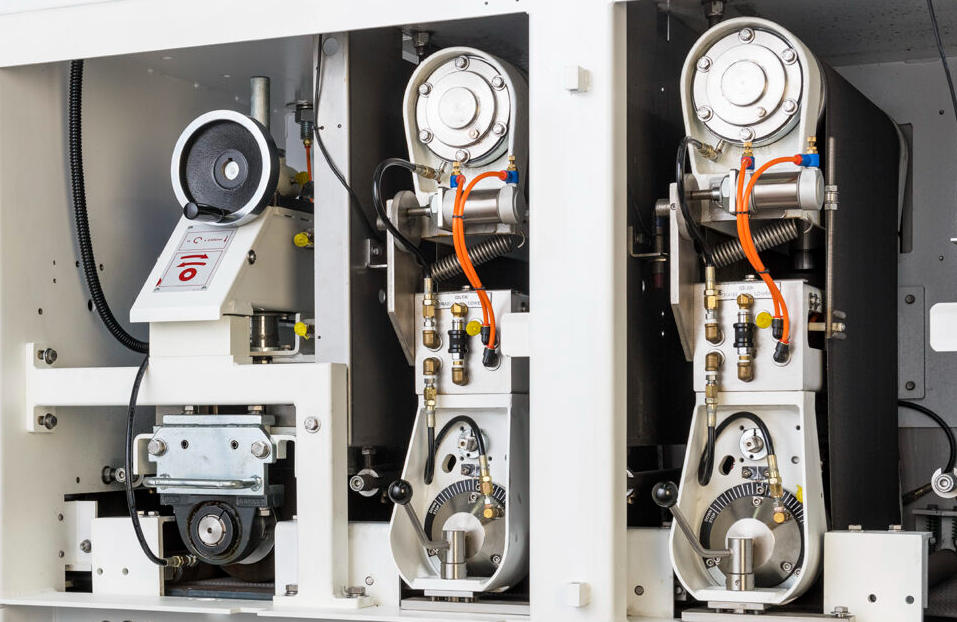
نوع تسمهای و نوع برسدار ماشین آلات تخلیه به طور گسترده در فلزکاری، پردازش ورق فلز و کاربردهای صنعتی مرتبط استفاده میشوند. در حالی که کارآمد هستند، میتوانند با مشکلات عملیاتی معمول مواجه شوند. این مقاله به طور سیستماتیک مشکلات رایج و راهحلهای قابل اعتماد را برای هر دو نوع دستگاه شرح میدهد.
۱. مشکلات و راهحلهای دستگاه پلیسهگیر تسمهای
ناهمراستایی تسمه
پدیده: تسمه از مسیر تعیینشده خود خارج میشود و منجر به پرداخت ناهموار یا آسیب مکانیکی میشود.
علل: کشش ناهموار، مکانیزمهای هدایت شل، حسگرهای فوتوالکتریک یا شیرهای برقی معیوب، تداخل گرد و غبار با حسگرها.
راه حل ها:
- کشش تسمه را تنظیم کنید تا دامنه نوسان ۱۵ تا ۲۰ میلیمتر و فرکانس ۱۵ تا ۲۰ سیکل در دقیقه با سرعت ثابت ورود/خروج تسمه تضمین شود.
- سنسورهای فوتوالکتریک، شیرهای برقی یا سیلندرهای نوسانی آسیب دیده را بررسی و تعویض کنید.
- بهبود سیستم جمعآوری گرد و غبار برای جلوگیری از آلودگی اجزای کنترل.
پارگی تسمه
علل: عدم تنظیم صحیح، فرسودگی تسمه، بار برشی بیش از حد، تماس با اجسام سخت یا کیفیت پایین تسمه.
راه حل ها:
- مرتباً فرسودگی تسمه را بررسی کنید و در صورت کند شدن، آن را تعویض کنید.
- برای جلوگیری از شکستگی ناشی از ناهمراستایی، کلیدهای محدودکننده را بررسی کنید.
- ضخامت و سختی مواد را کنترل کنید تا از اضافه بار جلوگیری شود.
چروک شدن تسمه
علل: غلتکهای تماسی یا کششی فرسوده، رطوبت ناشی از انبارداری تسمه یا زنگزدگی غلتکها به دلیل توقف طولانی مدت دستگاه.
راه حل ها:
- غلتکهای فرسوده را تعمیر یا دوباره سنگزنی کنید.
- تسمههای مرطوب را خشک کنید؛ غلتکهای زنگزده را با کاغذ سنباده نرم صیقل دهید یا از مواد زنگزدا استفاده کنید.
نوسانات ابعادی پس از تعویض تسمه سنباده
علل: تغییر موقعیت بیش از 0.5 میلیمتر هنگام قفل کردن کانتی لیور، که تکرارپذیری را کاهش میدهد.
راه حل: پیچهای ثابت بلوک قفل را تنظیم کنید تا از نیروی قفل ثابت اطمینان حاصل شود.
لرزش غیرعادی در محفظه یاتاقان اصلی
علل: یاتاقانهای فرسوده یا غلتکهای تماسی خارج از دایره که تعادل دینامیکی را مختل میکنند.
راه حل: بلبرینگها را تعویض کنید یا غلتک سنبادهزنی را برداشته و دوباره تعمیر کنید.
۲. نوع قلممو دستگاه سوراخ کن مسائل و راهحلها
ساییدگی ناهموار برس یا طول عمر کوتاه آن
علل: جنس برس نامناسب، فشار بیش از حد، خنککنندگی ناکافی.
راه حل ها:
- نوع برس را بر اساس جنس قطعه کار انتخاب کنید (مثلاً برسهای نرم برای مس، برسهای نایلونی سخت برای فولاد ضد زنگ).
- برای کاهش دما و سایش برس، از فرآیند مرطوب با اسپری مایع برش استفاده کنید.
پلیسهگیری ضعیف یا شعاع لبههای ناهماهنگ
علل: عدم تطابق بین سرعت برس و نرخ تغذیه، هماهنگی ضعیف چرخش و دور.
راه حل ها:
- پارامترهای فرآیند را بهینه کنید تا حرکت مرکب هماهنگ (چرخش + دور) تضمین شود.
- برای تطبیقپذیری بهتر خطوط، از دیسکهای برس سیارهای یا تنظیمات چند ایستگاهی استفاده کنید.
خراشیدگی سطح یا براقیت ناهموار
علل: موهای بیش از حد سفت، سرعت پیشروی بیش از حد، آلودگی برس (چسبیدگی تراشههای فلزی).
راه حل ها:
- برای کاهش آثار فشار یکطرفه، از برسهای غلتکی دوجهته (مارپیچ چپ/راست) استفاده کنید.
- برای تمیز نگه داشتن برسها از خرده آشغال، از دستگاههای تمیزکننده یا دمنده استفاده کنید.
شل شدن فیکسچر و افتادن قطعه کار
علل: کمبود فیکسچرهای اختصاصی برای قطعات نامنظم، بستن نامطمئن.
راه حل ها:
- برای قطعات کار صاف از وسایل خلاء یا مغناطیسی استفاده کنید.
- طراحی فیکسچرهای سفارشی برای اطمینان از پایداری در حین پولیش.
۳. توصیههای عمومی نگهداری
- قطعات فرسوده را مرتباً تعویض کنید: تسمهها، برسها، آببندها و غیره، طبق دستورالعملهای استفاده و سازنده.
- افزایش مکش و تمیز کردن گرد و غبار: برای جلوگیری از تجمع گرد و غبار و تأثیر آن بر سیستمهای محرک و کنترل، قطعات داخلی را تمیز نگه دارید.
- بازرسی قبل از شروع: قبل از شروع به کار، قدرت، فشار هوا و روغنکاری را بررسی کنید تا از نقص فنی جلوگیری شود.
با پیروی از این شیوههای عیبیابی و نگهداری، اپراتورها میتوانند از زمان آماده به کار بالاتر، کیفیت نهایی ثابت و عمر طولانیتر تجهیزات برای هر دو طرف اطمینان حاصل کنند. کمربند و ماشینهای پلیسهگیری با برس.
اطلاعات بیشتر در مورد دستگاه پولیش تسمه ای سنباده :