サンディングベルトとブラシバリ取り機のよくある問題と解決策
2026年2月5日
掲載誌 工業用金属仕上げ
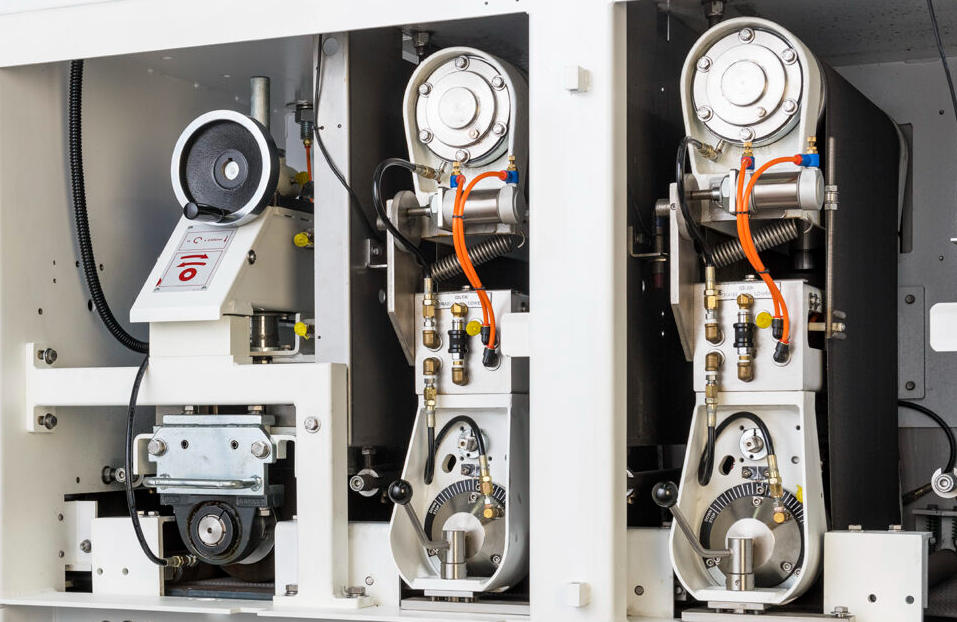
ベルトタイプとブラシタイプ バリ取り機 金属加工、板金加工、および関連する産業用途で広く使用されています。効率的である一方で、運用上の典型的な問題が発生することがあります。この記事では、両方の種類の機械に共通する問題と信頼性の高い解決策を体系的に概説します。
1. ベルト式バリ取り機の課題と解決策
ベルトのずれ
現象: ベルトが予定の経路から外れ、仕上がりが不均一になったり、機械が損傷したりします。
原因: 張力が不均一、ガイド機構が緩んでいる、光電センサーまたはソレノイドバルブに不具合がある、ほこりがセンサーに干渉している。
解決策:
- ベルトの張力を調整して、一定の送り速度で、振動振幅が 15 ~ 20 mm、周波数が 15 ~ 20 サイクル/分になるようにします。
- 損傷した光電センサー、ソレノイドバルブ、または振動シリンダーを点検し、交換します。
- 制御コンポーネントの汚染を防ぐために、粉塵除去を改善します。
ベルト破損
原因: 未修正のずれ、摩耗したベルト、過剰な切断負荷、硬い物体との接触、またはベルトの品質不良。
解決策:
- 定期的にベルトの摩耗を点検し、鈍くなったら交換してください。
- 位置ずれによる破損を防止するためにリミット スイッチを点検します。
- 過負荷を避けるために材料の厚さと硬度を制御します。
ベルトのしわ
原因: 接触ローラーまたはテンションローラーの摩耗、ベルトの湿った保管、または長時間のダウンタイムによるローラーの錆。
解決策:
- 摩耗したローラーを修理または再研磨します。
- 湿ったベルトを乾燥させます。錆びたローラーは目の細かいサンドペーパーで磨くか、錆取り剤を塗布します。
サンディングベルト交換後の寸法変動
原因: カンチレバーをロックするときの位置変動が 0.5 mm を超え、再現性が低下します。
解決: ロックブロックの固定ボルトを調整して、一定のロック力を確保します。
メインベアリングハウジングの異常振動
原因: 摩耗したベアリング、または円形でない接触ローラーにより動的バランスが崩れます。
解決: ベアリングを交換するか、サンディングローラーを取り外して修理します。
2. ブラシタイプ バリ取り機 問題と解決策
ブラシの摩耗が不均一、または寿命が短い
原因: ブラシ材質の不一致、過度の圧力、不十分な冷却。
解決策:
- ワークピースの材質に応じてブラシの種類を選択します(例:銅には柔らかいブラシ、ステンレス鋼には硬いナイロンブラシ)。
- 切削液スプレーを使用したウェット加工により、温度とブラシの摩耗を抑えます。
バリ取り不良またはエッジ半径の不均一
原因: ブラシ速度と送り速度の不一致、回転と公転の同期不良。
解決策:
- プロセスパラメータを最適化して、同期された複合動作(回転 + 公転)を保証します。
- 輪郭への適応性を高めるには、遊星ブラシ ディスクまたはマルチステーション セットアップを使用します。
表面の傷や光沢ムラ
原因: ブラシの毛が硬すぎる、送り速度が速すぎる、ブラシが汚れている(金属片が付着している)
解決策:
- 一方向のストレスマークを減らすには、双方向 (左/右スパイラル) ローラー ブラシを使用します。
- ブラシにゴミが付かないように、掃除用具や吹き付け用具を追加します。
治具の緩みとワークの落下
原因: 不規則な部品専用の固定具がないため、クランプが不安定です。
解決策:
- 平らなワークピースには真空または磁気固定具を使用します。
- 研磨中に安定した保持を確保するためにカスタム固定具を設計します。
3. 一般的なメンテナンスの推奨事項
- 摩耗部品は定期的に交換してください: ベルト、ブラシ、シールなどは、使用方法と製造元のガイドラインに従います。
- 集塵と清掃を強化: ドライブや制御システムに影響を与えるほこりの蓄積を防ぐため、内部を清潔に保ちます。
- 始動前点検: 故障を防ぐため、操作前に電源、空気圧、潤滑を確認してください。
これらのトラブルシューティングとメンテナンスの実践に従うことで、オペレーターは稼働率の向上、一貫した仕上げ品質、そして機器の寿命の延長を実現できます。 ベルト そして ブラシバリ取り機.
詳細情報 サンディングベルトバリ取り機 :